数控雕刻机加工精度提升的技术路径与工艺优化方向
日期:2026-10-25
标签:数控雕刻机,石材雕刻机,木工雕刻机,广告雕刻机,激光雕刻机
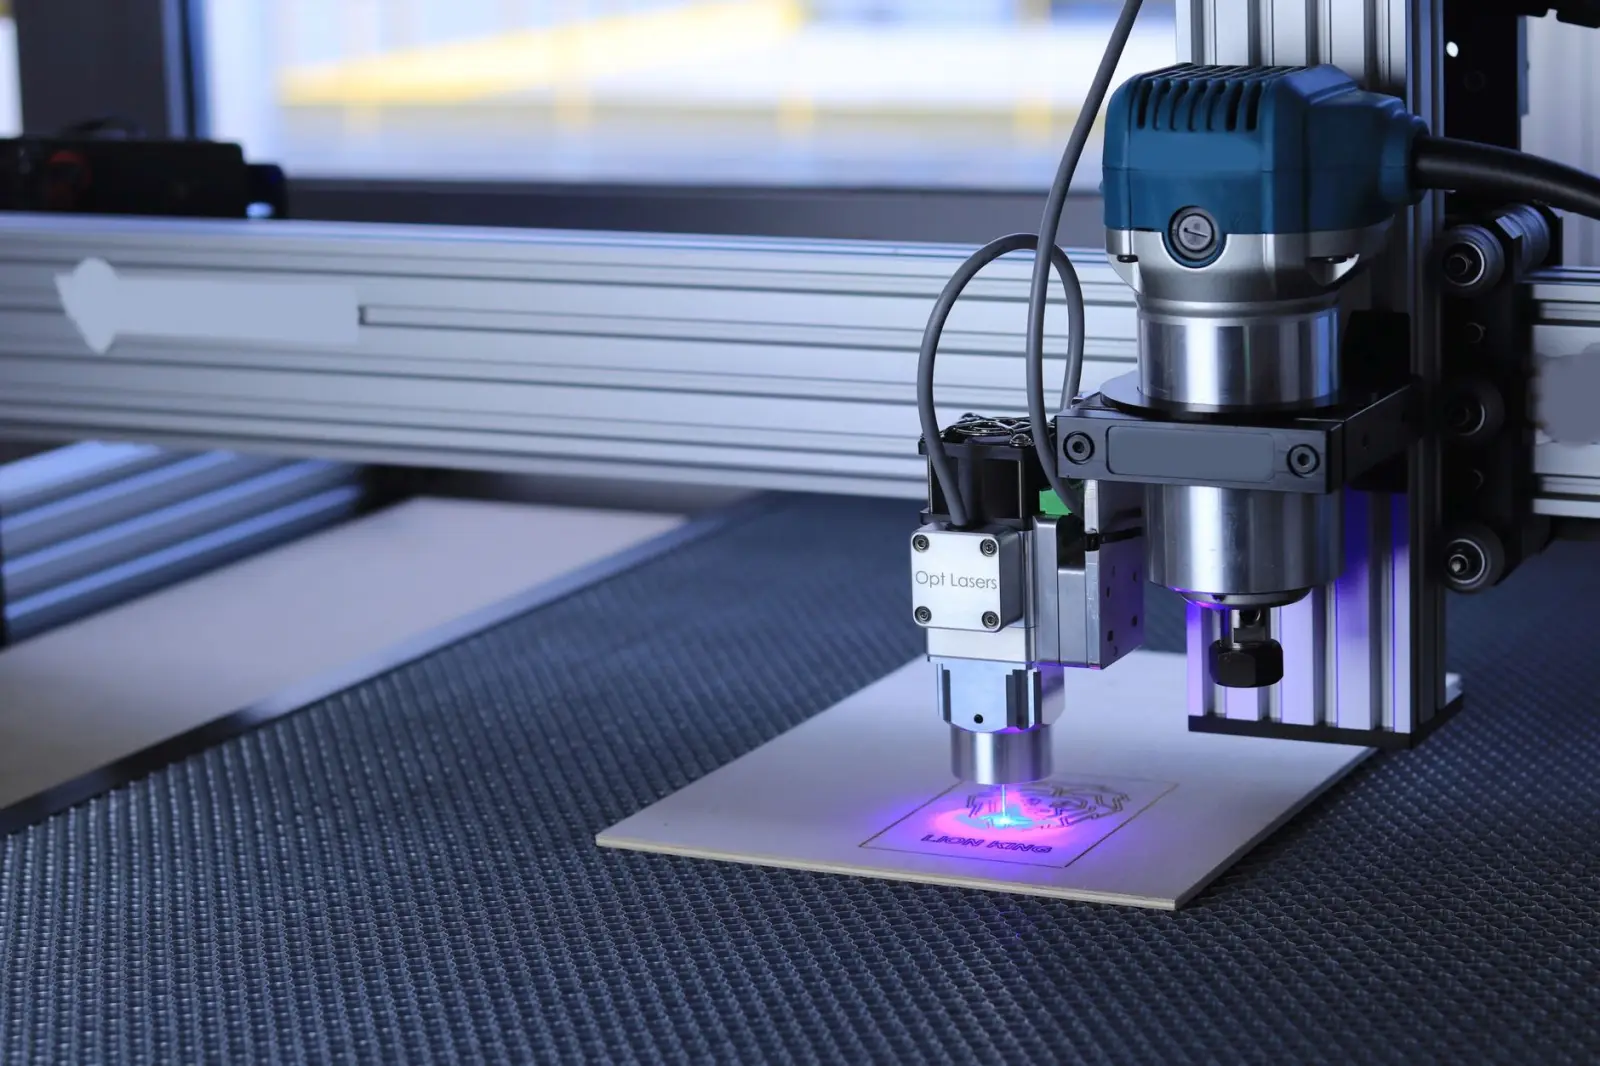
一台数控雕刻机在客户现场跑出来的活,和它在出厂验收时的精度表现往往不是一回事。装配精度达标只是起点,真正决定成品一致性的,是刚度匹配、热稳定性、伺服响应与工艺参数之间的协同。无论是石材雕刻机重切削时的振动抑制,还是广告雕刻机高速走刀下的轨迹误差,精度问题从来不是单一环节造成的。
精度损失的三个主要来源
从技术原理看,数控雕刻机的加工误差可归为几何误差、热误差和受力变形误差三类。几何误差来自导轨直线度、丝杠螺距累积误差和装配垂直度,通常在0.02~0.05mm/m量级;热误差在连续加工2小时后主轴轴向伸长可达0.03~0.08mm,对木工雕刻机长时间批量加工影响明显;受力变形则与床身结构刚度和进给速度直接相关。激光雕刻机虽为非接触加工,但聚焦镜热漂移和振镜动态响应同样会引入偏差。
可落地的工艺优化路径
提升精度不必一味追求高配硬件,工艺层面的调整往往性价比更高:
- 反向间隙补偿与螺距误差补偿:通过激光干涉仪实测后写入系统参数,可将定位误差压缩30%~50%;
- 分层切削替代单次深吃刀:石材雕刻机加工花岗岩时,单层切深控制在0.5~1mm,振动幅值可下降约40%;
- 主轴预热与恒温控制:开机空跑10~15分钟再进刀,配合水冷恒温,热漂移可控制在0.01mm以内;
- 伺服增益与加减速曲线整定:拐角处采用S型加减速,减少过冲造成的轮廓误差。
不同机型的精度侧重点
石材雕刻机应优先关注床身铸铁件时效处理与防尘密封,粉尘侵入导轨是精度衰减的头号杀手;木工雕刻机需强化除尘与齿条啮合间隙管理;广告雕刻机以轻切削高速为主,重点在丝杠预紧与伺服响应带宽。实际数据上,经过系统性补偿与工艺调整的设备,重复定位精度可从±0.05mm稳定到±0.02mm,批量加工废品率下降约15%~25%。
精度提升是一项系统工程,硬件是基础,补偿是手段,工艺是保障。济南恒胜数控设备有限公司建议用户建立定期检测台账,每季度复检一次定位精度,让设备长期保持在最佳工作状态。