石材雕刻机加工工艺参数优化与常见问题处理指南
石材雕刻机的加工精度与效率,很大程度上取决于工艺参数的匹配度。很多客户在选购设备后,往往因为参数设置不当,导致刀具磨损过快、崩边严重甚至工件报废。今天我们从实操角度,聊聊石材雕刻机切削参数的核心逻辑与常见故障的排除思路,希望能对正在使用数控雕刻机的朋友有所帮助。
一、石材雕刻机为何要独立于木工雕刻机调整参数?
不少用户习惯把木工雕刻机的转速和进给速度直接套用在石材加工上,这是大忌。石材的莫氏硬度通常在4-7之间,而木材仅在1-3左右,其切削力波动幅度可达3倍以上。石材雕刻机必须采用低转速、大扭矩、高刚性切削策略,若照搬木工雕刻机的加工模式,轻则刀具崩刃,重则导致主轴轴承损坏。同理,广告雕刻机与激光雕刻机在非金属材料上的参数逻辑,也不能直接迁移至石材工况。
二、关键参数优化:转速、进给与吃刀量的三角平衡
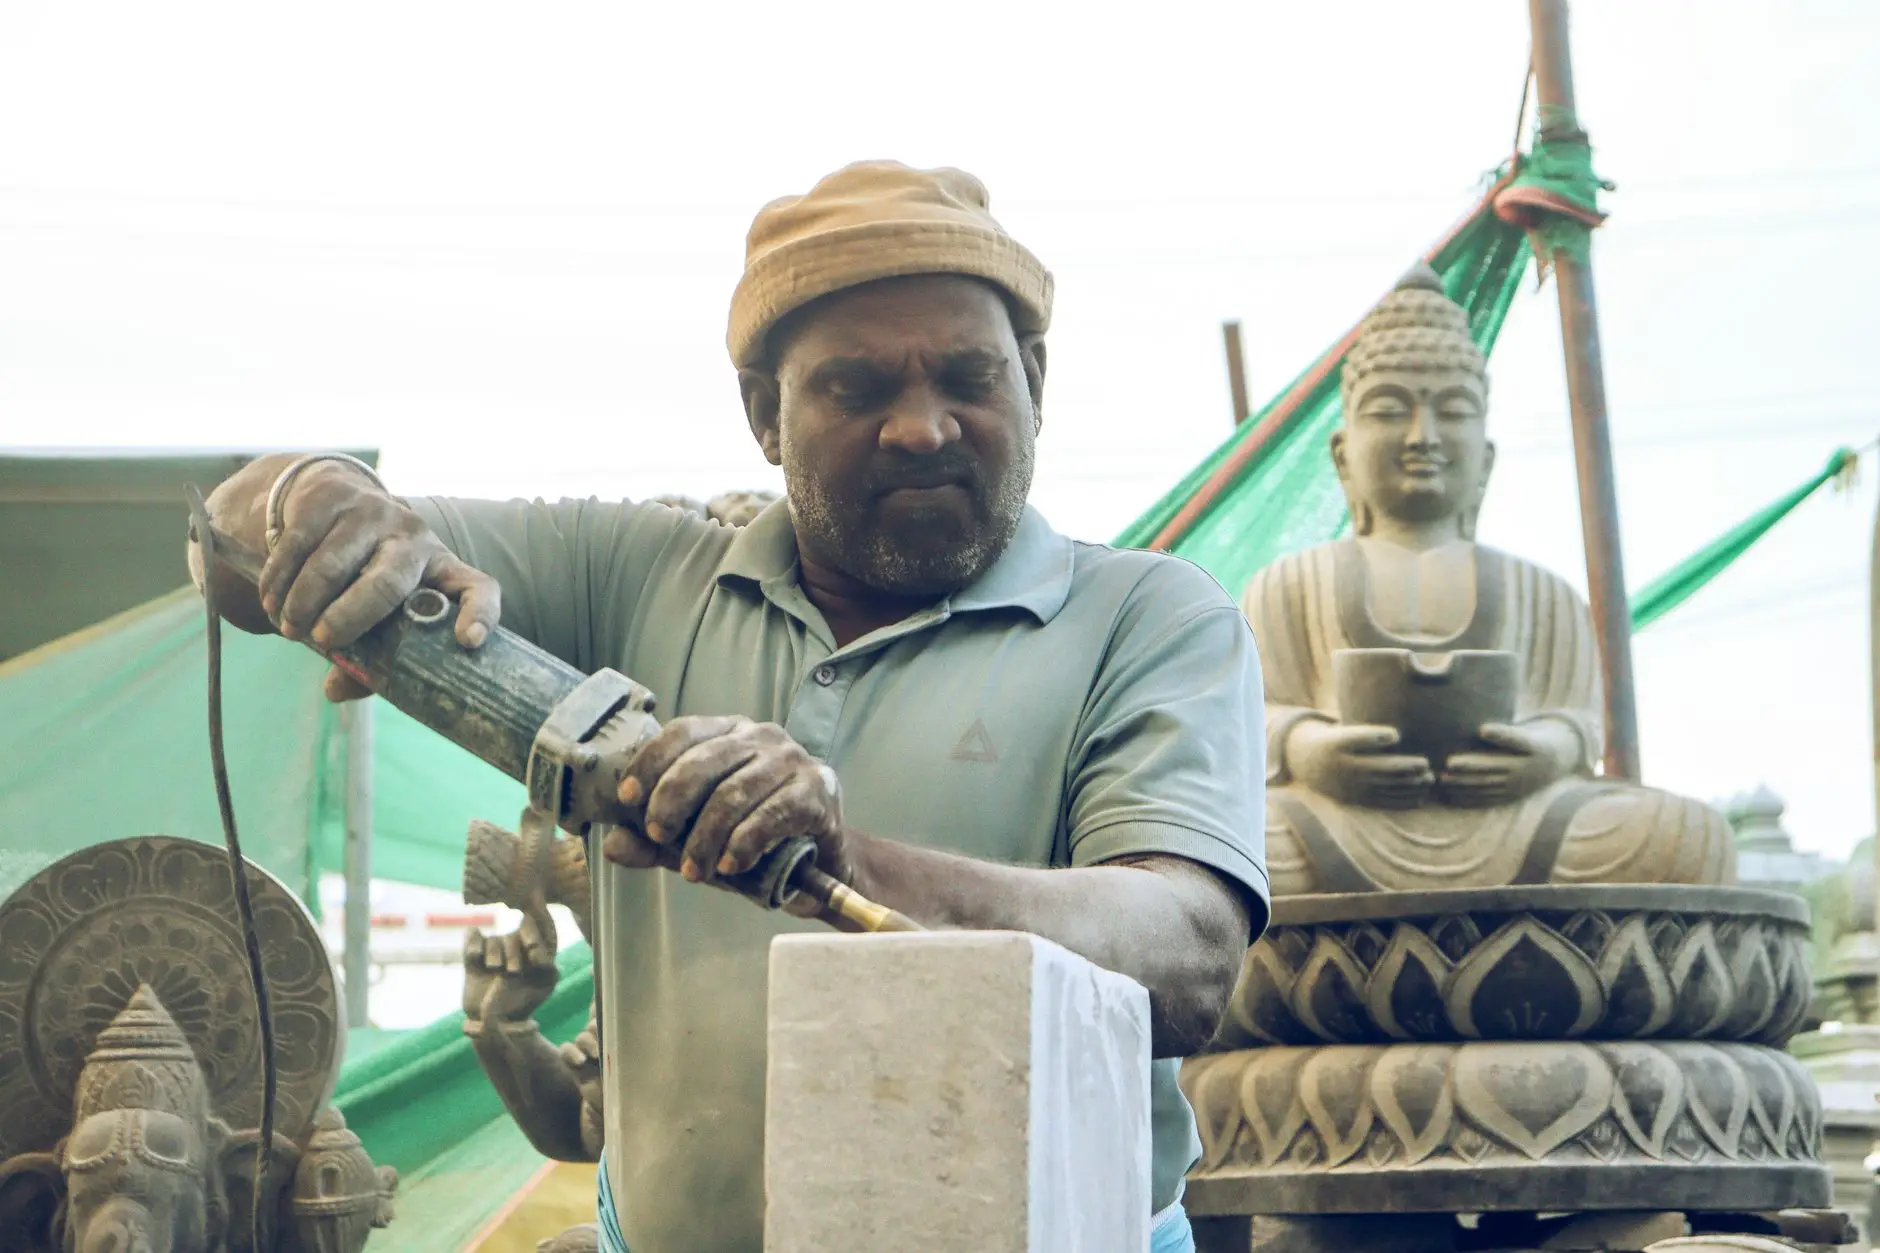
以常见的花岗岩浮雕为例,推荐主轴转速控制在9000-12000rpm区间,进给速度设为1.5-3m/min,单次吃刀深度不宜超过2mm。而加工大理石这类相对软质的石材时,转速可提升至13000rpm,进给速度可以提高到4m/min。这里有个容易被忽略的细节:水冷流量必须与主轴转速同步调节,水量过小会导致刀具局部高温,产生“烧刀”现象。
针对不同类型的数控雕刻机,我们做过一组对比测试(同型号刀具,加工60mm厚青石):
- 木工雕刻机(改装水冷)—— 单次1mm,加工效率0.8m²/h,刀具寿命2.5小时,崩边率12%
- 专用石材雕刻机 —— 单次2mm,加工效率1.6m²/h,刀具寿命6小时,崩边率3%
- 激光雕刻机 —— 仅适用于刻字或浅雕,无法深度切割
数据很直观:专用石材机型在效率上翻倍,刀具损耗反而更低。这并非设备本身价格差异,而是主轴功率曲线与机架刚性匹配度的差距。
三、常见问题处理:崩边、断刀与表面粗糙
崩边多发生在进给速度过快或刀具钝化时。建议检查刀具后角是否小于15°,同时将逆铣改为顺铣。若仍无法解决,可尝试将吃刀深度降低10%-15%。断刀则往往源于排屑不畅——石材粉末吸水后形成泥浆,堵塞螺旋槽。此时应加大水压至0.3MPa以上,并采用“啄式”进给(每刀进2mm回退0.5mm),让碎屑有空间排出。
至于表面粗糙度,多数是因为主轴轴向跳动超过0.02mm。可以先用百分表打表,若跳动值超标,需检查刀柄锥面是否清洁或主轴轴承是否磨损。广告雕刻机在加工人造石时也会遇到类似问题,但因其切削力较小,处理方式略有不同——优先调整刀具伸出长度(控制在刀柄直径的2倍以内)。
四、冷却液选型与流量控制的经验值
很多客户只关注冷却是否充分,却忽略了冷却液种类。加工硬质石材时,建议使用乳化液与水1:10的混合液,既能降温又能起到润滑作用;而加工软质石材,清水即可。流量控制方面,直径6mm以下的刀具需2-3L/min,直径10mm以上则需5-8L/min。流量过大会冲刷掉石粉导致工作台积水,过小则无法有效带离热量。这里需要特别提醒:激光雕刻机是绝对禁止使用水冷的,其光路系统一旦进水,整机报废。
结语
参数优化没有一劳永逸的公式,但掌握了转速、进给、吃刀量与水冷之间的耦合关系,再结合具体石材特性微调,就能将数控雕刻机的潜能释放出来。济南恒胜数控设备有限公司在客户交机时都会提供标准参数表,但真正的好工艺,一定是基于现场的反复试切。如果您的设备遇到反复调整仍无法解决的振动或崩边问题,欢迎携带样料来厂测试,我们帮您做一次完整的工艺诊断。