2025年石材雕刻机高精度加工技术要点与参数优化指南
石材雕刻加工在2025年正经历一场静默的技术革命。随着建筑装饰、园林景观及文创市场对精细化雕刻需求的爆发,传统“大刀阔斧”式的加工模式已难以满足高附加值订单的精度要求。作为数控设备制造商,我们深刻体会到,石材雕刻机的潜力远未被完全释放——真正的瓶颈往往不在硬件本身,而在于对加工参数的系统性理解与动态调优能力。本文将结合行业前沿实践,从参数设定到故障排除,为您拆解高精度加工的关键路径。
一、核心参数:从“经验值”到“数据模型”
高精度石材雕刻的第一性原理是**主轴转速、进给速度与切削深度**三者间的动态平衡。以常见的中硬石材(如大理石、青石)为例,推荐采用“低转速高扭矩”策略:主轴转速控制在12000-15000rpm,进给速度设定在3-5m/min,单次切削深度不超过1.5mm。若使用金刚石磨头进行精细浮雕,则需将转速提升至18000rpm以上,同时将进给速度降至1.2m/min以下,以避免因振动产生的崩边现象。
值得注意的是,2025年主流数控雕刻机已普遍配备自适应负载调节功能。当主轴电流波动超过±15%时,系统会自动降速补偿。但依赖自动调节并非万能——操作者仍需根据石材纹理走向手动调整行距。例如,对于纹理粗犷的花岗岩,行距应控制在刀具直径的30%-35%;而针对质地细腻的砂岩,则可放宽至40%左右。
二、刀具选型与冷却策略的协同优化
刀具是雕刻精度的“最后一厘米”。针对不同工序,我们建议采用差异化选型:粗加工选用锯齿形烧结刀(直径6-8mm),排屑效率提升40%;精加工则切换为平底尖刀(刃角60°),配合0.05mm的补偿余量。这里有一个常被忽视的细节——冷却方式的选择。水冷虽能有效降温,但在冬季或高湿度环境下易导致石材表面结雾,影响对刀精度。推荐采用气冷+微量喷雾的复合冷却模式,既能保障刀头温度低于60℃,又可避免水渍残留。
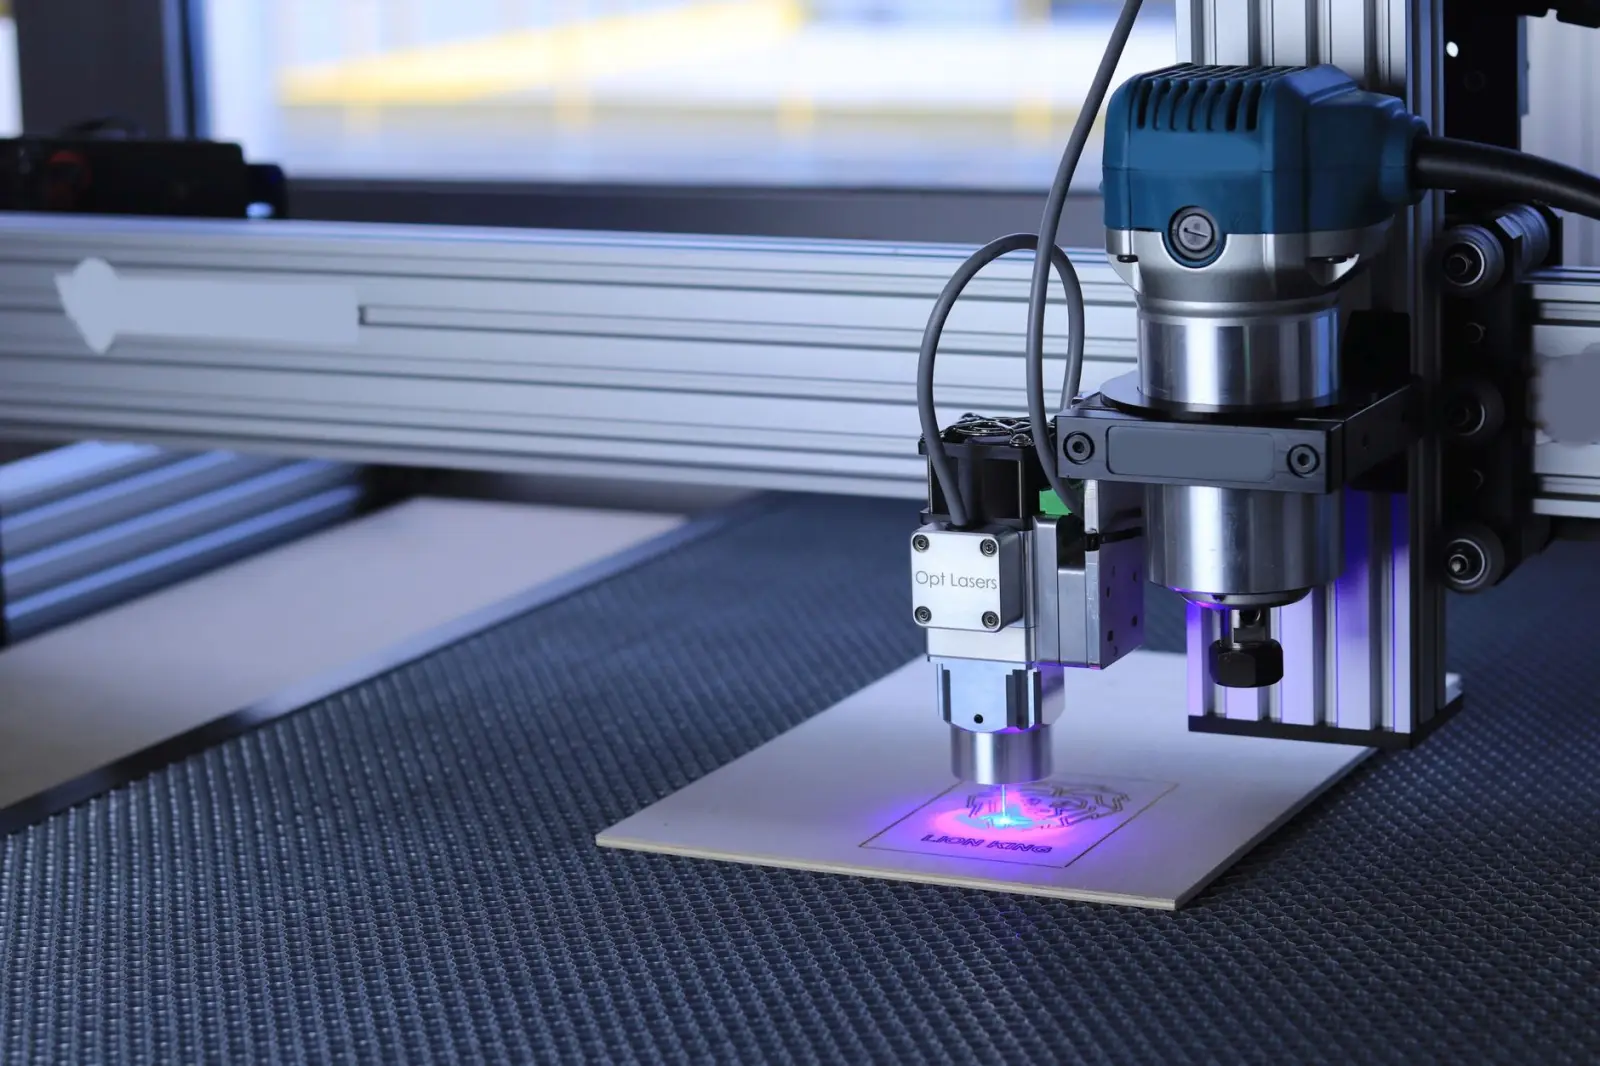
另外,刀具磨损的监控不能仅依赖肉眼观察。建议每加工2小时或累计200米进给距离后,使用激光对刀仪检测径向跳动值。一旦跳动量超过0.01mm,应立即换刀并记录磨损曲线,这组数据将成为后续加工参数优化的宝贵依据。
三、常见问题:振动、断刀与边缘崩裂的根治
问题一:高频振动导致表面波纹。80%的此类故障源于主轴轴承预紧力不足。排查时,先用百分表测量主轴径向跳动,若读数>0.005mm,需调整背帽至标准扭矩(通常为25-30N·m)。此外,检查Z轴丝杆间隙——当反向间隙超过0.03mm时,务必进行螺距补偿,否则浮雕的层次感会严重失真。
问题二:小刀具频繁断损。这往往与起步加速度过快有关。在控制系统中,将G00快速定位的加减速时间从默认的200ms延长至500ms,同时开启S曲线加减速模式,能有效削减冲击载荷。试验数据显示,此调整可使直径≤3mm刀具的寿命延长2.3倍。
问题三:边缘崩裂。解决方案并非单纯降低速度,而是调整走刀路径策略。在加工轮廓时,采用“由内向外”的螺旋下刀法,并保持刀具切入角与石材边缘形成15°夹角,可有效分散应力集中点。这一技巧尤其适用于薄板石材(厚度<10mm)的镂空雕刻。
四、跨设备技术迁移与趋势前瞻
在济南恒胜的客户实践中,我们发现一个有趣现象:熟练掌握木工雕刻机与广告雕刻机操作的技术人员,往往能更快适应石材加工的参数逻辑。这是因为三者底层控制原理相通,只是刚性需求不同。若您已有激光雕刻机的精细路径规划经验,将其中的“跳变速度”控制理念移植到石材加工中,可显著缩短循环节拍。
展望未来,数字孪生与AI参数自整定将成为数控雕刻机的标配。届时,设备能基于石材硬度传感器数据,在0.2秒内自动匹配最优切削参数。但即便技术再先进,操作者对材料特性的敬畏与手工微调的经验,仍是决定最终成品艺术价值不可替代的要素。
精度是雕刻行业的尊严。每一次0.01毫米的突破,都源于对参数锱铢必较的执着。希望上述技术要点能助您在2025年的市场竞争中,以更稳定的品质赢得高净值订单。若您在调试过程中遇到个性化难题,欢迎随时与我们的应用工程团队探讨——解决问题的过程,正是技术进阶的阶梯。