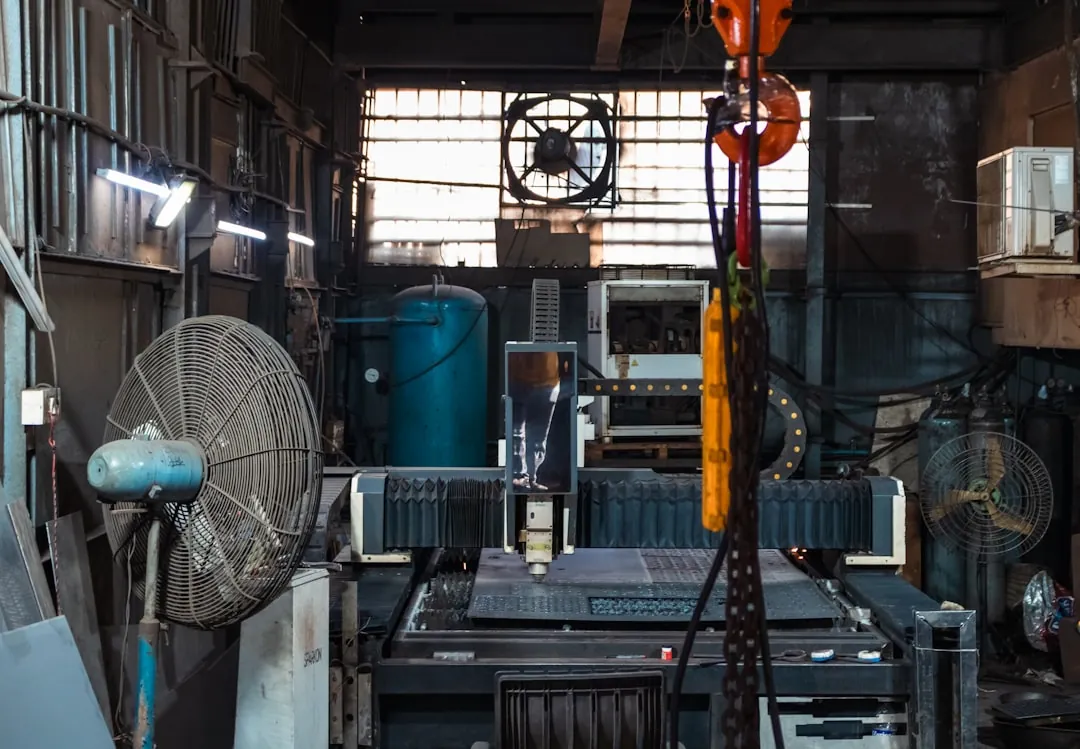
数控雕刻机在石材加工中的应用:从浮雕到镂空工艺的技术要点
石材加工车间里最常见的困惑之一,是同样的图案,手工做和机器做出来的效果差在哪里?更实际的问题是:为什么有些厂家的石材雕刻机刻花岗岩能连续跑十几个小时不掉精度,有些机器刻两小时就开始"发飘"?这背后涉及刚性、主轴功率、冷却方式与路径策略的系统性匹配,而不是单一参数能决定的。
从"能不能刻"到"刻得好不好":行业现状拆解
目前石材雕刻市场的设备大致分三个档位:低功率机型主打青石、砂岩等软质石材,中功率覆盖大理石与部分花岗岩,高功率重载机型才真正进入花岗岩浮雕与镂空批量加工。不少用户采购时只看主轴功率数字,忽略了床身结构与传动方式——龙门宽度超过1.3米后,如果横梁刚性不足,Z轴下刀时产生的振动会直接反映在浮雕的细节面上,出现"波纹"和"崩边"。
与此同时,数控雕刻机在石材领域的应用边界正在外扩:从传统墓碑浮雕、园林景观构件,到异型台面板、镂空屏风的批量生产,工艺需求倒逼设备在重复定位精度(通常要求±0.05mm以内)和防水防尘等级上做针对性设计。
浮雕与镂空:两条工艺路线的技术要点
浮雕加工的核心在于分层下刀与刀具路径的匹配。以花岗岩为例,硬度高、磨蚀性强,金刚石磨头的外径磨损会随加工时长累积,若路径策略不做余量补偿,深度方向容易出现"越刻越浅"的问题。实践中的做法是:粗加工采用大直径磨头快速去量,留0.5–1mm精加工余量;精加工换小径球头磨头,行距控制在磨头直径的30%–40%,兼顾表面质量与效率。
镂空工艺则更考验设备的动态响应。镂空需要刀具频繁起落、小圆弧过渡,加减速设置不合理会导致拐角处过切或欠切。建议将拐角降速参数与伺服响应匹配调试,并对薄壁区域采用分层环切、由内向外的方式,减少石材崩裂风险。
- 粗加工:大磨头、大切深、快进给,优先效率
- 精加工:小磨头、小行距、拐角降速,优先细节
- 镂空区:分层环切 + 内外顺序控制,避免崩边
值得注意的是,同厂的木工雕刻机与广告雕刻机在路径逻辑上有相通之处,但石材加工必须额外考虑磨料浆液对导轨和丝杠的侵蚀,防护罩与自动润滑系统的配置不能省。

设备选型与工艺配套的实践建议
选购石材雕刻机时,建议把"连续加工8小时的精度保持性"作为试机指标,而不是只看空程速度。冷却方式上,水冷主轴在石材工况下更稳定,但需配套浆液沉淀与过滤,避免磨料回流堵塞水路。对于同时承接多材质订单的加工厂,激光雕刻机可承担部分石材表面打标与薄板刻线的辅助工序,与数控铣削形成互补而非替代。
应用前景方面,异型石材构件与定制化景观产品的需求持续增长,设备的高刚性化、多轴联动化以及与CAD/CAM软件的深度对接,正在成为石材雕刻装备升级的主线。把工艺参数沉淀成可复用的加工模板,比单纯追求设备参数更有长期价值。