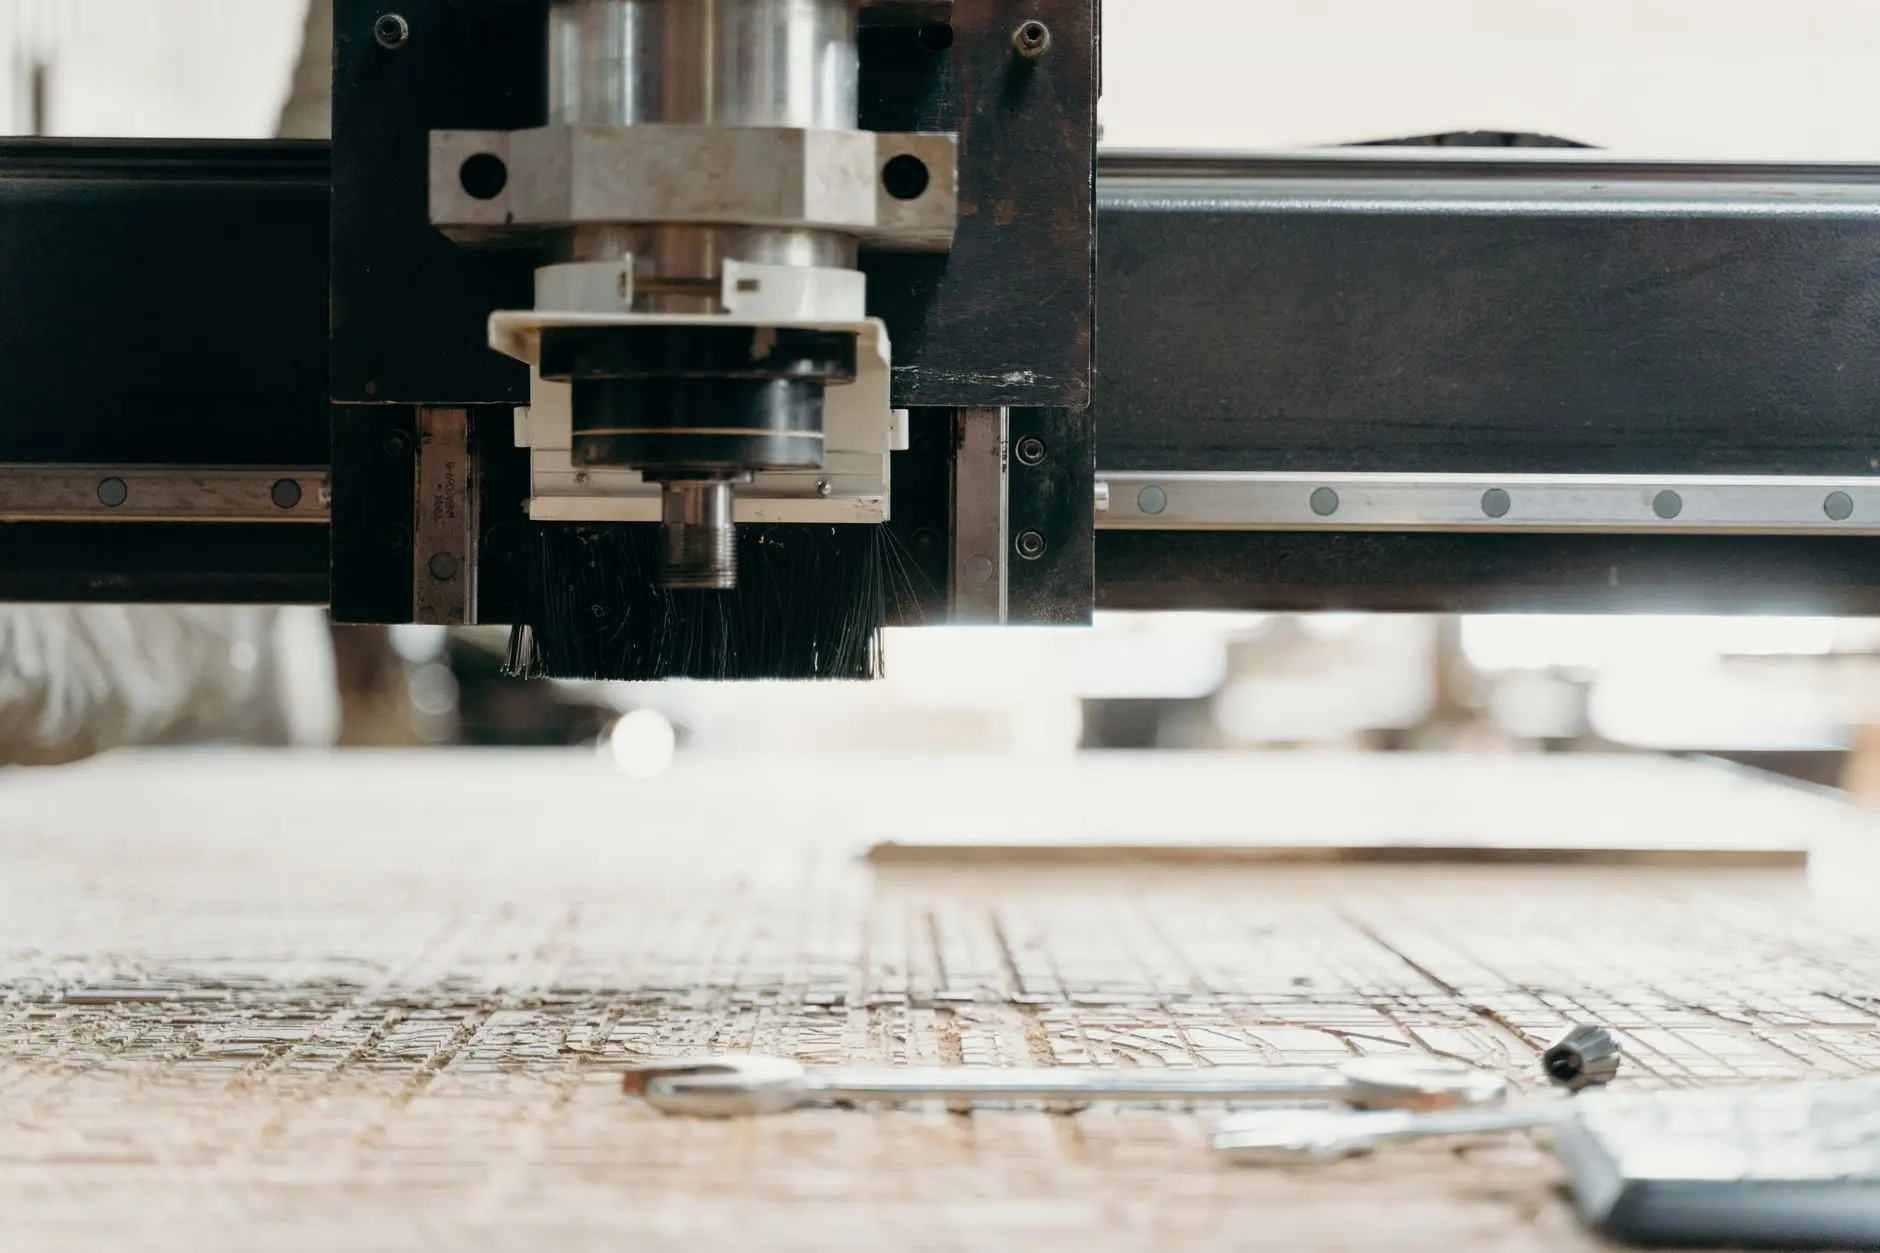
石材雕刻机加工精度影响因素与工艺参数优化解析
在石材加工车间里,两台同型号的石材雕刻机加工同一批花岗岩浮雕,成品的光洁度和轮廓精度却可能相差一个等级。这种差异往往不是设备本身的问题,而是精度影响因素与工艺参数匹配度不同所致。理解这些变量之间的耦合关系,是提升成品一致性的关键。
一、机械刚性与传动精度:精度的地基
石材密度高、切削抗力大,机身刚性不足会直接放大振动。床身焊接件的时效处理是否充分、龙门横梁的截面设计、导轨的预紧等级,都会在加工深浮雕时体现为刀痕振纹。实践中,齿条传动在长行程石材机上应用广泛,但齿条与齿轮的啮合间隙需控制在0.05mm以内,否则在换向加工时会出现明显的过切或欠切。对于数控雕刻机而言,回程间隙的补偿参数若未随磨损定期校准,精度衰减会非常隐蔽。
二、主轴与刀具系统的匹配逻辑
主轴径向跳动是常被忽视的精度杀手。石材雕刻常用φ6~φ12的烧结金刚石磨头,当主轴跳动超过0.03mm时,磨头侧刃的切削负荷不均,崩边率显著上升。工艺上建议:
- 粗加工选用大直径磨头,主轴转速控制在6000~9000r/min,优先保证材料去除率;
- 精加工换用小直径磨头,转速提升至12000~18000r/min,进给速度降至粗加工的40%~50%;
- 每加工2~3小时检查一次刀具磨损,金刚石磨头钝化后切削力上升约30%,会反向影响精度。
三、工艺参数的正交优化思路
切削深度、进给速度、主轴转速三者并非独立变量。以济南恒胜数控设备有限公司服务客户的实测数据为例:加工山东白麻花岗岩浮雕,当切削深度从2mm增至4mm时,若进给速度不变,轴向切削力约增加65%,此时需同步将转速下调10%~15%以抑制振动。建议采用正交试验法建立参数库,而非凭经验逐项试切。这一方法同样适用于木工雕刻机加工硬木时的参数整定,只是切削力模型不同。
冷却与排屑同样影响精度稳定性。石材干切时粉尘易堆积在导轨和齿条上,加剧磨损;建议配置毛刷压尘加吹气排屑,导轨防护罩每班清理。对于广告雕刻机和激光雕刻机,虽然加工对象不同,但“刚性—参数—维护”这一精度逻辑是相通的,跨品类理解有助于建立系统化的工艺思维。
回到开头的案例,两台设备的精度差异最终追溯到齿条预紧力与精加工参数库的差异。经过间隙补偿校准和参数正交优化后,浮雕轮廓误差从0.15mm降至0.06mm以内。精度的提升从来不是单一环节的改进,而是机械状态、刀具匹配与参数体系三者协同的结果。