石材雕刻机与木工雕刻机选型对比:加工需求与设备配置分析
在济南恒胜数控设备有限公司的客户咨询中,经常遇到一个典型现象:客户拿着同一张图纸,既要加工花岗岩台面,又想兼顾实木浮雕,希望一台设备全搞定。实际使用三个月后反馈——石材面崩边严重,木工面效率低下。这种"一机通吃"的选型思路,正是加工需求与设备配置错位的集中体现。
深挖原因,石材与木材的物理特性差异决定了设备架构的根本分歧。石材雕刻机面对的是莫氏硬度6-7的花岗岩、大理石,主轴需配备水冷大扭矩电机(通常5.5kW以上),转速控制在8000-12000rpm区间,依靠低转速高扭矩实现磨削式去除;而木工雕刻机加工密度板、实木时,主轴转速往往拉到18000-24000rpm,靠高转速切削保证断面光洁度。转速逻辑相反,强行兼容必然牺牲一端。
结构刚性:床身与导轨的配置分水岭
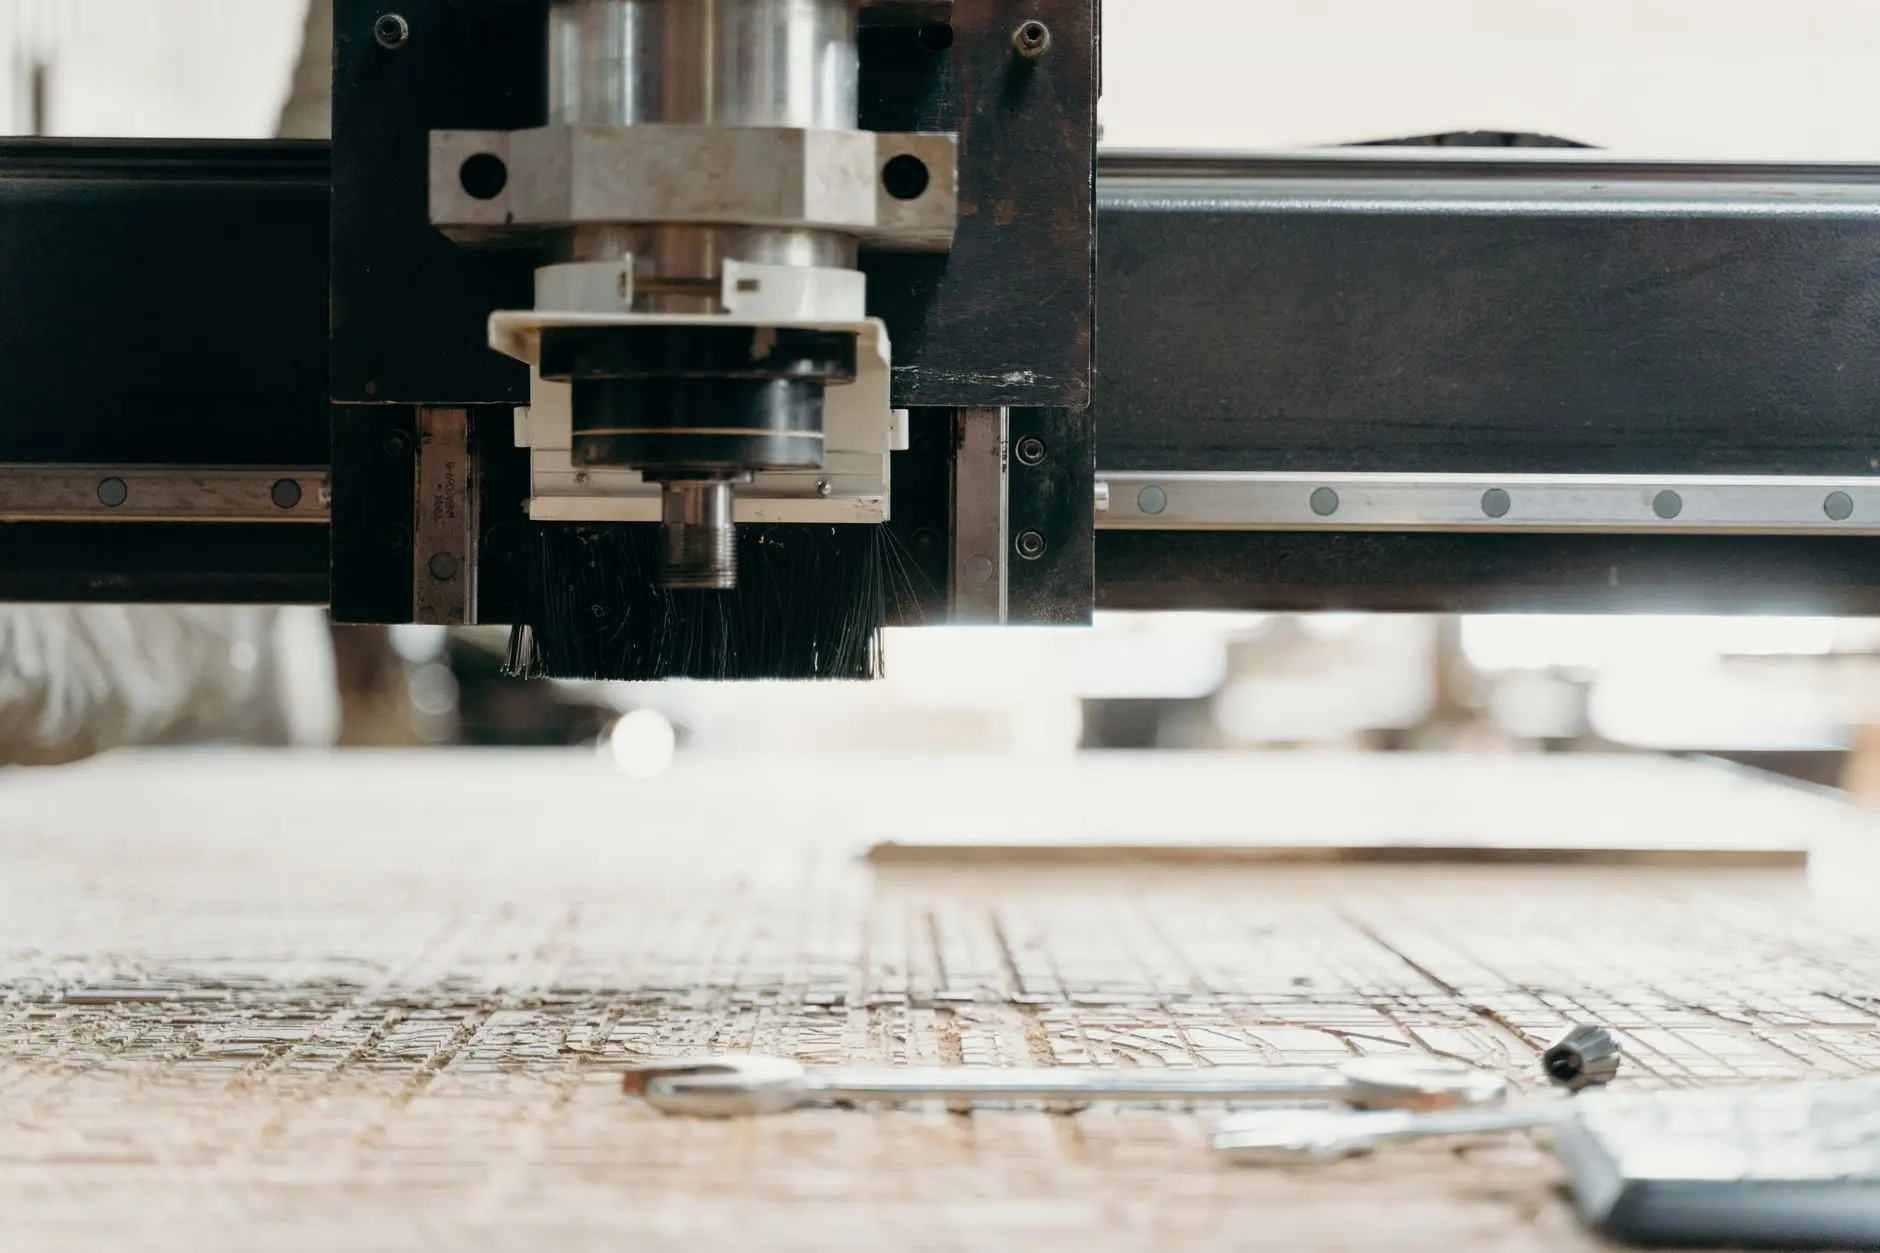
石材加工产生的切削力是木材的3-5倍,且伴随大量粉尘与水雾。石材雕刻机普遍采用加厚方管焊接床身(壁厚不低于6mm),搭配防尘等级IP65的直线导轨,X/Y轴电机功率通常配置750W以上伺服。木工机型床身壁厚4mm左右即可满足需求,导轨防尘要求相对宽松。用木工床身改装的"石材机",在连续加工半小时后导轨间隙就会因振动而偏移,精度衰减肉眼可见。
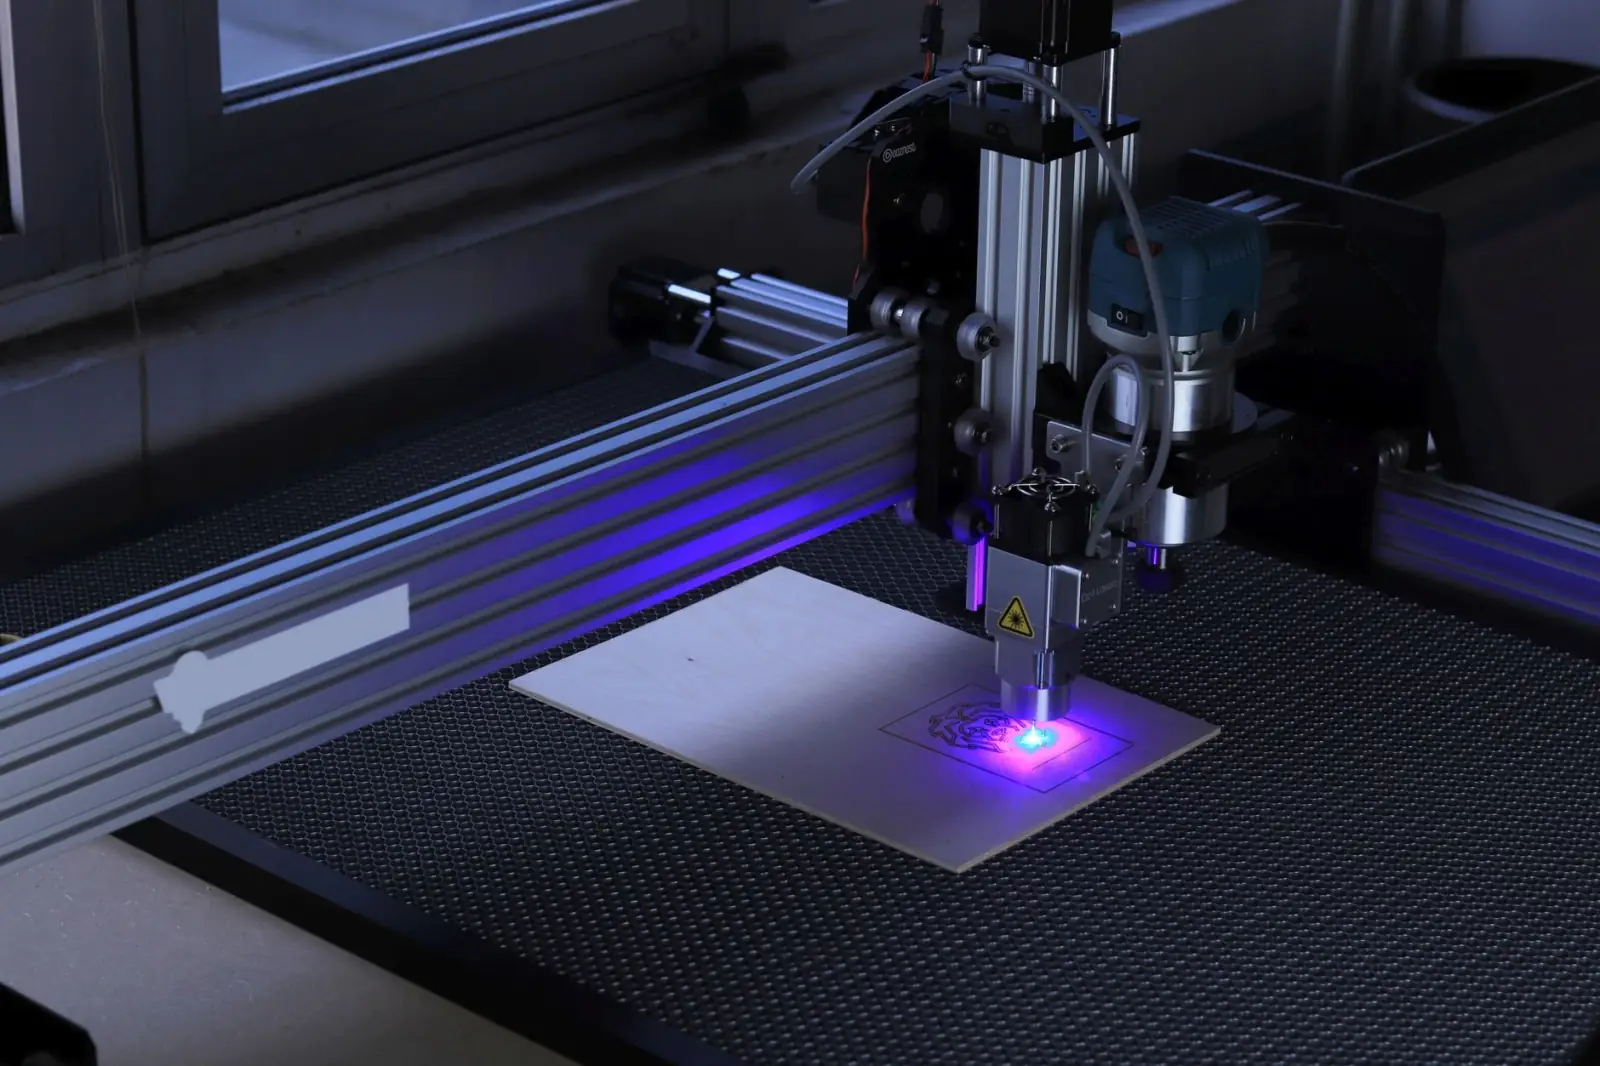
广告标识行业常用的广告雕刻机则是另一套逻辑:轻量化龙门结构、高速主轴(24000rpm以上)、台面以真空吸附为主,追求的是亚克力、PVC板的快速切割与雕刻效率。至于激光雕刻机,非金属精细加工是其主场,与机械雕刻在加工原理上完全不同,选型时不应混入同一比较维度。
加工需求与配置对照
结合恒胜数控近年出货数据,给出可执行的选型对照:
- 以花岗岩、石英石为主:优先石材雕刻机,重点核查主轴功率(≥5.5kW)、水循环冷却系统、床身壁厚与导轨防尘等级,切勿用木工机型改装。
- 实木、密度板浮雕与镂空:选择木工雕刻机,关注主轴转速上限、真空吸附台面分区数量及排屑设计。
- 亚克力、双色板广告制品:广告雕刻机性价比最优,高速主轴配合轻量化结构,效率优势明显。
- 薄板非金属精细镂空:考虑激光雕刻机,但需评估烟尘处理与材料碳化要求。
若确有石材与木材交替加工需求,建议以主业务定机型,辅以一台小型数控雕刻机做补充,而非追求单机全能。设备选型的本质是让配置匹配工艺,而非让工艺迁就设备。
恒胜数控在为客户配置方案时,通常先确认三个参数:材料硬度、单班加工时长、精度公差要求。这三项数据确定后,机型范围基本锁定。选型阶段的半小时沟通,往往能省下后期半年的调试成本。