石材雕刻机与木工雕刻机选型对比:加工精度与效率如何兼顾
在济南恒胜数控设备有限公司的日常客户咨询中,经常遇到同一个问题:我既要加工花岗岩,又要做红木浮雕,能不能一台机器全搞定?答案往往取决于你对加工精度与批量效率的取舍。本文从机械结构、控制系统到实际工艺参数,拆解石材雕刻机与木工雕刻机的核心差异,帮你找到兼顾两者的选型逻辑。
一、从床身结构与主轴功率看本质区别
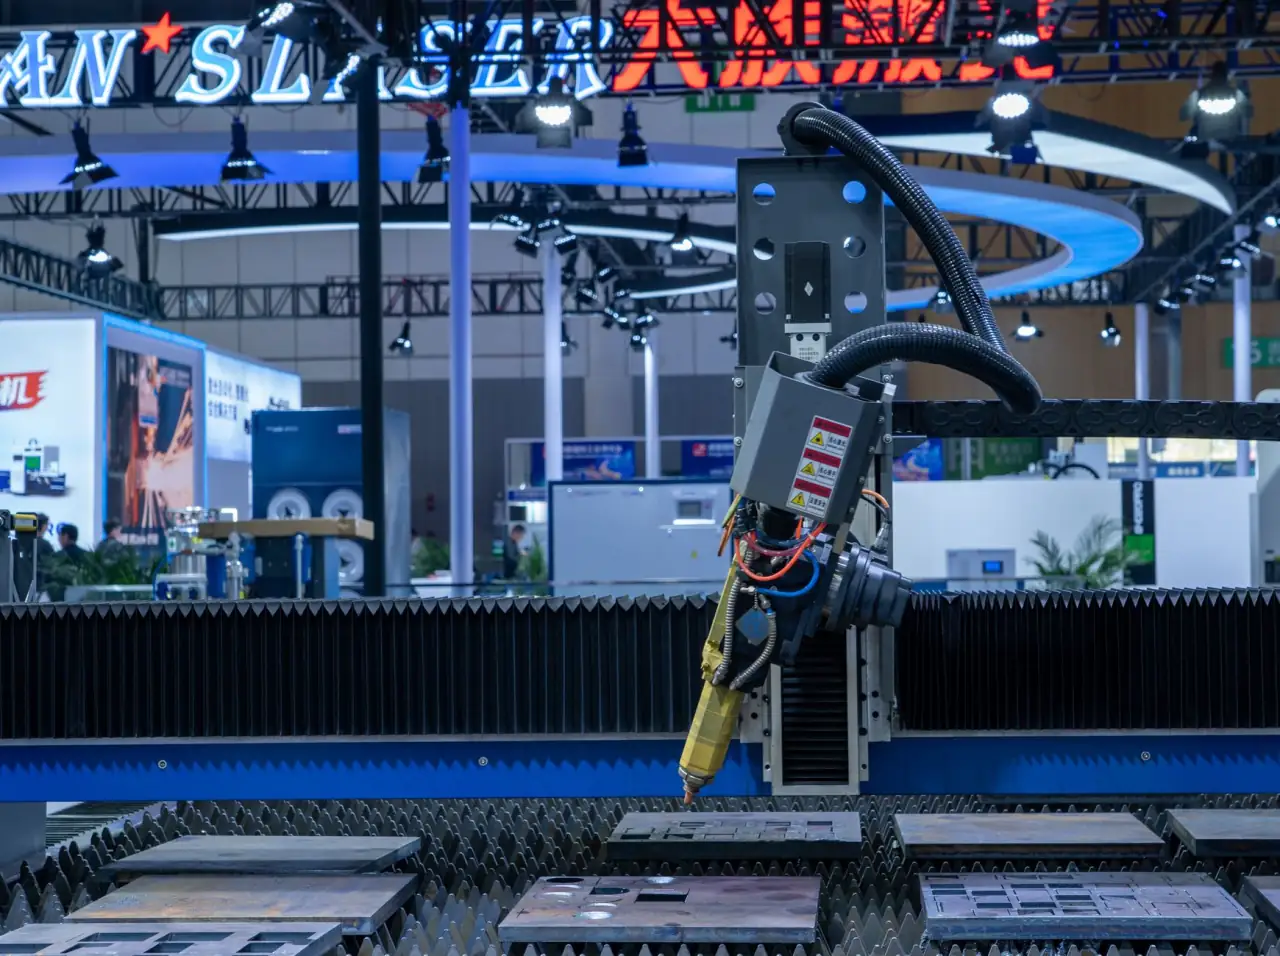
石材雕刻机普遍采用加厚钢管焊接或铸铁整体床身,自重通常是同幅面木工雕刻机的1.5倍以上,目的是抵抗石材切削时的高频振动。主轴功率多在5.5kW以上,水冷为主,转速区间偏低(0-12000rpm),扭矩大。而木工雕刻机侧重高速轻切削,主轴转速可达24000rpm,风冷或水冷皆有,床身以铝型材或薄壁钢管为主。这决定了二者在加工广告雕刻机常用的亚克力、PVC时表现接近,但互换加工硬质材料时效率差距明显。
如果你主要做青石、大理石浮雕,偶尔加工松木,选石材机型加装木工夹具是可行的;反之用木工机啃花岗岩,主轴和导轨寿命会急剧下降。
二、精度与效率的实操平衡点
加工精度不只看重复定位精度(通常±0.02mm),更要看动态刚性。石材雕刻机在走刀速度1.5-3m/min时能保持0.05mm以内的轮廓误差,而木工雕刻机在8-12m/min高速下仍能维持0.03mm精度。这意味着:
- 小批量、多品种石材加工:优先石材机,避免崩边和刀具异常磨损。
- 大批量木工板式家具:木工机配真空吸附台面,效率可提升40%以上。
- 广告标识类混合加工:广告雕刻机与激光雕刻机配合,切割亚克力用激光,浮雕用数控雕刻机,分工更合理。
实际选型时,建议把80%的加工材料作为主轴功率和床身刚性的选型依据,剩余20%通过更换刀具和调整进给速度来兼容。
三、数据对比:同幅面机型关键参数
以恒胜数控1300×2500mm幅面为例:
- 石材雕刻机:主轴5.5kW水冷,转速6000-12000rpm,最大进给6m/min,重复定位精度±0.02mm,整机重量约1800kg。
- 木工雕刻机:主轴3.2kW风冷,转速12000-24000rpm,最大进给15m/min,重复定位精度±0.015mm,整机重量约1100kg。
- 广告雕刻机:主轴1.5kW,转速24000rpm,最大进给20m/min,适合轻切削。
从数据可见,石材机在低速重载下精度稳定,木工机在高速轻载下效率占优。若强行用木工机加工石材,进给速度需降至0.8m/min以下,效率损失超过60%。
回到最初的问题:精度与效率能否兼顾?可以,但需要接受“主次分明”的方案——以石材雕刻机为基底,选配高转速电主轴和木工真空吸附台面,再通过数控雕刻机系统的多工艺参数库切换。这样在加工木工浮雕时效率约为专用木工机的70%,但石材加工效率可达95%以上。济南恒胜数控设备有限公司建议,先明确月产量中石材与木材的占比,再决定是否采用双主轴或换刀主轴方案,切勿盲目追求“一机通吃”。