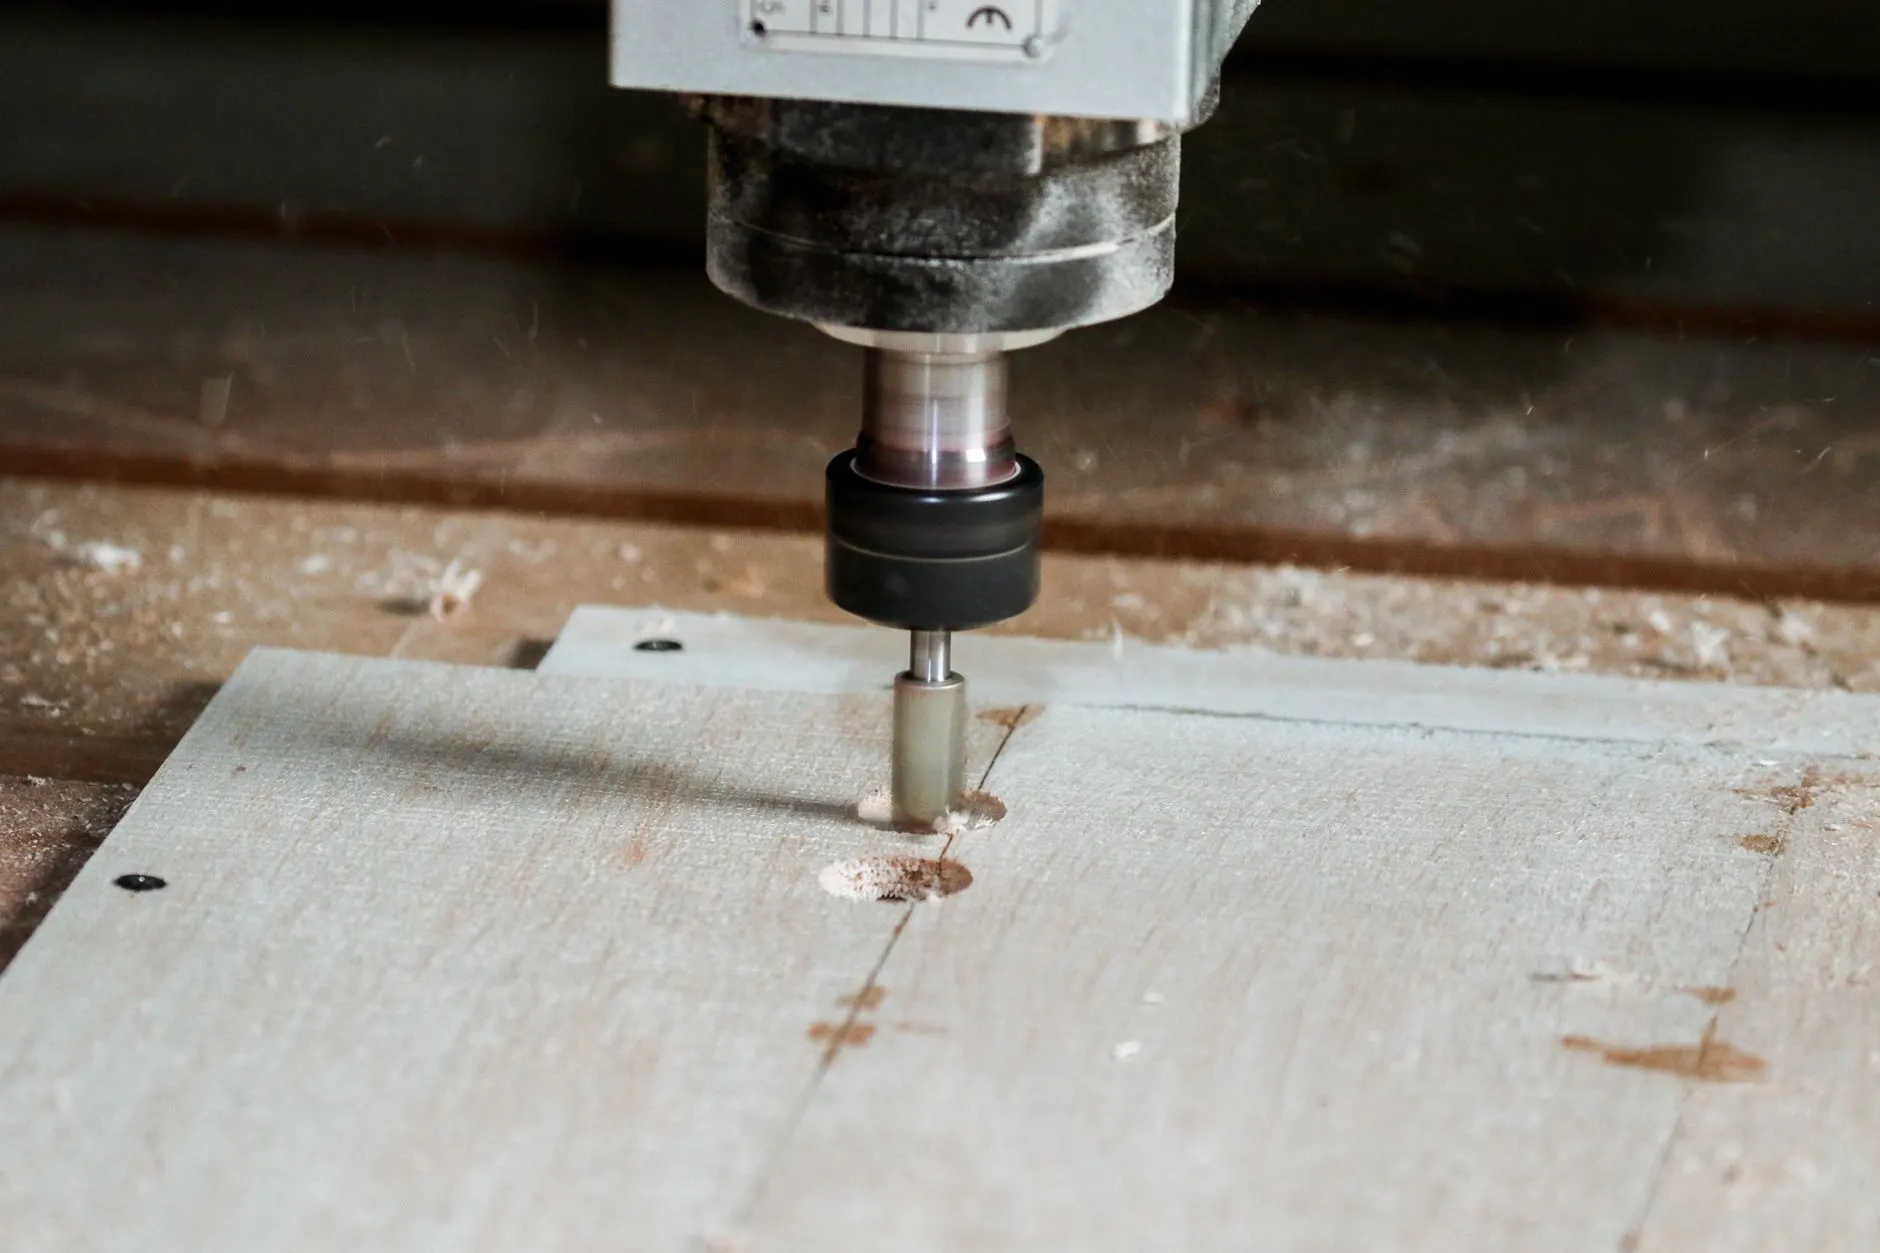
数控雕刻机在石材加工中的应用:从设备调试到成品出件的工艺要点
石材加工行业对精度的要求逐年提高,数控雕刻机已经从"可选设备"变成许多石材厂的标配。但设备到位只是第一步,从调试到稳定出件,中间涉及的工艺细节往往决定最终成品率。济南恒胜数控设备有限公司在长期服务石材客户的过程中,积累了一些实操层面的经验,这里围绕石材雕刻的工艺链路做一次梳理。
设备调试:石材雕刻的第一道关口
石材与木材、广告板材不同,密度高、磨蚀性强,主轴转速与进给速度的匹配是调试的核心。以常见的花岗岩浮雕为例,主轴转速通常控制在8000–12000r/min,进给速度不宜超过3000mm/min,否则刀具磨损急剧加快。调试时建议先用废料试刻,观察切屑形态——粉末过细说明转速偏高,颗粒粗大则可能是进给过快。
对刀环节同样关键。石材雕刻机多采用浮动对刀或固定对刀块,Z轴零点偏差0.1mm就可能导致浮雕层次模糊。恒胜数控在交付设备时通常会协助客户完成对刀参数写入和刀具库配置,减少现场反复试切的时间成本。
刀具选择与切削参数
石材雕刻常用刀具包括金刚石涂层平底刀、球头刀和锥度刀。粗加工阶段用直径6mm或8mm的平底刀开粗,留0.3–0.5mm余量;精加工换用球头刀或锥度刀走曲面。需要提醒的是,冷却方式直接影响刀具寿命——水冷优于气冷,尤其在大理石深浮雕加工中,持续水冷可将刀具寿命延长30%以上。
与木工雕刻机相比,石材雕刻机的防护等级要求更高。粉尘侵入丝杠和导轨是常见故障源,建议每班次结束后清理导轨防护罩,每周检查一次润滑状态。广告雕刻机和激光雕刻机在这方面的维护逻辑不同,但"防尘优先"的原则是相通的。
装夹与路径规划
石材毛坯的装夹稳定性直接关系到加工安全。薄板类工件建议使用真空吸附台面配合定位靠边,厚料则用压板加夹具双重固定。路径规划上,采用分层切削而非一刀到底,每层切深控制在3–5mm,既能保护刀具,也能减少崩边风险。对于纹理明显的石材,走刀方向尽量与纹理走向呈一定夹角,避免沿纹理开裂。
常见问题与应对
- 崩边严重:多为进给过快或刀具钝化,降低进给速度并更换精加工刀具即可改善。
- 浮雕层次不清:检查Z轴对刀精度和模型深度设置,必要时重新生成刀路。
- 表面粗糙度不达标:精加工步距过大是主因,球头刀步距建议控制在0.1–0.2mm。
- 刀具异常磨损:确认冷却是否到位,同时排查石材中是否夹杂石英颗粒。
数控雕刻机的品类覆盖很广,石材雕刻机、木工雕刻机、广告雕刻机、激光雕刻机各有其工艺边界。石材加工的特殊性在于磨蚀性和重量,把调试、刀具、装夹三个环节的参数固化下来,形成标准作业流程,出件稳定性自然会上一个台阶。济南恒胜数控设备有限公司建议客户在批量投产前,先完成小批量工艺验证,再逐步放大产能。