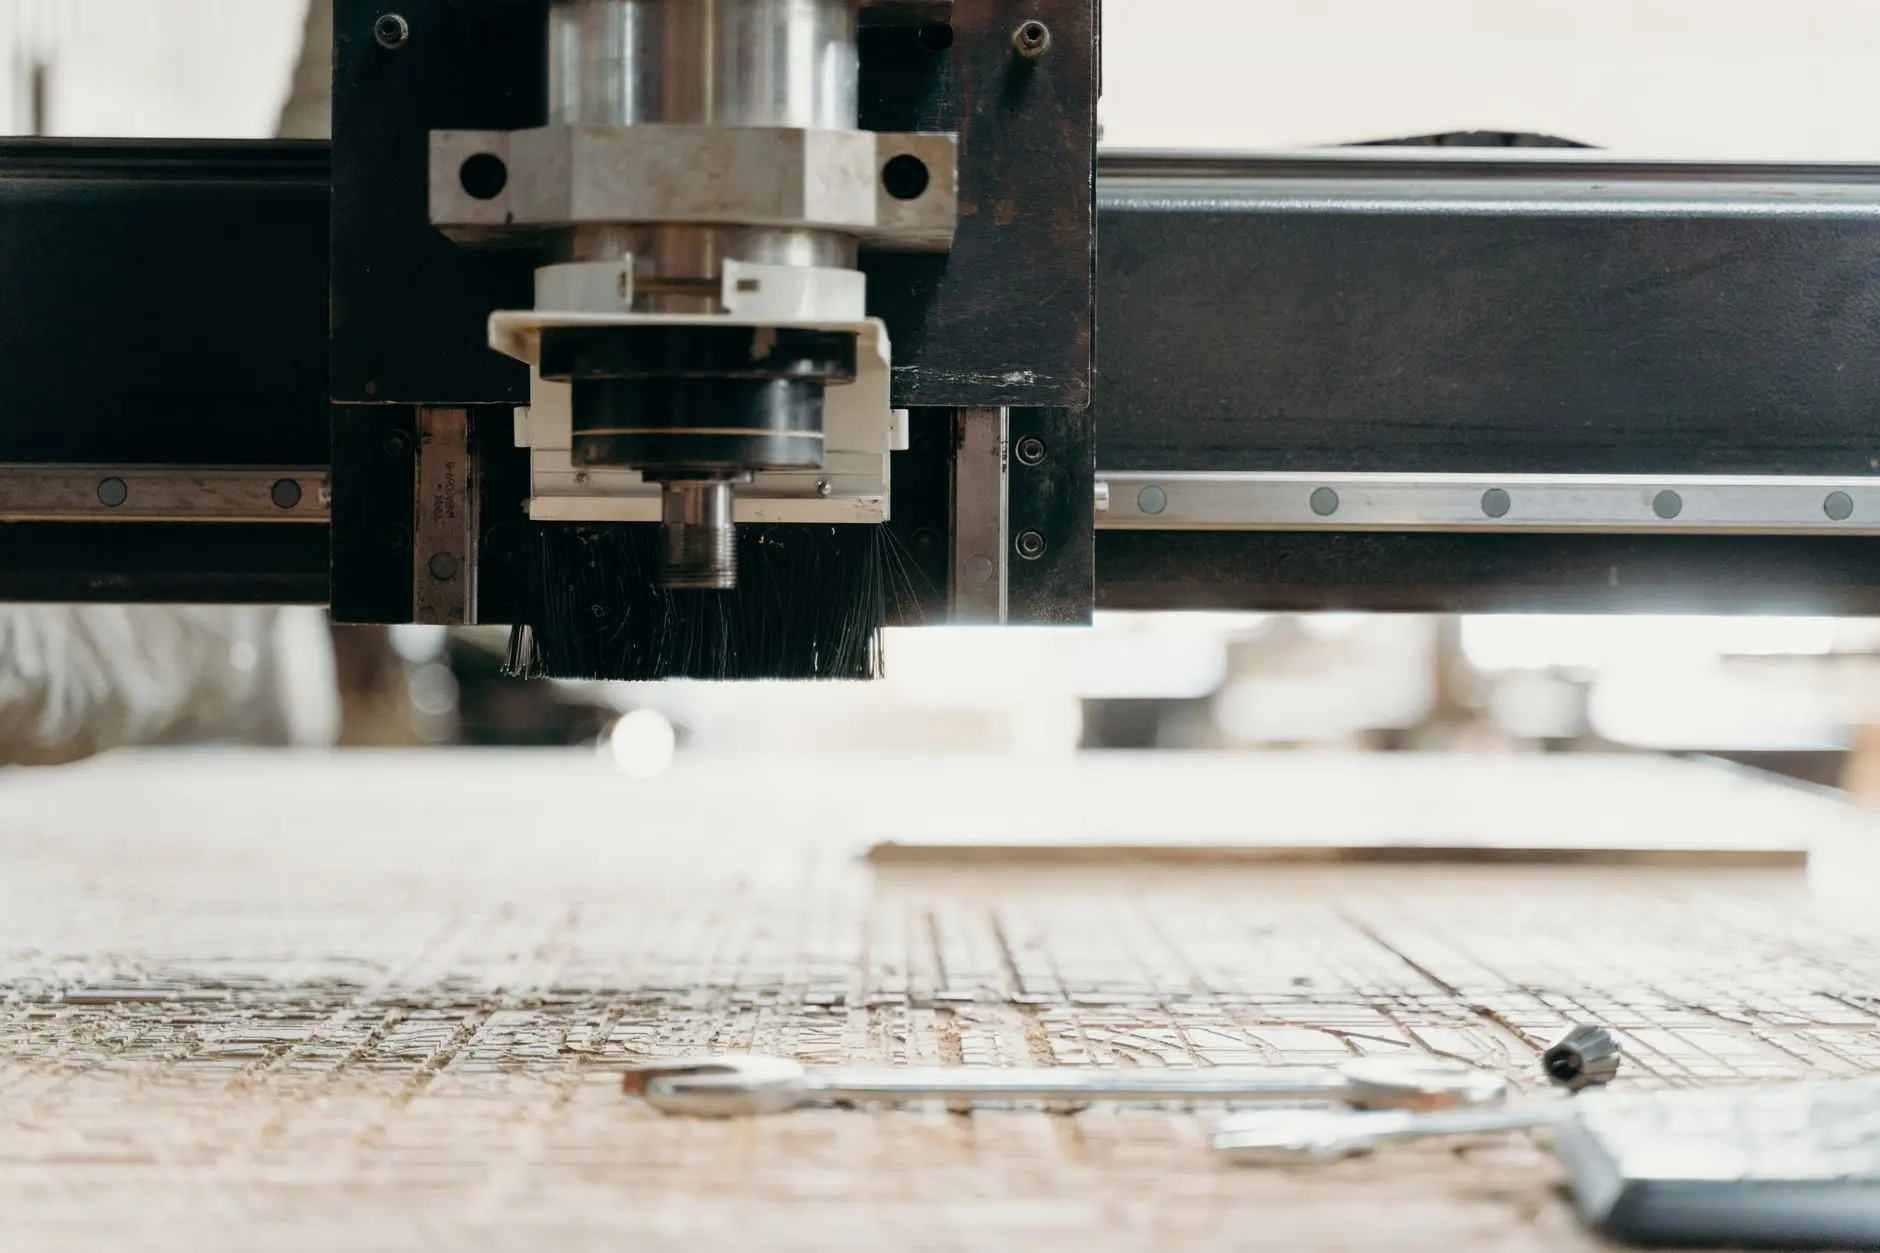
石材雕刻机加工效率提升的技术路径与设备选型要点分析
在石材加工车间走访时经常能看到这样的场景:同一台石材雕刻机,有的班组一天能完成80平方米的浮雕粗加工,有的班组连50平方米都吃力。设备型号相同、刀具相同、石料批次也相近,产出却差出三成以上。问题往往不在操作工"手快手慢",而藏在工艺参数、设备匹配度和工序衔接这些容易被忽略的环节里。
效率瓶颈不在主轴转速,而在"参数—刀具—冷却"的匹配度
不少操作者习惯把进给速度拉到额定上限,认为快进就是高效。实际加工花岗岩浮雕时,进给过快会导致刀具径向受力剧增,金刚石刀头提前磨损,换刀频次上升,综合效率反而下降。真正决定效率的是切削线速度、单齿进给量与冷却方式的协同:软质大理石可采用较高的线速度配合水冷,硬质花岗岩则需降低单齿进给量、加大冷却流量,避免刀头热损伤。
一个可执行的调整思路是:先用厂家推荐参数的中值试切,记录刀具磨损曲线,再以"刀具寿命×单位时间去除量"为指标反推最优进给。这套方法在数控雕刻机的浮雕加工中尤其有效,比盲目提速更靠谱。
设备选型:别只看行程和功率,看刚性匹配
选石材雕刻机时,床身结构刚性与导轨形式直接决定能否长时间保持精度。加工厚度超过150mm的立体石雕,龙门式结构的抗扭能力明显优于悬臂式;而做薄板拼花,过重的床身反而增加空行程能耗。以下三个维度值得重点比对:
- 主轴功率与水冷配置:硬石粗加工建议5.5kW以上并配独立水冷循环,避免长时间连续作业温升漂移;
- 导轨与丝杠等级:重切削场景优先选高刚性直线导轨,轻负荷快雕可选滚珠丝杠配合伺服;
- 控制系统开放性:支持自定义宏程序和参数库的系统,便于把成熟工艺固化为可复用的加工方案。
同一套选型逻辑也适用于木工雕刻机与广告雕刻机——不同材料对应不同的刚性需求和排屑方式,选型时把"加工对象"放在"设备参数"之前,才不会买回一台"参数漂亮但不好用"的机器。
工序衔接与设备协同带来的隐性增益
单机效率的提升有天花板,车间级的效率提升靠的是工序编排。把粗加工、精雕、抛光分段配置,让石材雕刻机专注去除余量、激光雕刻机负责精细纹理与标识刻蚀,可以减少高价值设备做低附加值工序的浪费。这种"粗精分离"的编排方式,在多品种小批量的石材订单中收益尤为明显。
另一个容易被忽视的点是装夹与对刀时间。采用标准化夹具底板、预置对刀块,把单件装夹时间从十几分钟压缩到几分钟,一天累积下来就是可观的产能。建议企业建立自己的工艺参数卡,按石种、刀具、工序记录验证过的参数组合,新员工上手即可调用,减少试切浪费。
效率提升从来不是单一参数的胜利,而是参数匹配、设备选型与工序组织三者叠加的结果。把每一环的"隐性损耗"找出来,比换一台更贵的机器往往更划算。