石材雕刻机加工精度波动的原因分析与工艺优化方向
日期:2026-10-19
标签:数控雕刻机,石材雕刻机,木工雕刻机,广告雕刻机,激光雕刻机
在石材加工车间里,经常能听到操作师傅抱怨:"同一台设备,早上干出来的活和下午的差了不少。"这种加工精度波动并非个例,而是石材雕刻机在长期运行中普遍存在的现象。精度波动轻则影响拼缝效果,重则导致整块板材报废,尤其在异形台面、浮雕背景墙等高附加值订单中,损失更为明显。
精度波动的典型表现与诱因
精度波动的表现形式多样:有的表现为轮廓尺寸偏差,有的表现为深度不一致,还有的体现在表面粗糙度忽好忽坏。究其根源,往往不是单一因素作祟。
- 机械层面:导轨磨损、丝杠间隙增大、齿条啮合松动,都会让重复定位精度逐步劣化;
- 主轴系统:主轴轴承磨损后径向跳动增大,切削力随之波动;
- 工艺参数:进给速度、切削深度与刀具不匹配,引发让刀和振动;
- 环境因素:车间温差导致床身热变形,这在长时间连续加工中尤为突出。
值得注意的是,不同机型的敏感点并不相同。数控雕刻机的通用平台在加工软质材料时表现稳定,但切换到石材工况后,振动问题会被放大。
从振动到热变形:技术层面的深度解析
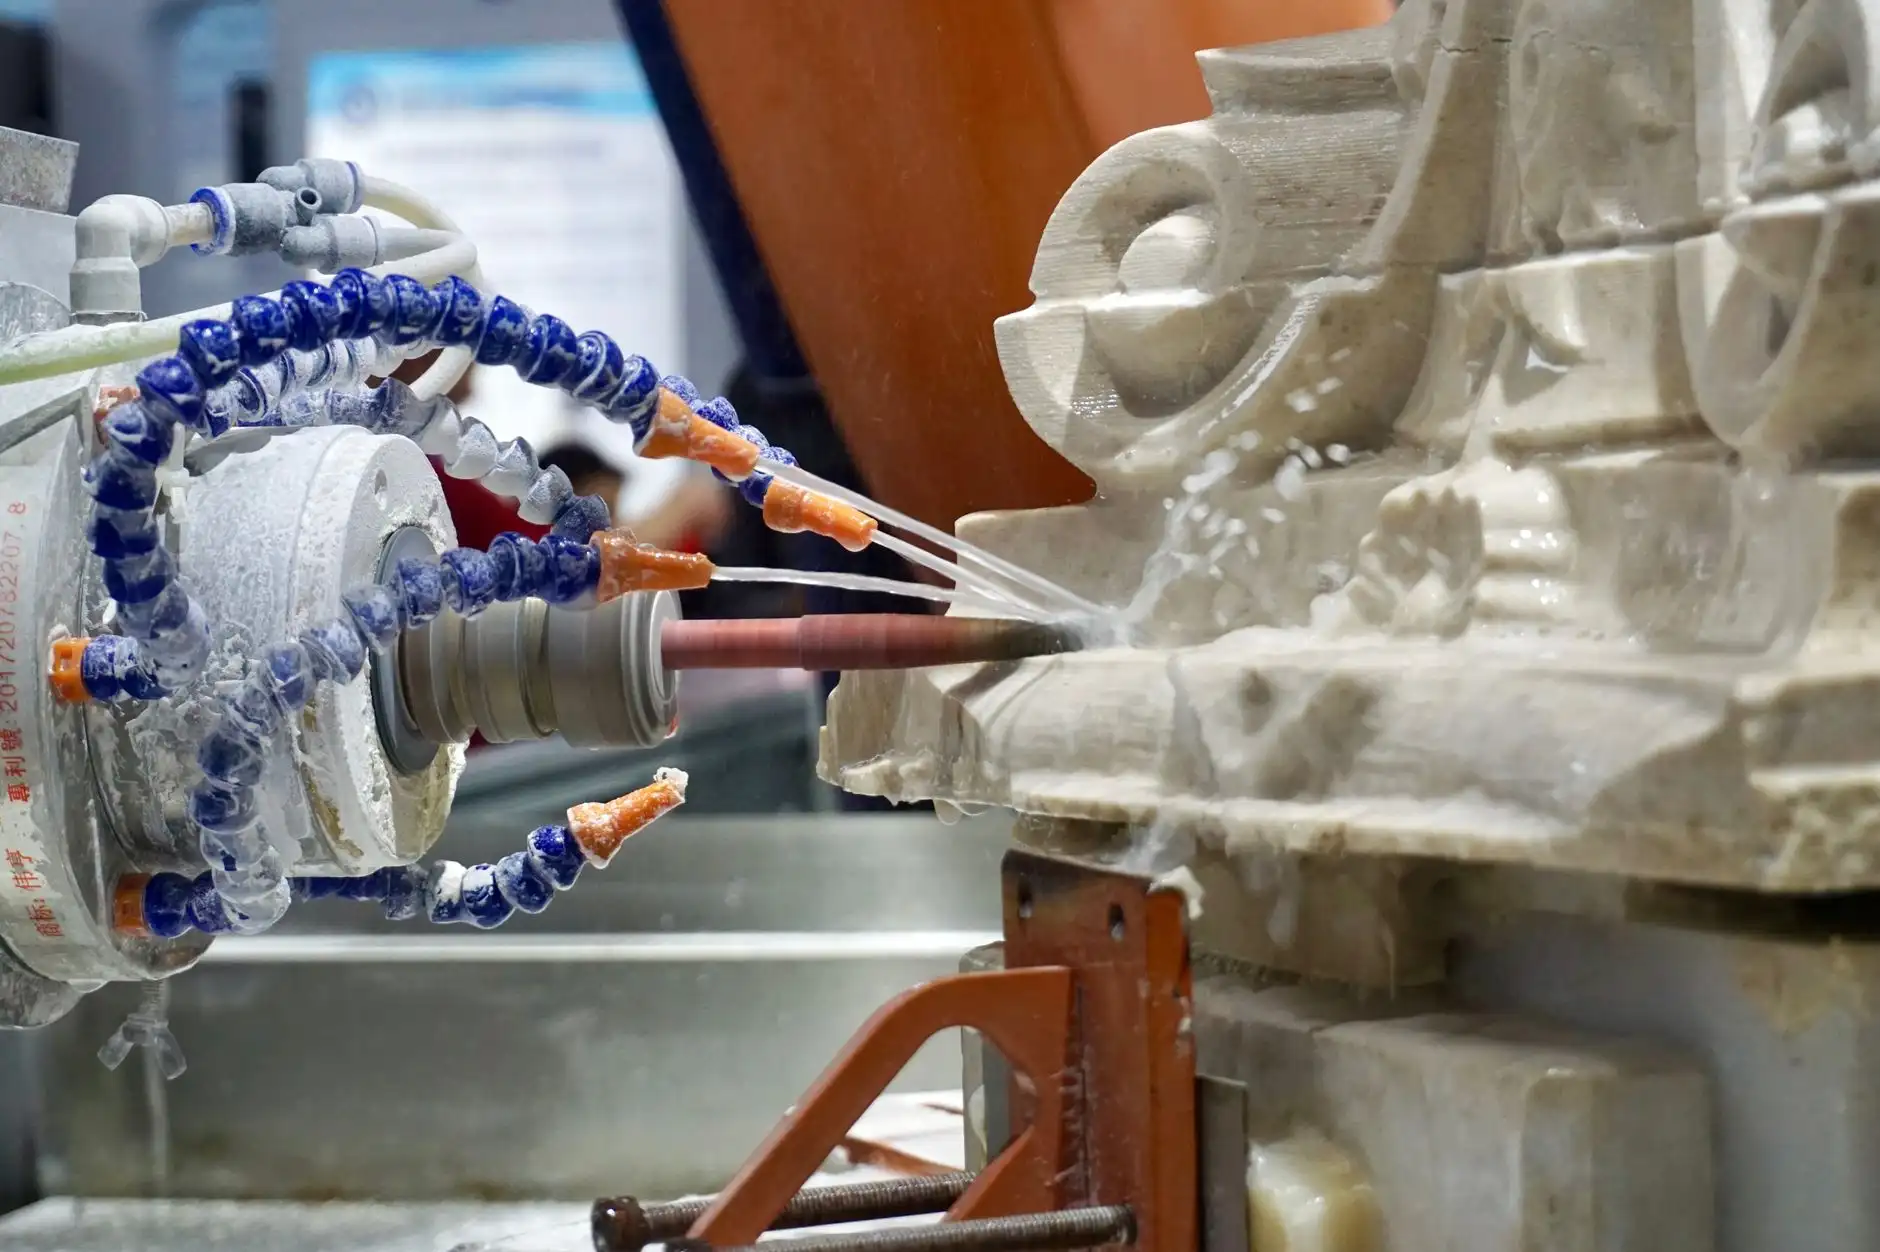
石材硬度高、脆性大,切削过程中产生的冲击载荷远高于木材和广告材料。当主轴转速与刀具齿数形成的激励频率接近机床固有频率时,会引发共振,表现为加工面出现规律性波纹。这类问题在石材雕刻机加工花岗岩时格外明显,因为花岗岩的矿物颗粒不均匀,切削力呈脉冲式变化。
热变形则更隐蔽。床身、横梁在连续加工数小时后温升可达5-8℃,对于3米以上的大幅面设备,热膨胀引起的定位漂移不容忽视。相比之下,广告雕刻机加工亚克力时对热变形不敏感,而木工雕刻机在加工密度板时更多受刀具磨损影响,激光雕刻机则主要关注光路稳定性和焦距一致性——不同设备的精度控制重点差异很大。
工艺优化与设备维护的可行路径
针对精度波动,可从三个方向着手改善:
- 建立周期性精度检测机制:用激光干涉仪或球杆仪定期检测定位精度和反向间隙,发现劣化趋势及时补偿;
- 优化切削参数匹配:根据石材品种调整主轴转速与进给速度的配比,粗加工与精加工分刀路处理,减少单次切削载荷;
- 控制环境与预热:大幅面设备开机后先空运行预热20-30分钟,车间温度尽量保持稳定,避免阳光直射床身。
在设备选型阶段,也应关注床身结构刚性和导轨防护等级。济南恒胜数控设备有限公司在石材机型上采用加厚铸件床身与全封闭导轨防护,正是针对粉尘环境和重载切削的精度保持性设计。日常维护中,丝杠润滑和齿条清洁的频率往往被低估——一条沾满石粉的齿条,足以让精度波动从0.05mm扩大到0.2mm以上。
精度不是一次性调出来的,而是靠工艺管理和维护习惯长期养出来的。把检测、参数、环境三件事做扎实,波动自然收窄。