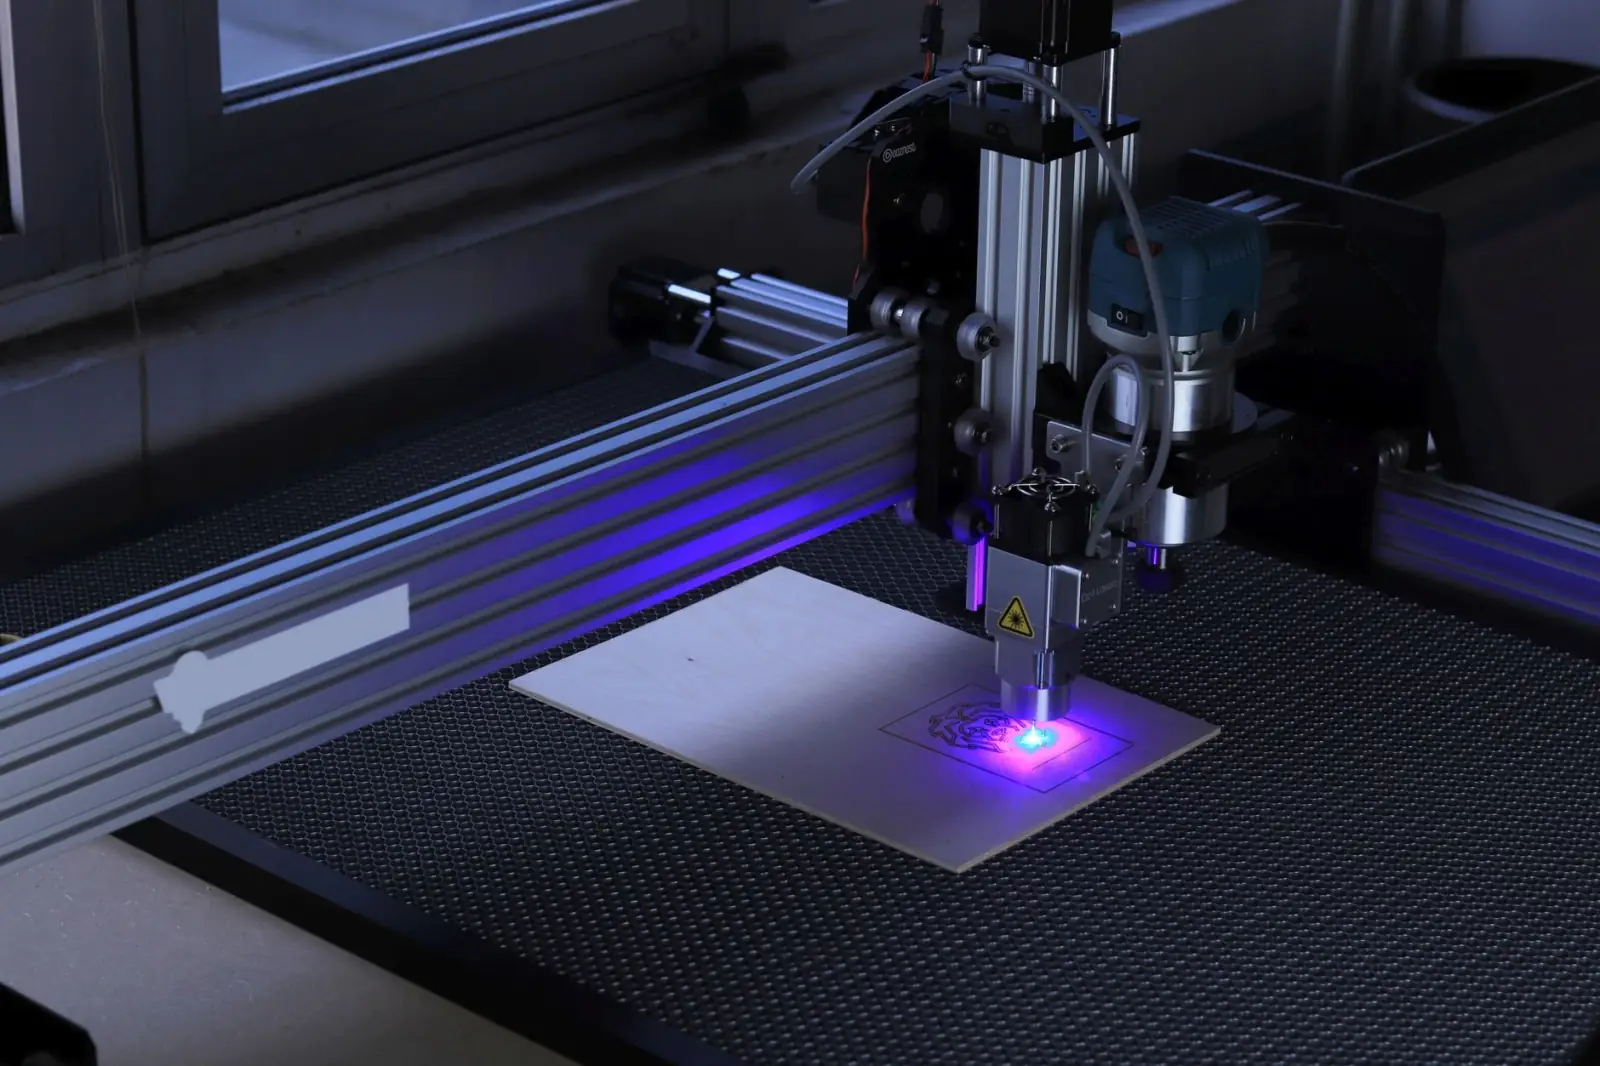
石材雕刻机与木工雕刻机选型对比:加工精度与产能差异分析
很多客户在采购设备时,会先问同一个问题:同样叫数控雕刻机,石材机和木工机到底能不能通用?答案通常是否定的。两者在主轴功率、床身结构、防护等级和控制系统参数上存在系统性差异,选错机型带来的直接后果是精度衰减快、刀具损耗高、产能不达标。下面从技术原理到实测数据做一次拆解。
一、主轴与床身:两类设备的物理分水岭
石材雕刻机面对的是大理石、花岗岩、青石等高硬度材料,切削过程中伴随大量粉尘和冷却水。其主轴功率通常在5.5kW以上,多采用水冷方式,床身以厚壁钢管焊接后经时效处理,台面多配不锈钢水槽或铝型材夹具,防护等级普遍达到IP65以上。而木工雕刻机加工密度板、亚克力、实木时切削阻力小,主轴以3.2kW风冷为主,床身结构更轻,追求的是高速进给下的动态响应。
这种差异决定了:用木工机干石材,主轴轴承会在短时间内因粉尘侵入失效;用石材机做木工,则因机身自重过大导致加减速迟钝,小字符雕刻效率反而下降。
二、精度来源与产能瓶颈的实际对比
加工精度不只看重复定位精度这个参数。石材机的丝杠和导轨普遍加大规格,齿条传动配高精度减速机,目的是在重切削下保持刚性;木工机则更依赖伺服响应速度和轻量化结构来保证拐角精度。实际生产中,石材雕刻机的定位精度多控制在±0.05mm,木工机可达±0.02mm,但后者在连续8小时加工中的热变形补偿要求更高。
产能方面,差异集中在两个环节:
- 进给速度:木工机空程速度可达60m/min以上,石材机通常为20-30m/min;
- 换刀与装夹:石材件重量大,装夹辅助时间占比高,木工件则可通过真空吸附实现快速换料。
以同样加工1000×2000mm的浮雕板为例,木工机单件循环约2.5小时,石材机加工同类硬度的花岗岩浮雕则需6小时以上。若涉及广告雕刻机常见的亚克力切割任务,木工平台的优势更加明显。
选型时可执行的判断方法
- 按材料硬度定主轴功率:莫氏硬度5以上选5.5kW水冷主轴,以下可选3.2kW风冷;
- 按批量定床身结构:单件重载选焊接厚壁床身,多品种小批量选轻量化高速机型;
- 按工艺定防护:湿式加工必须配水槽与防水电气柜,干式木工加工重点看吸尘接口设计。
需要说明的是,激光雕刻机在薄板切割和精细打标领域与上述两类设备形成互补,但不适用于深度浮雕成型,选型时不应混为一谈。
济南恒胜数控设备有限公司在产品配置上按材料体系划分机型平台,石材系列强化刚性与防护,木工系列侧重速度与吸附工装,避免客户用一台设备覆盖全部工况。采购前建议携带实际工件到厂试雕,用真实切削数据验证精度与节拍,比看参数表更可靠。