数控雕刻机行业观察:石材与木工加工设备的精度升级路径
过去三年,石材与木工加工领域对雕刻精度的要求提升了至少一个量级。以济南恒胜数控设备有限公司接触到的客户反馈为例,2021年多数石材厂对浮雕的验收标准还停留在"肉眼无崩边",如今已细化到0.05mm以内的重复定位精度。这种变化倒逼设备端在机械结构、控制系统和工艺适配三个层面同步升级。
一、精度升级的三个技术支点
数控雕刻机的精度提升不是单一部件的功劳,而是系统性工程。从实际装机调试的经验看,以下三个环节对最终加工效果影响最大:
- 床身刚性与阻尼特性:石材雕刻机在加工花岗岩时,主轴承受的径向力可达木材加工的8-10倍。采用整体铸铁床身并经过两次时效处理的机型,在连续加工4小时后,Z轴窜动量能控制在0.02mm以内。
- 伺服系统与细分驱动:木工雕刻机从步进电机升级到闭环伺服后,高速拐角处的丢步率从3%降至0.1%以下,这对复杂镂空图案的成品率提升非常明显。
- 主轴径向跳动:广告雕刻机常用的水冷主轴,径向跳动超过0.03mm就会在亚克力边缘产生肉眼可见的刀纹。目前高配机型普遍要求主轴跳动≤0.01mm。
二、不同机型的精度升级路径差异
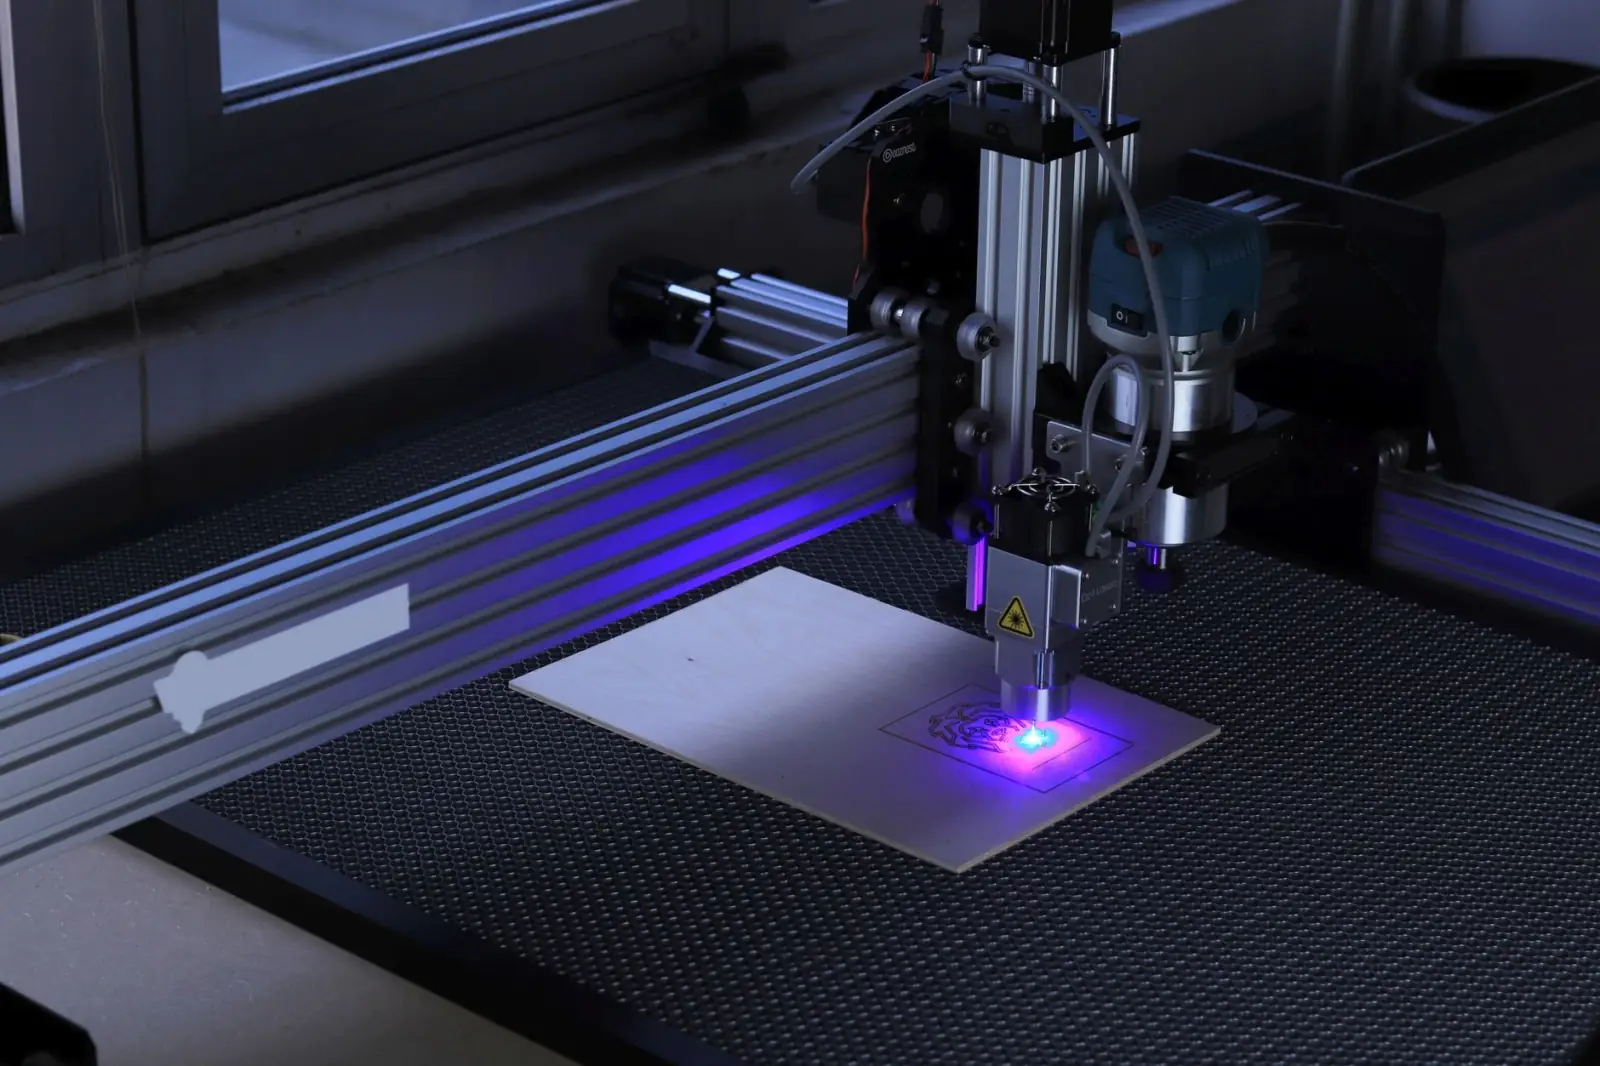
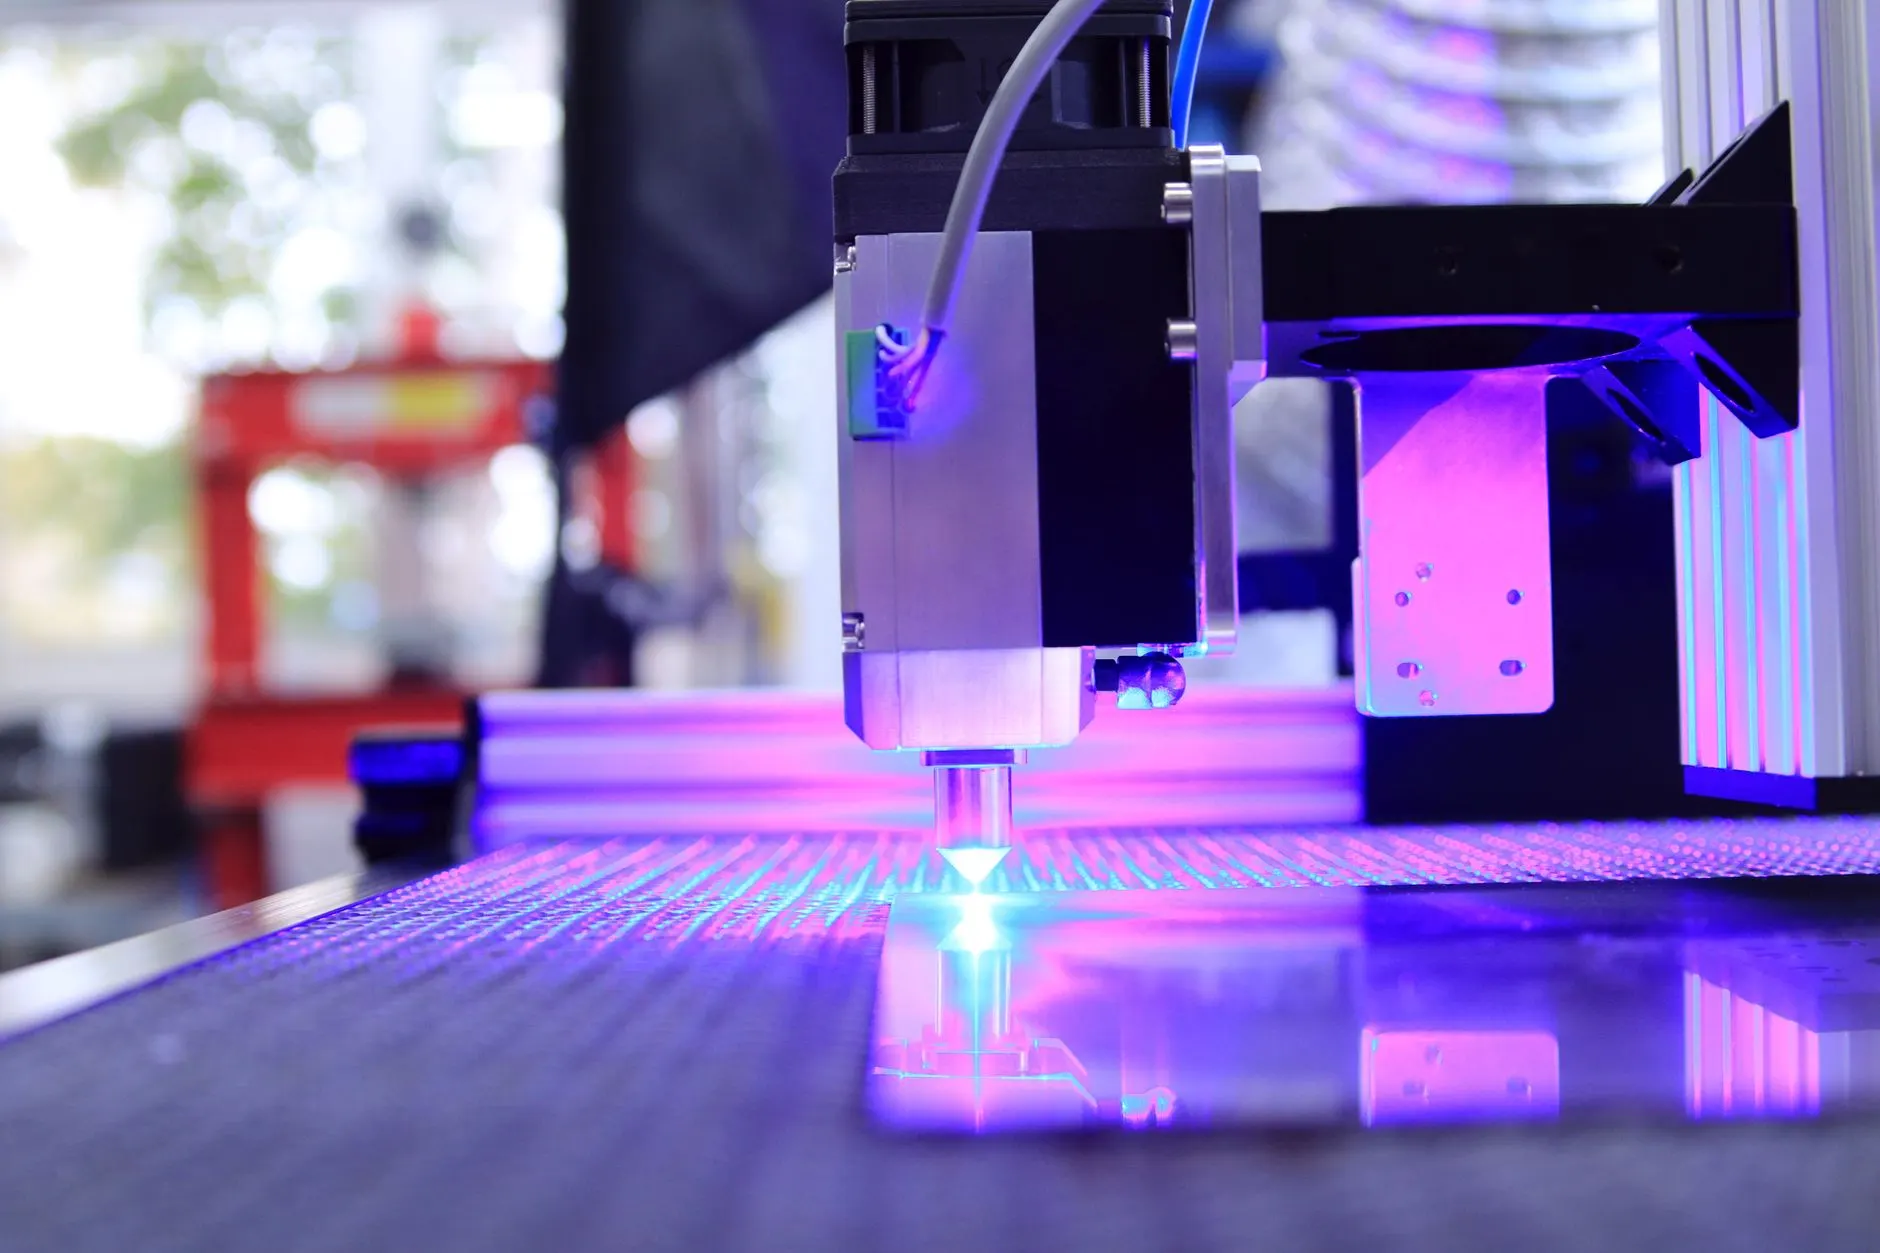
石材雕刻机和木工雕刻机的精度升级路径并不相同。石材加工更依赖重载结构+低速高扭矩的组合,而木工雕刻机则偏向高速轻切削+动态响应。激光雕刻机虽然不涉及机械切削力,但光斑聚焦精度和运动系统的直线度同样决定了最终效果。
以济南恒胜数控设备有限公司近期交付的一台重型石材雕刻机为例,该机型在X轴采用了双伺服电机同步驱动+高精度斜齿条,空程速度达到25m/min的同时,重复定位精度仍保持在±0.02mm。客户用于加工1.2米高的汉白玉浮雕,粗加工到精加工的换刀次数从原来的6次减少到3次,单件工时缩短了约40%。
木工雕刻机方面,真空吸附台面的分区控制成为精度保障的隐形功臣。当加工大面积板材时,未加工区域的吸附力不足会导致板材微动,进而影响精雕图案的衔接精度。目前主流机型已支持8区独立吸附,配合定位气缸,重复装夹误差可控制在0.05mm以内。
工艺适配:容易被忽视的精度变量
设备精度再高,如果刀具路径和切削参数不匹配,成品精度依然会打折扣。石材雕刻中,金刚石刀具的线速度通常控制在15-25m/s,进给量过大会导致刀具偏摆,直接反映为浮雕细节的"糊边"。木工雕刻则更讲究顺铣与逆铣的切换策略——在加工硬木的拐角处,采用顺铣+降速的组合,可以有效抑制崩边。
广告雕刻机和激光雕刻机在精度升级中面临的是另一类问题:加工材料的多样性。亚克力、PVC、双色板对切削热的敏感度不同,激光雕刻机的功率曲线需要根据材料实时调整,否则会出现边缘发黄或熔边。
结语
精度升级没有终点,只有匹配。对于石材加工企业,优先解决床身刚性和伺服响应;对于木工加工场景,吸附系统和刀具路径优化往往比换一台更贵的设备见效更快。济南恒胜数控设备有限公司在多年装机调试中积累的经验是:把设备精度、刀具特性和材料属性当作一个系统来调,比单独追求某一项参数更有实际价值。