数控雕刻机在广告标识制作中的应用趋势与设备升级方向
广告标识行业这两年有个明显变化:客户对交付速度和细节精度的要求,已经逼近了钣金加工的级别。一块亚克力发光字面板,边缘崩边超过0.2mm就可能被退回;一套石材背景墙浮雕,深浅误差超过0.5mm,现场拼接就会出现明显错缝。这种压力直接传导到了加工设备端——数控雕刻机到底该怎么选、怎么用、往哪个方向升级,成了不少标识厂老板反复琢磨的问题。
从"能刻就行"到"一次成型":加工要求的质变
过去很多广告标识作坊用一台轻型广告雕刻机就能应付大部分活。现在情况变了。以常见的亚克力迷你字为例,字高往往只有15-30mm,笔画宽度不足2mm,要求雕刻后侧壁光滑、底面平整,还要保证批量一致性。传统皮带传动机型在换向时产生的反向间隙,会导致拐角处出现"过切"或"欠切",废品率能到8%-12%。而采用滚珠丝杠+伺服闭环控制的机型,可以把重复定位精度稳定在±0.02mm以内,废品率压到2%以下。
另一个变化来自材料复合化。一块标识牌可能同时包含亚克力、PVC、铝塑板和薄铝板,要求设备在换刀或换工序时保持基准不漂移。这就对数控雕刻机的床身刚性和主轴径向跳动提出了更高要求。
核心技术差异:不同机型对应不同战场
标识行业用到的雕刻设备,大致可以分成四条技术路线,各自的经济性和适用边界差别很大:
- 广告雕刻机:主打亚克力、PVC、双色板、ABS等软质材料,主轴功率多在1.5-3kW,转速高(18000-24000rpm),适合精细文字和图案雕刻。缺点是切削铝材能力弱,重切削时容易让刀。
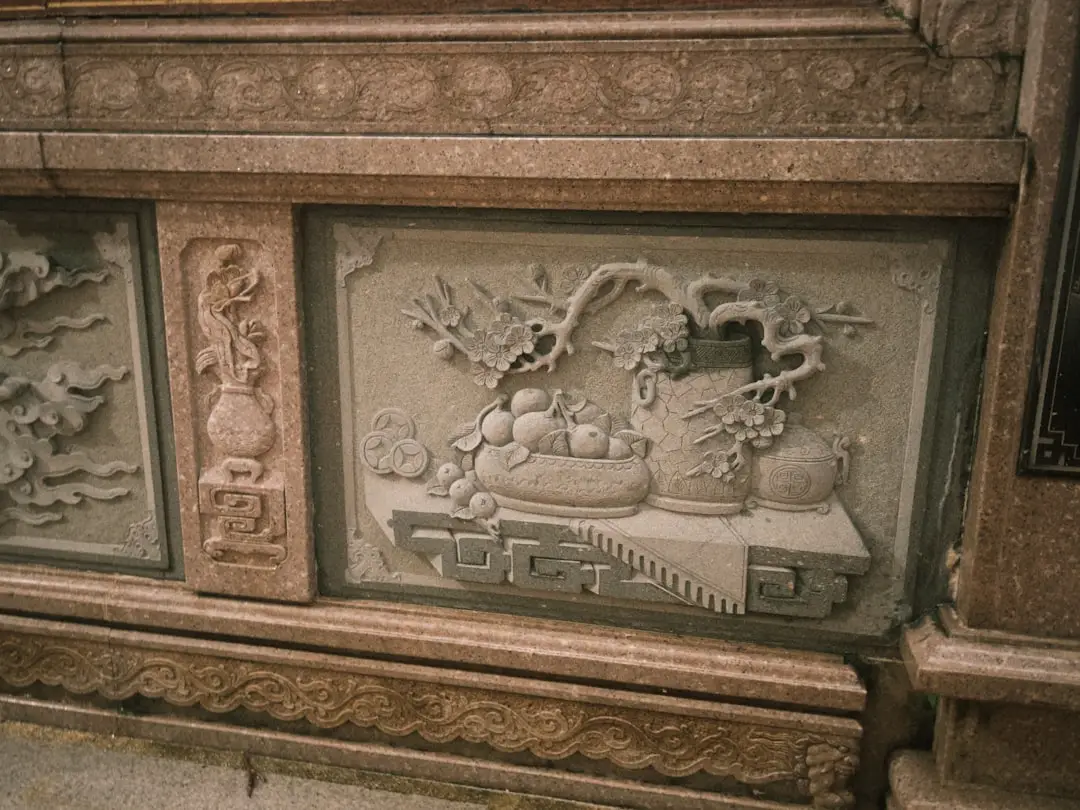
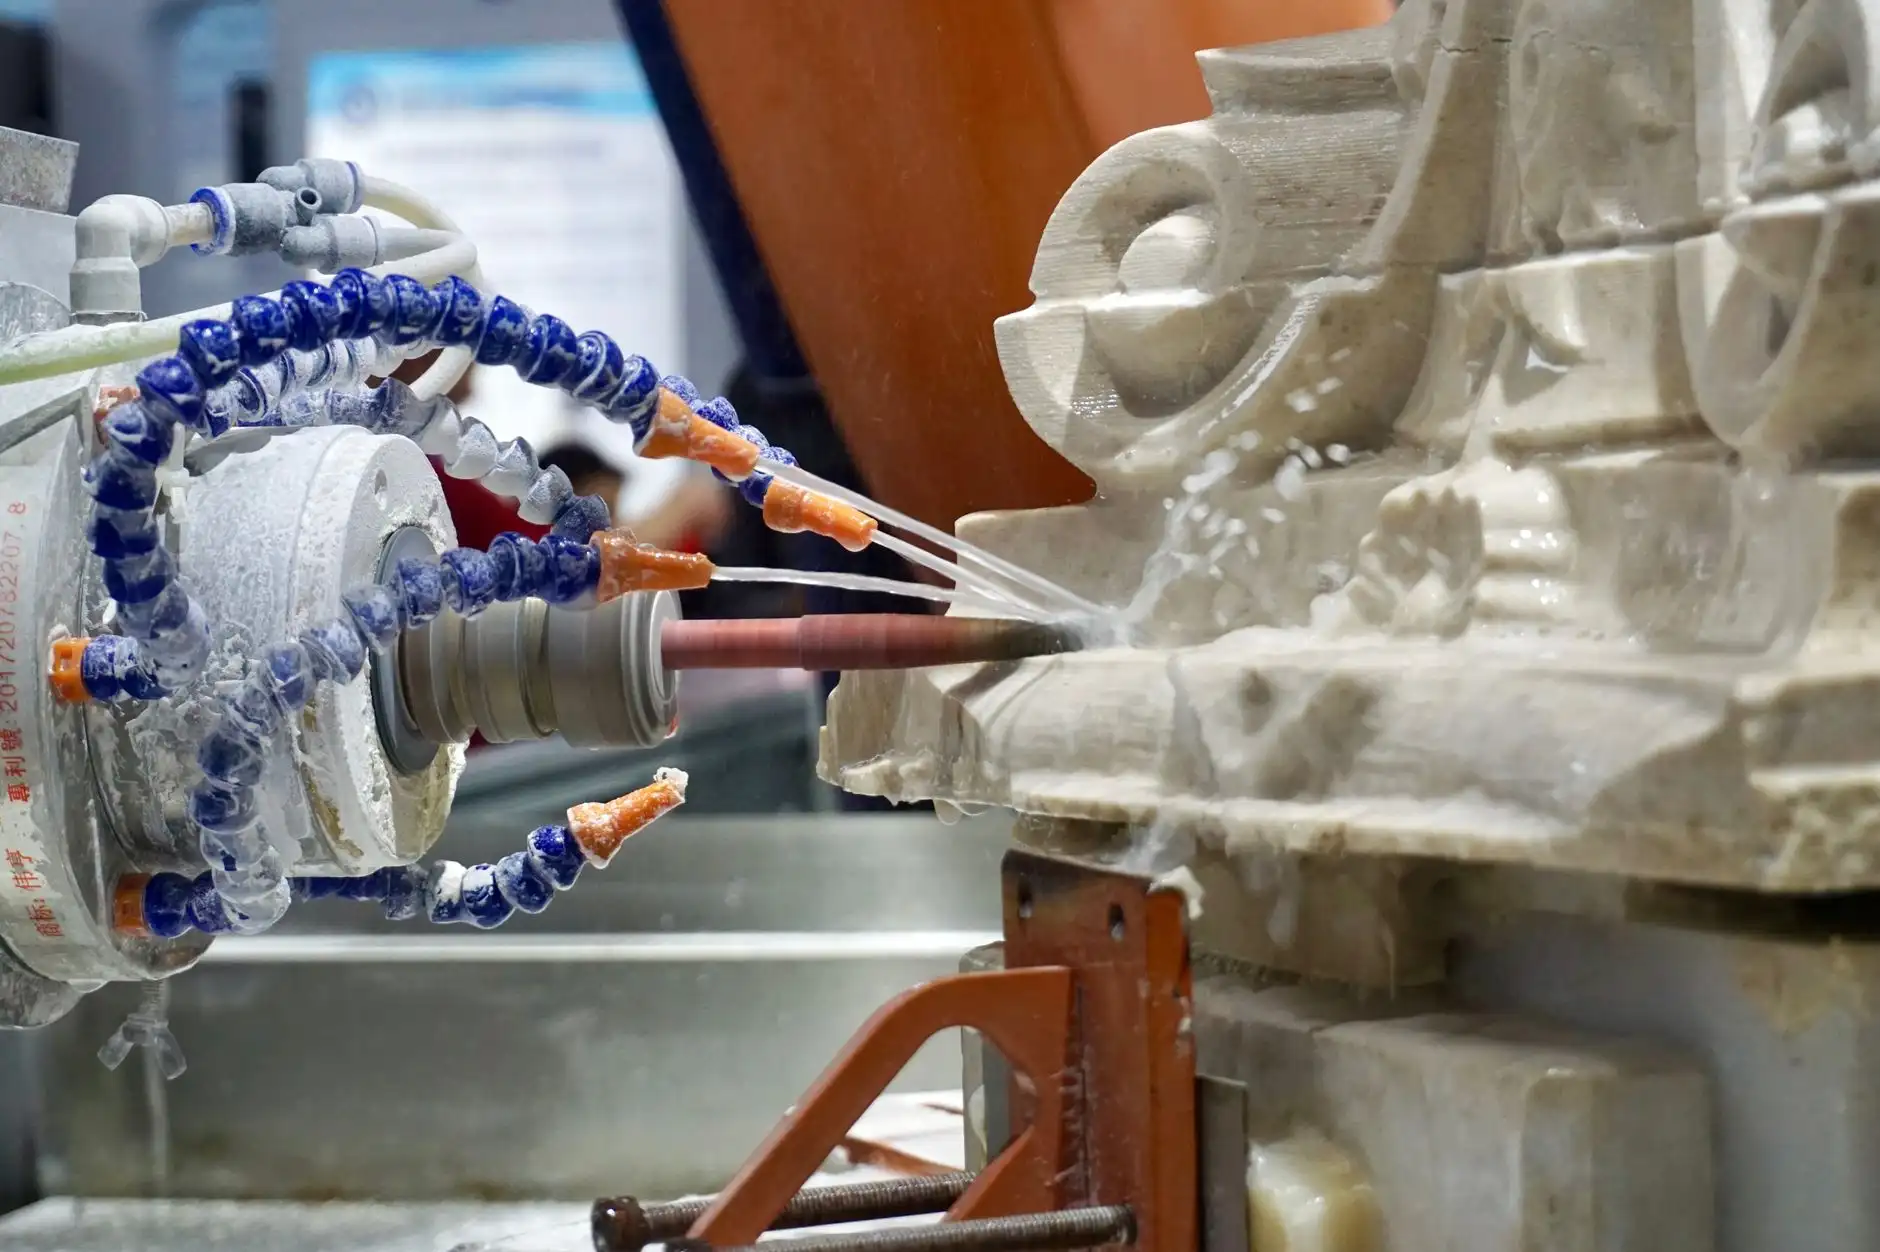
- 石材雕刻机:床身重、导轨宽,主轴功率通常4.5kW以上,配水冷或气冷系统。用于花岗岩、大理石浮雕、墓碑刻字,进给速度低但扭矩大。如果拿广告机去刻石材,基本等于毁机。
- 木工雕刻机:行程大、台面大,适合木制标识、展示道具、吸塑字底模的开料和浮雕。真空吸附台面是标配,否则薄板加工时工件位移会直接导致报废。
- 激光雕刻机:非接触加工,适合亚克力切割、木板烧刻、双色板打标。切缝窄、无刀具磨损,但受限于功率,厚板切割效率低,且切割面会有轻微碳化。
实际生产中,不少标识厂会做"组合配置":一台重型石材雕刻机负责粗加工和石材件,一台高精度广告雕刻机负责精细件,再配一台激光雕刻机处理打标和薄片切割。关键在于工序分流,而不是指望一台机器通吃。
设备升级的三个务实方向
从济南恒胜数控接触到的客户反馈来看,当前设备升级集中在三个点上,而且都是被实际生产痛点逼出来的:
- 控制系统从脉冲型向总线型迁移。EtherCAT总线控制替代传统脉冲指令,布线减少约60%,抗干扰能力显著提升,多轴联动时轨迹精度更稳。对于做复杂浮雕和三维路径的标识件,这个升级带来的表面质量提升很直观。
- 主轴从异步向伺服/电主轴过渡。电主轴转速高、振动小,刻亚克力边缘不易发白;伺服主轴则在低速重切削时扭矩更足,刻石材时不易闷刀。选哪种,取决于主力材料是什么。
- 加装自动对刀和视觉定位模块。批量加工同款标识时,视觉定位可以把工件摆放误差自动补偿掉,减少人工找正时间。对刀仪则把换刀后的对刀时间从几分钟压缩到十几秒。
这些升级不是"堆配置",而是围绕一个目标:减少人为干预环节,让批量一致性可控。标识行业的利润越来越薄,省下来的人工和废品,就是净利润。
应用前景:从单机到产线思维
往后看两三年,广告标识加工的设备逻辑会越来越接近钣金车间——不是买一台"万能机",而是按工序配置设备组,用统一的坐标系和工单系统串起来。木工雕刻机负责底模和木结构件,石材雕刻机处理石材面板,广告雕刻机和激光雕刻机分别完成精细雕刻与打标切割,中间用标准化托盘和定位基准衔接。
对中小标识厂来说,一步到位不现实,但可以在采购新数控雕刻机时预留接口:控制系统是否支持总线扩展、台面是否预留真空分区、是否支持后续加装视觉模块。这些细节决定了设备两三年后是被淘汰,还是能继续留在产线上。