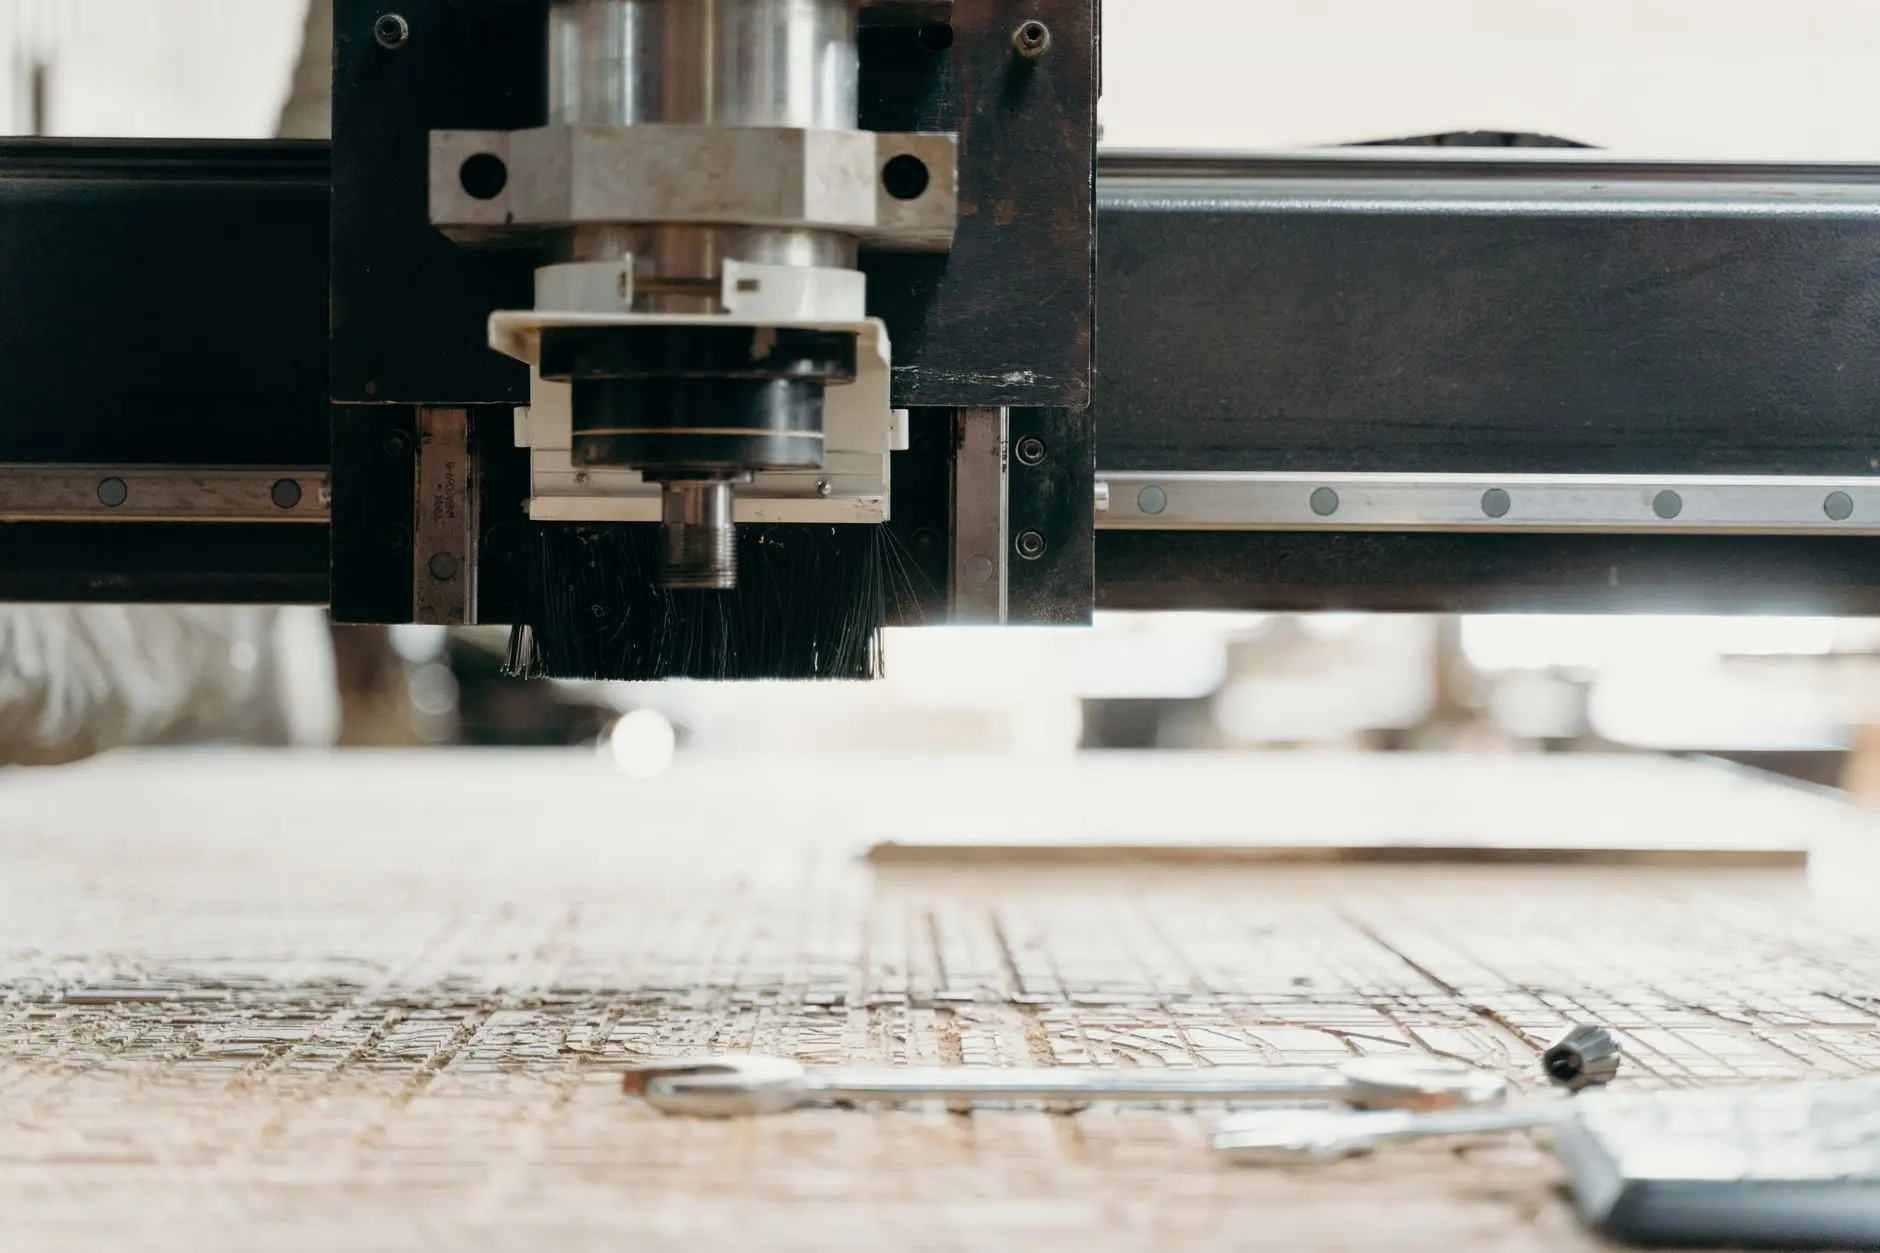
数控雕刻机行业发展现状:石材与木工加工领域的智能化升级趋势
这两年走访石材加工厂和木作车间,最直观的感受是:靠人工手雕和半自动仿形铣的时代正在快速退场。数控雕刻机已经从前些年的"尝鲜设备"变成了标配产线工具。以济南及周边产业集群为例,2023年新上设备中,三轴以上联动系统的占比超过六成,这个数字在五年前还不到两成。
石材与木工加工,智能化升级的方向并不一样
很多人把石材雕刻机和木工雕刻机当成同一类设备来理解,其实两者的技术侧重差别很大。石材加工的核心矛盾在于刚性与冷却——主轴功率普遍在5.5kW以上,水冷系统必须跟得上,否则金刚石刀具的寿命会断崖式下降。而木工加工更看重速度和换刀效率,真空吸附台面配合自动换刀刀库,才能应对板式家具的批量生产。
智能化升级在这两个领域的落点也不同:石材方向主要是在线测量补偿,通过激光扫描获取毛坯实际轮廓,自动修正刀路,减少空切和过切;木工方向则集中在排版优化和无人化上下料,一套好的排料软件能把板材利用率从78%拉到88%以上。
技术原理:从G代码到闭环控制
不管哪类数控雕刻机,底层逻辑都是把设计文件转成G代码,再由运动控制器驱动伺服电机。但真正拉开差距的是三个环节:
- 伺服响应带宽——高频响伺服能跟上复杂曲面的加减速,普通步进电机在拐角处容易出现"丢步"。
- 主轴径向跳动——精度要求在0.01mm以内,超了之后石材边缘会崩、木工表面会有刀痕。
- 闭环反馈——光栅尺实时回传位置,补偿丝杠热伸长带来的误差。
广告雕刻机和激光雕刻机在这方面的要求相对宽松,前者以亚克力、PVC为主,切削力小;后者属于非接触加工,不存在刀具磨损问题,但对光路稳定性和聚焦镜清洁度更敏感。
选型与使用中的几个关键注意点
加工参数不能照搬手册。以大理石浮雕为例,主轴转速12000rpm、进给速度800mm/min是一个常见起点,但具体还要看刀具粒度——粗雕用6mm金刚石球头刀,精雕换3mm锥形刀,转速反而要降到9000rpm左右,否则刃口过热会加速磨损。
另一个容易被忽略的是台面平整度。石材重量大,长期使用后台面局部下沉,直接影响雕刻深度一致性。建议每季度用百分表打一次台面,误差超过0.05mm就要重新铣平。
常见问题里,问得最多的是"为什么同一批板材雕刻出来深浅不一"。八成情况不是设备问题,而是真空吸附力不足导致工件微移,或者是刀具装夹长度有偏差。先排查这两项,再考虑伺服参数是否需要重新整定。
从行业走向看,单机智能只是第一步,接下来是设备联网和加工数据回流。济南恒胜数控设备有限公司在给客户做方案时,越来越强调"设备+工艺+数据"的整体交付,而不是单纯卖一台机器。对于加工企业来说,早一步把工艺参数数字化沉淀下来,后续扩产和换型时的试错成本就会低很多。