家具厂数控化升级方案:木工雕刻机如何提升异形件加工效率
异形件加工,正在成为家具厂的效率瓶颈
板式家具的标准化生产早已被数控开料机解决得七七八八,真正让厂长们头疼的,是那些“不规矩”的活儿——弧形桌腿、雕花椅背、异形层板、装饰线条。这些部件订单占比可能只有20%,却往往占用50%以上的加工工时。传统做法依赖人工修边或仿形铣,一名熟练老师傅一天顶多处理几十件,而且尺寸一致性全凭手感,稍一走神整批报废。这种状态下,交期一紧,利润就被返工和加班吃掉了。
异形件加工的低效,本质上不是工人不努力,而是设备逻辑不对。人工操作是“眼-手-刀”的闭环,速度慢且误差随疲劳累积。而木工雕刻机的介入,把这个闭环换成了“图纸-路径-主轴”的数字链路,精度稳定在±0.1mm以内,速度却能达到人工的3到5倍。换一个思路,效率问题就变成了设备选型问题。
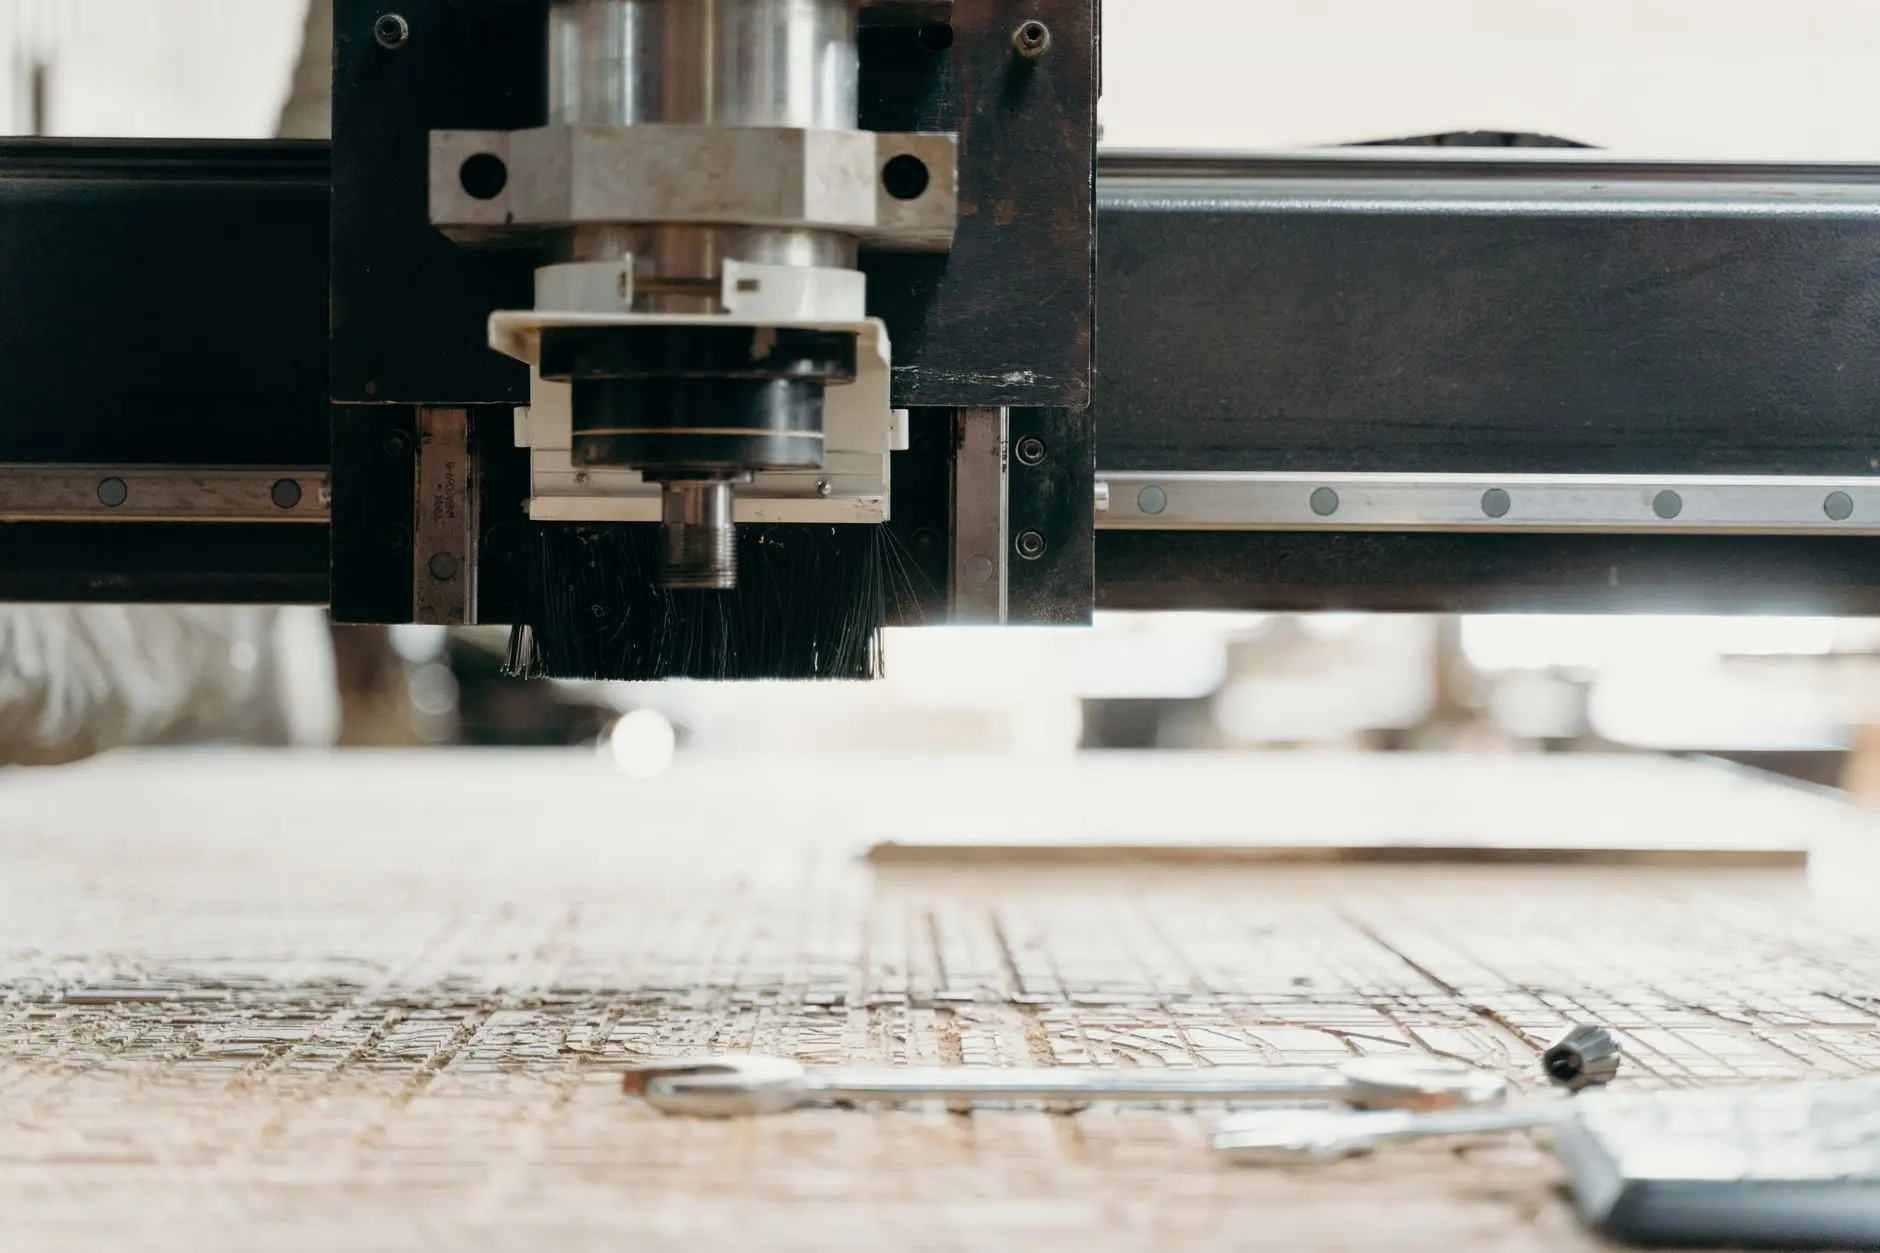
{h2:从“人海战术”到“单机多能”:木工雕刻机的技术逻辑}目前市面上的木工雕刻机,早已不是早期那种只能刻平面字画的简易龙门架。以济南恒胜数控设备有限公司主推的机型为例,这类设备普遍配备大功率风冷主轴(常见5.5kW-9kW)和真空吸附台面,配合四轴或五轴联动系统,可以一次性完成浮雕、镂空、侧铣、倒角等多道工序。遇到弧形椅腿这类三维件,五轴机型能通过旋转轴让刀具始终垂直于加工面,表面光洁度直接达到砂光前标准,省去大量打磨人工。
尤其值得关注的是自动换刀刀库的应用。异形件往往需要多把不同直径的刀具完成粗铣、半精修、精修。如果每把刀都手动换装,一件复杂雕花椅背可能要来回换刀七八次,时间全耗在停机上了。带直排式或圆盘式刀库的机型,换刀时间压缩到8-12秒,一个班次下来,实际切削时间占比能从55%提升到80%以上。这组数据,是很多家具厂从“能做”到“做得快”的分水岭。
工艺参数怎么调?别照搬说明书
设备到位后,真正的功夫在参数调试上。很多厂子买了机器后效率不高,问题往往出在“一刀切”的习惯上。针对异形件,分层切削比单刀深铣更稳妥:比如20mm厚的板材,用直径12mm的双刃螺旋铣刀,单次切深控制在8-10mm,转速18000转/分,进给速度可以放到8-10米/分钟。如果遇到硬木或带有结疤的实木,进给要降20%左右,否则刀具磨损会急剧加快。
另外,关于真空吸附的布局,这里有个实操窍门——异形件定位面积小,吸气容易漏。建议用PVC垫板配合自粘密封条,按毛坯尺寸预先挖出吸附区,这样小件也能牢牢吸住。我们服务过的山东一家实木家具厂,原来加工刀型椅腿废品率高达8%,调整了吸附方案并改用分层粗铣后,废品率直接降到1.2%,产能翻了近一番。
从单机到产线:数控化升级的路线图
对于预算有限的中小型家具厂,不建议一步到位买五轴加工中心。分三步走更务实:第一步,用一台三轴木工雕刻机替换最耗工时的仿形铣工序,先解决“有没有”的问题;第二步,增加旋转轴并优化装夹方案,让设备覆盖更多异形类别;第三步,待工艺稳定后,再考虑连线或引入自动上下料。这样资金压力小,工人也有时间逐步掌握编程和维保技能。
这里补充一点,如果车间还涉及石材台面或人造石异形边加工,可以考虑石材雕刻机的共用平台设计;而做发光字、标识牌的工厂,广告雕刻机的高速小刀具路径优化能力更对路。至于超精细的模具或金属铭牌,则要依赖激光雕刻机的高精度振镜系统。把加工对象和工艺特征对应清楚,选型才不会走弯路。
实践建议方面,每半年做一次主轴径向跳动检测,用百分表打在夹头处,跳动值超过0.02mm就要换轴承。同时,刀具冷却和排屑不能忽视——木屑堆积会闷刀,导致糊边和断刀,加装吸尘口并定时清理台面,比换再贵的刀具都管用。
客观讲,数控化不是万灵药,它解决的是“重复劳动”和“精度一致性”的问题,但前期图纸深化和刀路规划仍需有经验的技师把关。济南恒胜数控设备有限公司在客户现场服务中观察到,凡是能将工艺文档标准化(刀具表、转速表、进给表)的工厂,设备综合效率普遍比凭经验操作的工厂高出25%以上。