数控雕刻机在石材加工中的应用:精度提升与人工成本降低路径
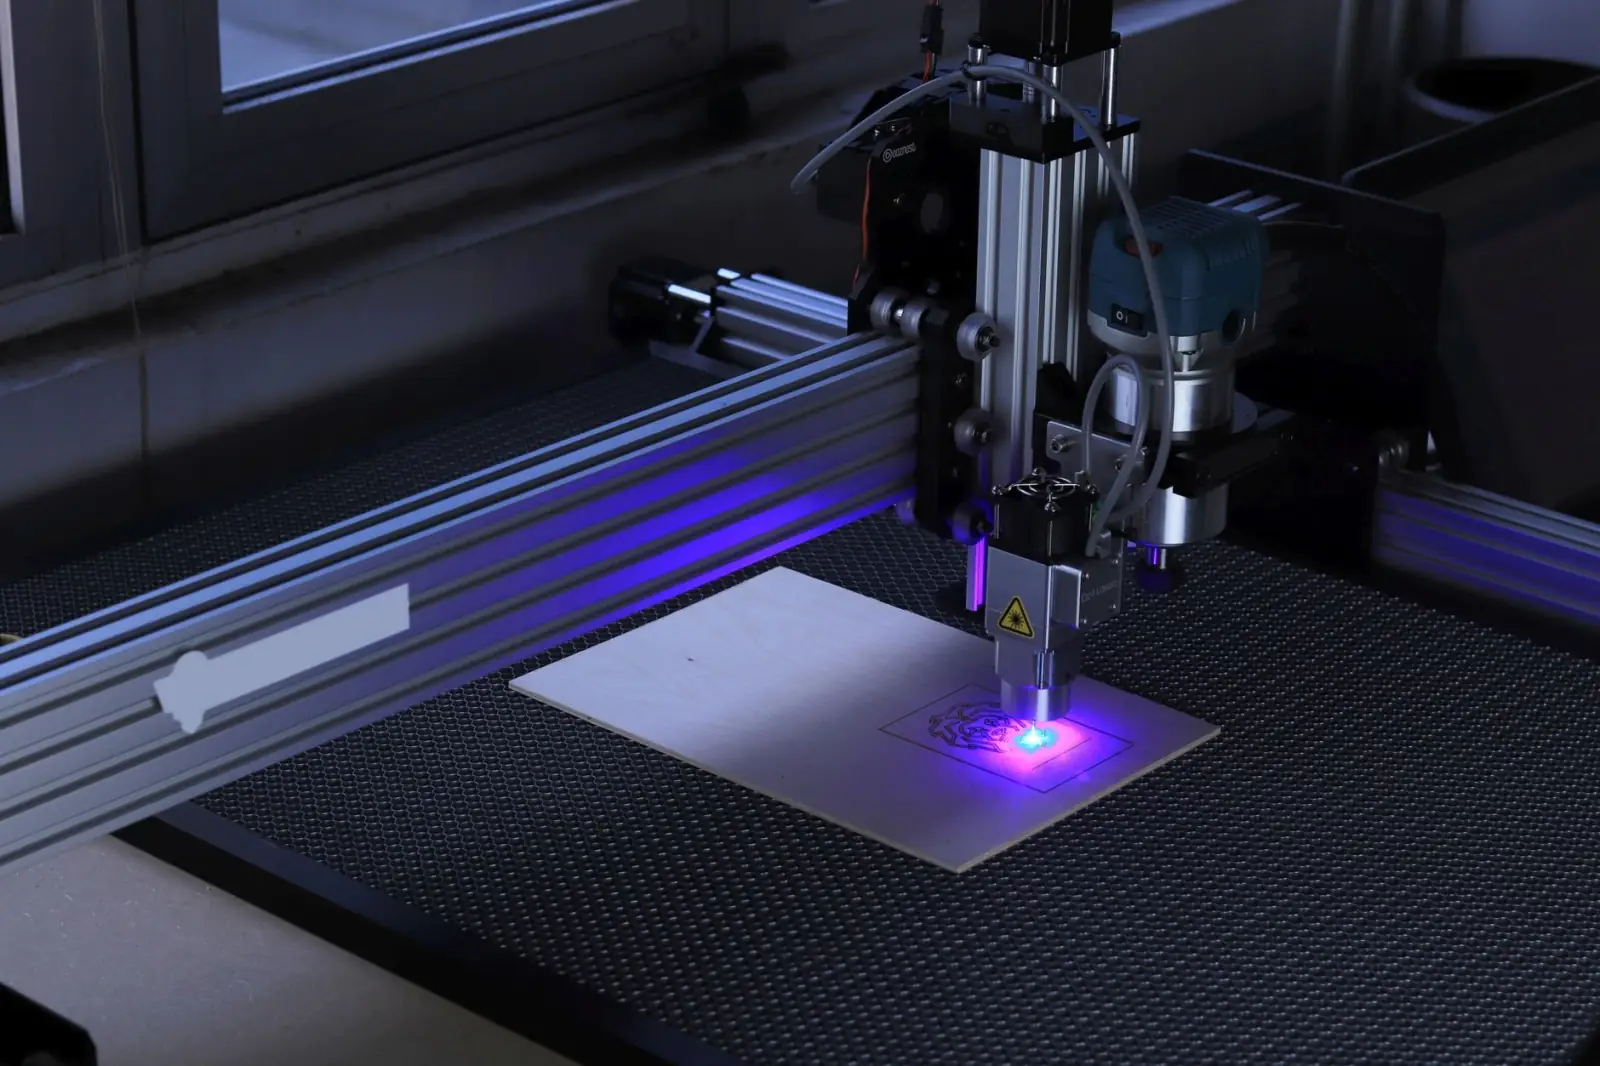
石材加工车间里,一块3公分厚的芝麻黑花岗岩平板要雕出浮雕龙纹,传统手工靠凿子和角磨机,一个熟练师傅三天才能出粗坯,还得看状态。现在用石材雕刻机走一遍粗雕刀路,4小时出形,余量均匀控制在0.5mm以内。这个变化背后,是数控雕刻机在石材行业从"能用"到"好用"的技术爬坡。
石材雕刻的精度瓶颈到底卡在哪
很多人以为石材雕刻精度取决于导轨和丝杠,其实真正的变量是刀具磨损补偿与冷却方式。花岗岩莫氏硬度6-7,金刚石刀头在连续切削20分钟后径向磨损可达0.08-0.15mm,如果不做刀补,深度公差立刻超差。行业里比较务实的做法是:在CAM软件里按石材品类预设磨损系数,配合水冷主轴(恒胜这边常用3.2kW水冷电主轴,转速24000rpm)把切削区温度压住,让刀头寿命曲线更平缓。
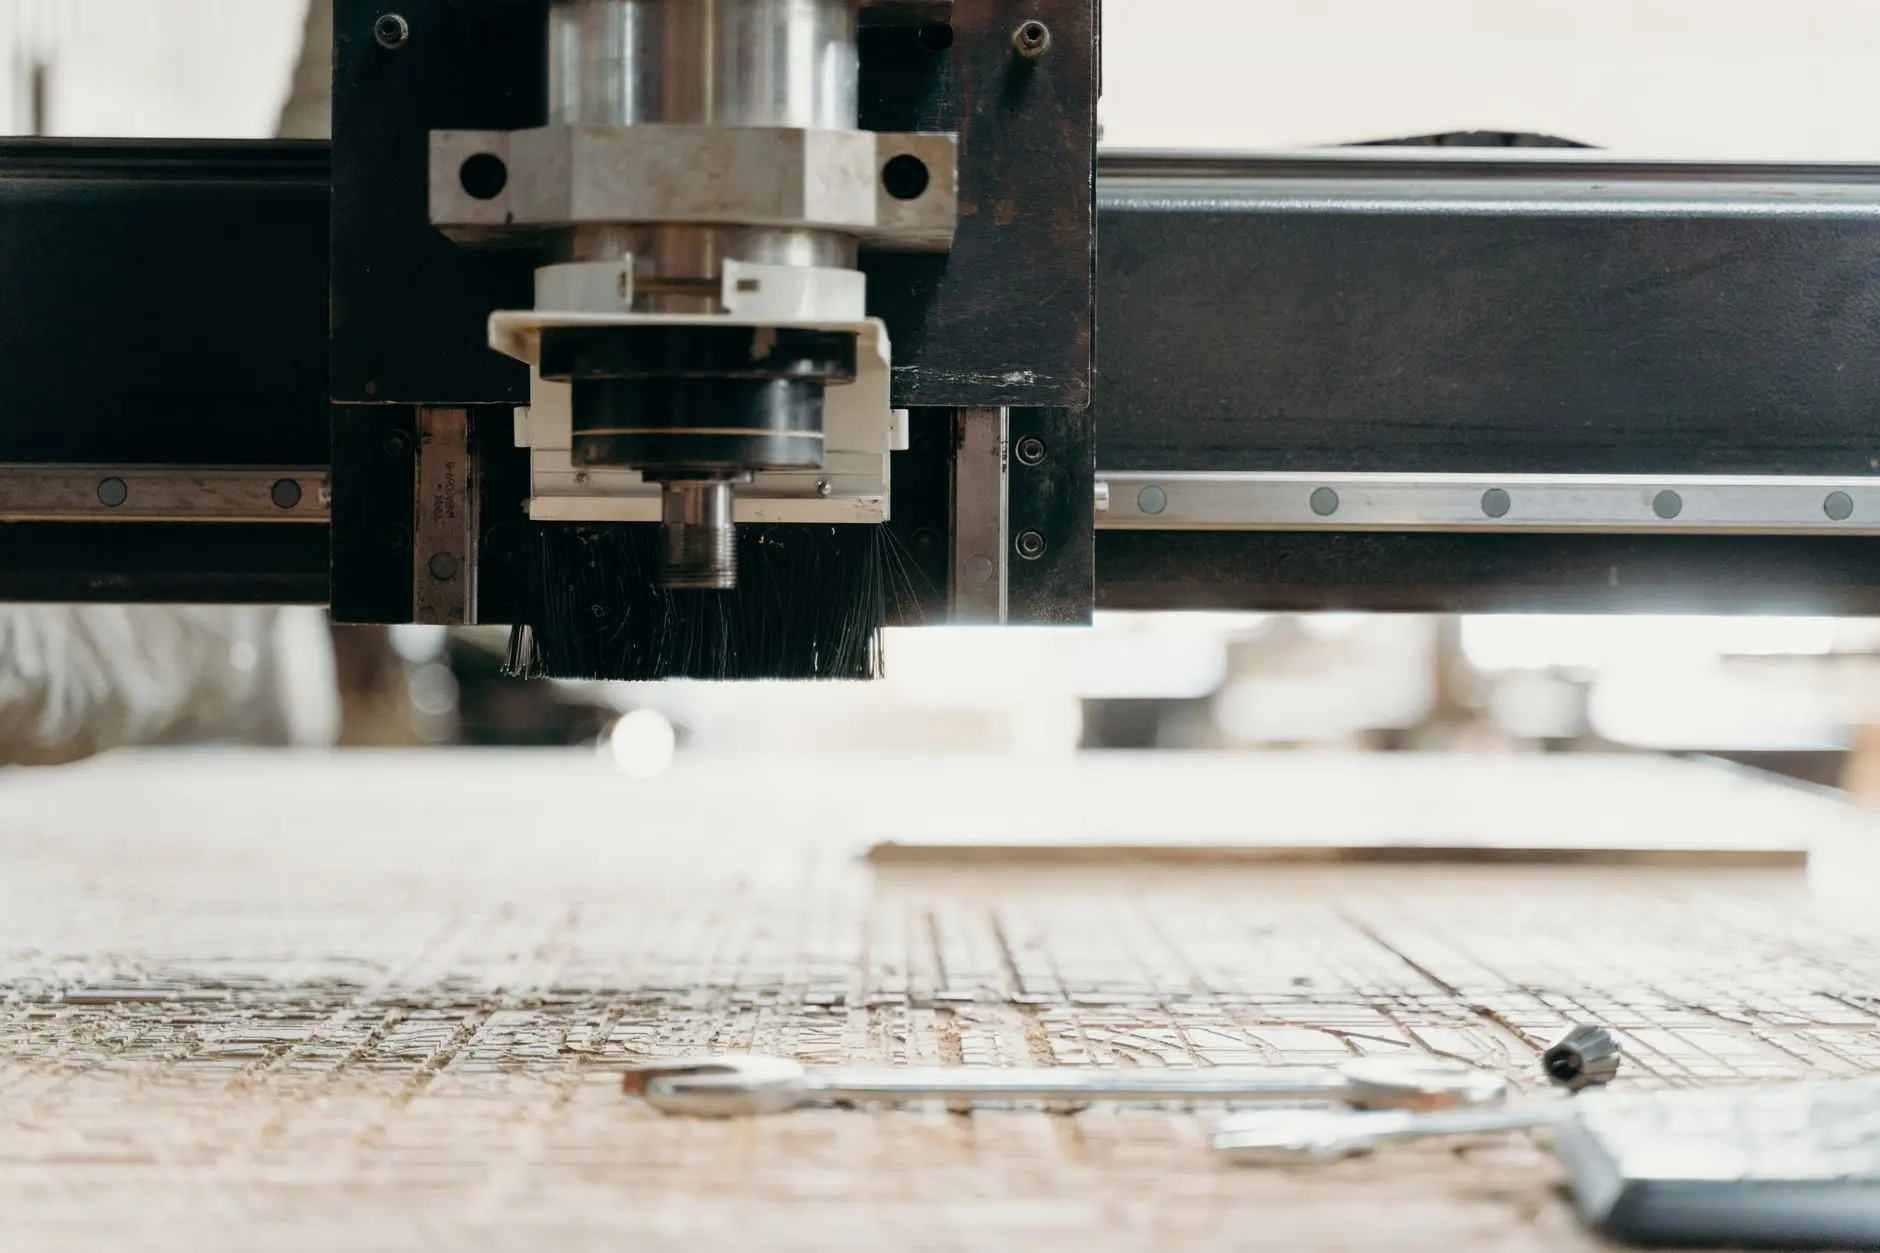
另一个容易被忽略的点是台面刚性。石材密度大,2米×3米的台面如果只用薄钢板加方管焊接,加工到边缘时振纹肉眼可见。现在主流机型改用厚壁钢管整体退火后精铣台面,平面度控制在0.05mm/米以内,这是浮雕细节能站得住的基础。
人工成本降低不是靠"减人",而是靠工序重组
行业里有个误区,觉得上了数控雕刻机就是裁掉雕工。实际算账不是这么算的。以墓碑浮雕加工为例,原来5人班组(2人开料、2人雕刻、1人打磨修边),上设备后变成3人:1人负责装夹与程序调用,1人管粗雕后精修,1人打磨。省下的不是全部人工,而是高技能岗位被中技能岗位替代——原来要5年经验的浮雕师傅,现在换成会看刀路、会换刀、会测深度的操作工,月薪差出3000-4000元。
- 装夹环节:用真空吸盘加定位销,单件找正时间从15分钟压到2分钟;
- 编程环节:建立石材纹样库,常规碑型直接调模板,编程从2小时降到20分钟;
- 质检环节:首件用三坐标抽检关键尺寸,批量靠在线对刀仪监控,返工率从8%降到2%以内。
这套逻辑同样适用于木工雕刻机和广告雕刻机的用户——设备本身不直接产生利润,工序节拍的重排才产生利润。
不同石材品类对应的工艺参数差异
大理石和花岗岩的切削策略完全不同。大理石(莫氏3-4)可以用较高的进给速度,比如φ6金刚石磨头、S=18000rpm、F=2500mm/min,单刃切削深度1.5mm没问题;花岗岩就得降下来,同样刀具S=20000rpm、F=1200mm/min、切深0.8mm,分两层走。砂岩更特殊,颗粒松散,必须用低转速大扭矩,否则崩边。激光雕刻机在石材上主要用于表面烧蚀做旧和薄板镂空,不适合深浮雕,这一点选型时要分清。
冷却液配比也值得说一句。水冷主轴的石材加工建议用清水加微量防锈剂,流量不低于6L/min,既冲屑又降温。干切不是不行,但刀头寿命会掉三成以上,长期算不划算。
从单机到产线:应用前景的现实判断
未来两三年,石材雕刻的方向是粗雕+精雕双机联动:一台大功率石材雕刻机做快速去量,一台高精度小机型做细节清角,中间用AGV或人工转运。恒胜在部分客户现场已经跑通这种配置,单班产能比单机提升约60%。对中小加工厂来说,更现实的路径是先把程序标准化和刀具管理做扎实,再考虑扩机——设备是放大器,管理是信号源,信号不干净,放大出来还是噪声。