石材雕刻机与木工雕刻机选型对比:按加工材质与产能匹配设备方案
日期:2026-10-18
标签:数控雕刻机,石材雕刻机,木工雕刻机,广告雕刻机,激光雕刻机
加工需求分化,选型为何容易“踩坑”?
在济南恒胜数控设备有限公司的客户咨询中,一个高频问题反复出现:明明预算相近,为什么有人买回石材雕刻机切木头效率低下,有人用木工雕刻机啃花岗岩却频繁断刀?根源在于雕刻设备的机身结构、主轴功率与冷却方式,是按特定材质的切削特性设计的。选型错配,轻则效率打折,重则损伤设备。
材质决定结构:三类设备的硬指标差异
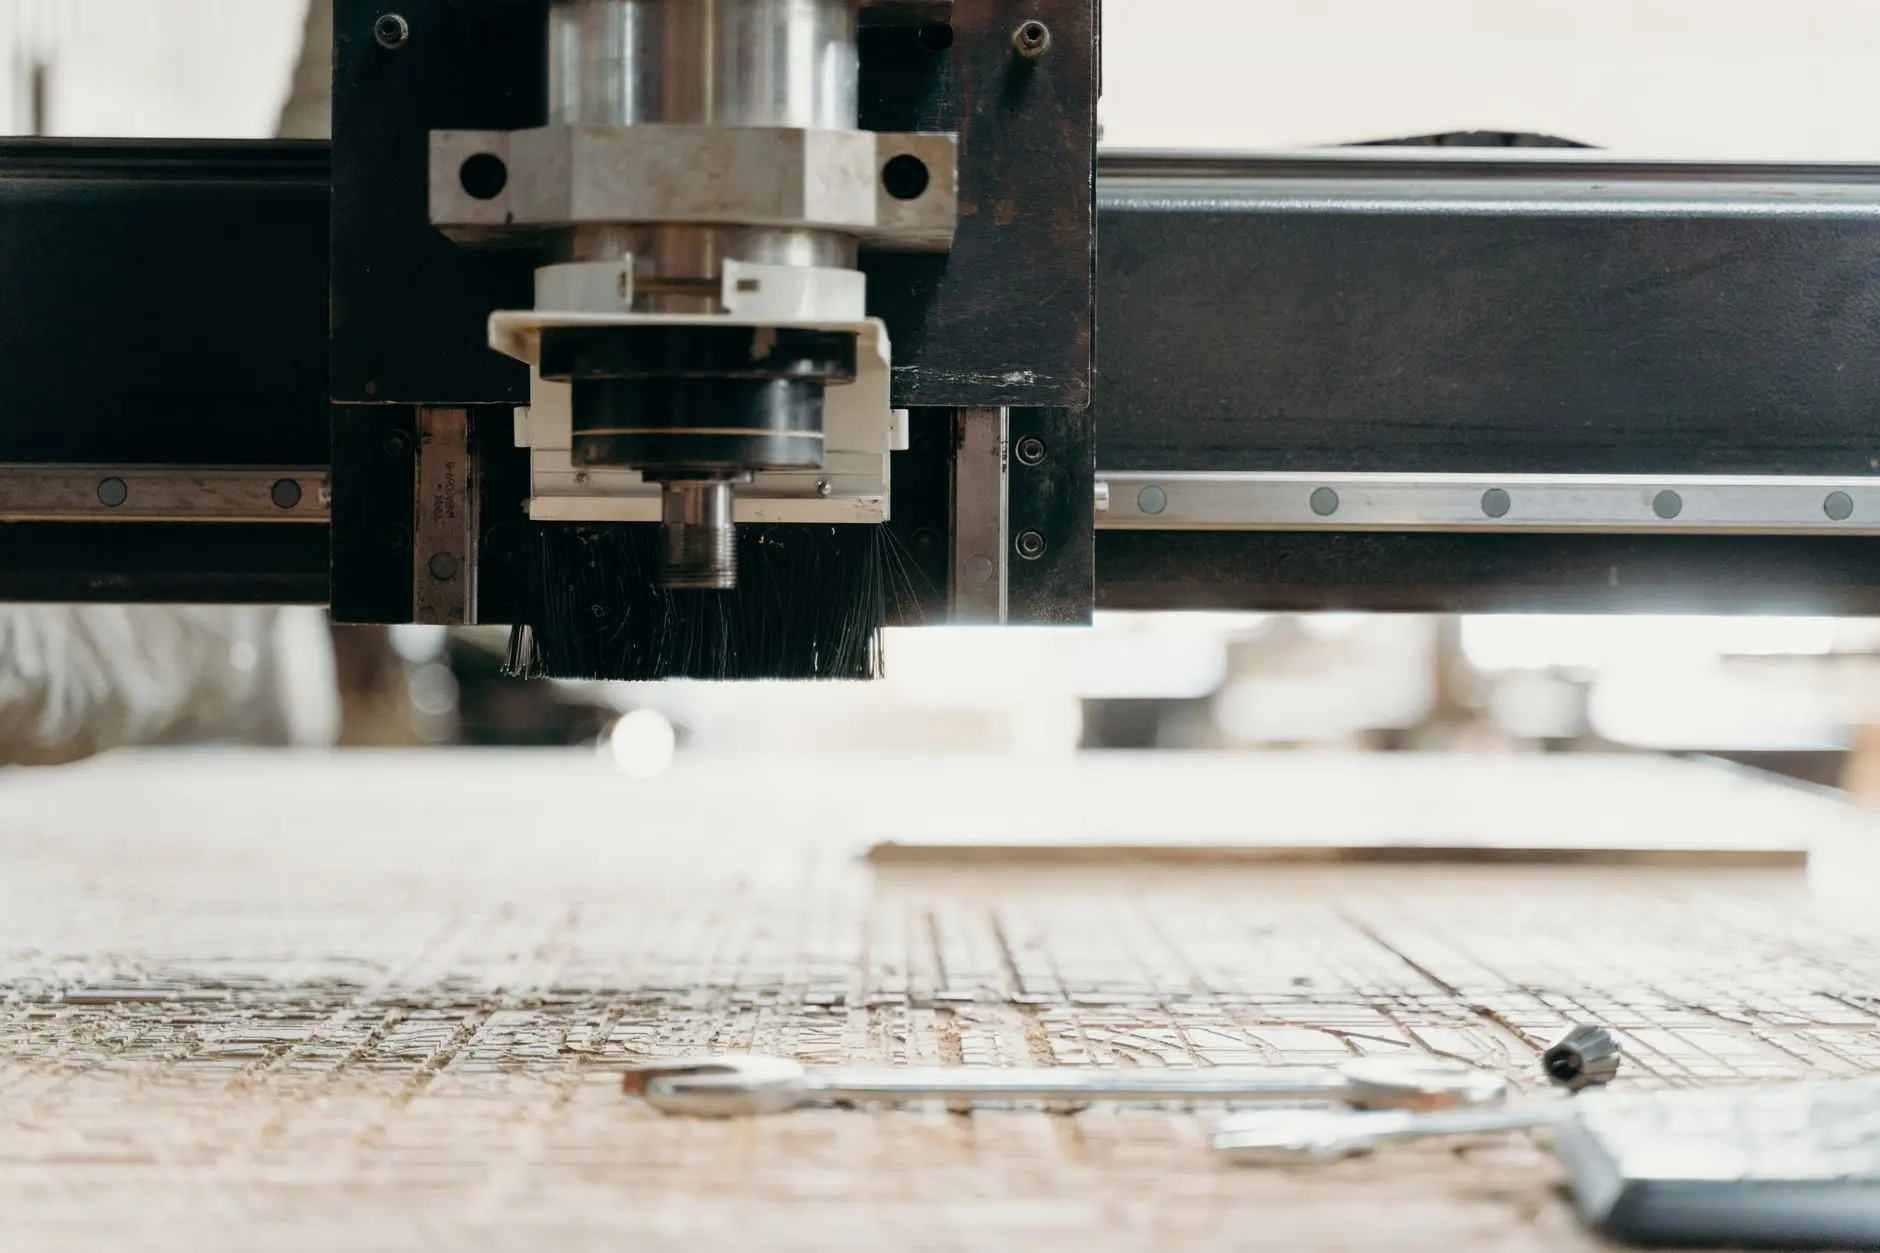
石材与木材的加工逻辑截然不同。石材密度高、磨蚀性强,切削过程伴随大量粉尘与热量,因此石材雕刻机普遍采用加厚钢管床身、水冷主轴与防尘密封导轨,水箱循环冷却是标配;而木工雕刻机侧重高速进给与大幅面加工,风冷主轴配合真空吸附台面更为常见。至于广告雕刻机,多用于亚克力、PVC、双色板等薄板精雕,机型轻巧、转速高,与重型石材机不可互换。
值得注意的是,激光雕刻机在非金属精细加工领域自成体系,热影响区控制是其工艺核心,与机械切削的选型逻辑并不在同一维度。
产能匹配的三个可执行判断点
- 看主轴功率与切削深度:石材加工建议2.2kW以上水冷主轴,木材大幅面开料可参考3.5kW以上风冷配置;
- 看台面与进料方式:板材类优先真空吸附,异形石材件考虑T型槽装夹;
- 看连续作业时长:日均8小时以上的产线,床身刚性与导轨防护等级比峰值参数更值得关注。
实践中,不少加工厂采用“一机多用”方案压缩成本,但需清醒认识到:兼容意味着妥协。以数控雕刻机为例,兼顾石材与木材的机型往往在主轴冷却与防尘上做折中,长期高负荷运行下的稳定性不如专用机型。
从单机选型到工艺组合
当下更务实的趋势是“分工序组线”:石材粗雕与木工开料各用专用设备,薄板精修交给广告雕刻机,非金属异形件则由激光雕刻机补位。济南恒胜数控设备有限公司在方案沟通中,通常先了解客户的主材占比与日均产能,再反推机型组合,而非单纯比较价格表。
明确材质、锁定产能、匹配结构——这条选型路径,比任何参数罗列都更接近真实的生产效益。