数控雕刻机在石材加工中的应用方案与效率提升路径
日期:2026-10-17
标签:数控雕刻机,石材雕刻机,木工雕刻机,广告雕刻机,激光雕刻机
石材加工行业正经历从传统手工向数字化制造的转型。以济南恒胜数控设备有限公司服务过的客户案例来看,一台性能稳定的石材雕刻机能让中小型加工厂的日产能提升40%以上。但设备到位只是起点,如何选型、如何优化工艺参数、如何匹配后处理流程,才是决定投资回报率的关键。
石材加工对数控雕刻机的核心要求
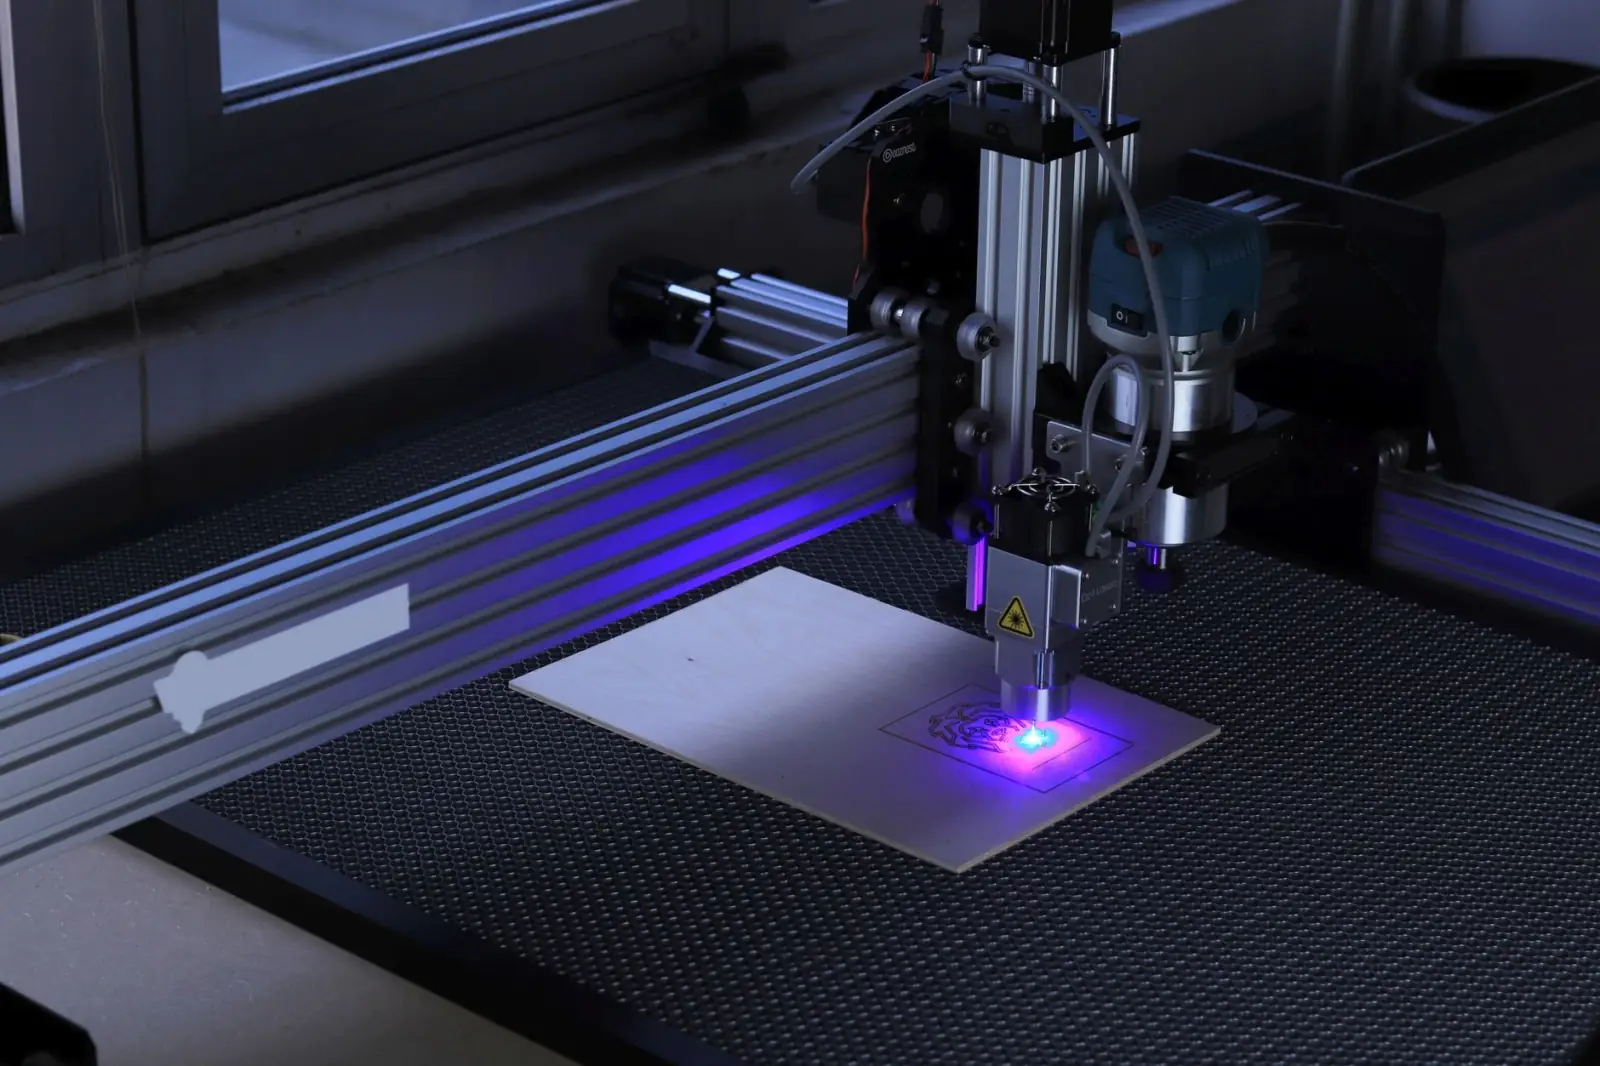
与木工雕刻机和广告雕刻机不同,石材雕刻面临高硬度、高磨蚀性的工况。花岗岩莫氏硬度6-7,大理石3-4,这就要求数控雕刻机在主轴功率、床身刚性和冷却系统上有针对性设计。常见的技术配置包括:
- 主轴功率:加工花岗岩建议5.5kW以上水冷主轴,大理石可降至3.2kW
- 床身结构:厚壁钢管焊接+震动时效处理,确保重切削时不变形
- 传动系统:X/Y轴采用高精度斜齿条,Z轴用滚珠丝杠,重复定位精度控制在±0.02mm
- 冷却方式:水冷为主,部分工况需加装雾化冷却以降低金刚石刀具的热磨损
值得注意的是,激光雕刻机在石材表面处理(如影雕、刻字)中有独特优势,但深度雕刻仍依赖机械切削。两类设备在产线中往往互补使用。
效率瓶颈通常不在设备本身
走访石材加工企业时发现一个普遍现象:同一台石材雕刻机,不同班组的使用效率差距可达30%。问题往往出在三个环节——刀具选型不匹配导致频繁换刀、进给速度与主轴转速未做参数耦合、装夹方式耗时过长。比如雕刻一幅1.2m×0.8m的浮雕,优化后的路径策略可将粗雕时间从4小时压缩至2.5小时。
可落地的效率提升路径
结合恒胜数控在石材加工领域的服务经验,以下措施具有普适性:
- 刀具分级管理:粗雕用φ6mm金刚石磨头,精雕换φ3mm球头刀,避免一把刀走完全程
- 参数库建设:按石材种类(花岗岩/大理石/砂岩)建立进给率、转速、下刀量的标准参数表,减少试切浪费
- 工装优化:采用真空吸附+定位销的组合夹具,装夹时间可从15分钟降至3分钟
- 路径规划:使用CAM软件的“区域清除+平行精加工”策略,减少空程率
对于同时加工木材和石材的综合性车间,建议将木工雕刻机与石材雕刻机分区布置,避免粉尘交叉污染导轨和丝杠。
从单机到产线的思维转变
当订单量稳定后,单台数控雕刻机的产出终会触顶。此时需要考虑上下料自动化、多机联控或引入激光雕刻机进行表面精饰。济南恒胜数控设备有限公司在为客户做产线规划时,通常会预留MES接口和自动换刀模块的升级空间,让设备投资具备延续性。
石材数控加工的门槛正在降低,但用好设备的能力差距在拉大。把刀具、参数、工装、路径四个变量控制住,石材雕刻机的的实际产出能比标称值高出20%-35%。这比单纯追求更高转速的主轴更有意义。