石材雕刻机加工精度影响因素解析及济南恒胜数控的工艺优化实践
日期:2026-10-16
标签:数控雕刻机,石材雕刻机,木工雕刻机,广告雕刻机,激光雕刻机
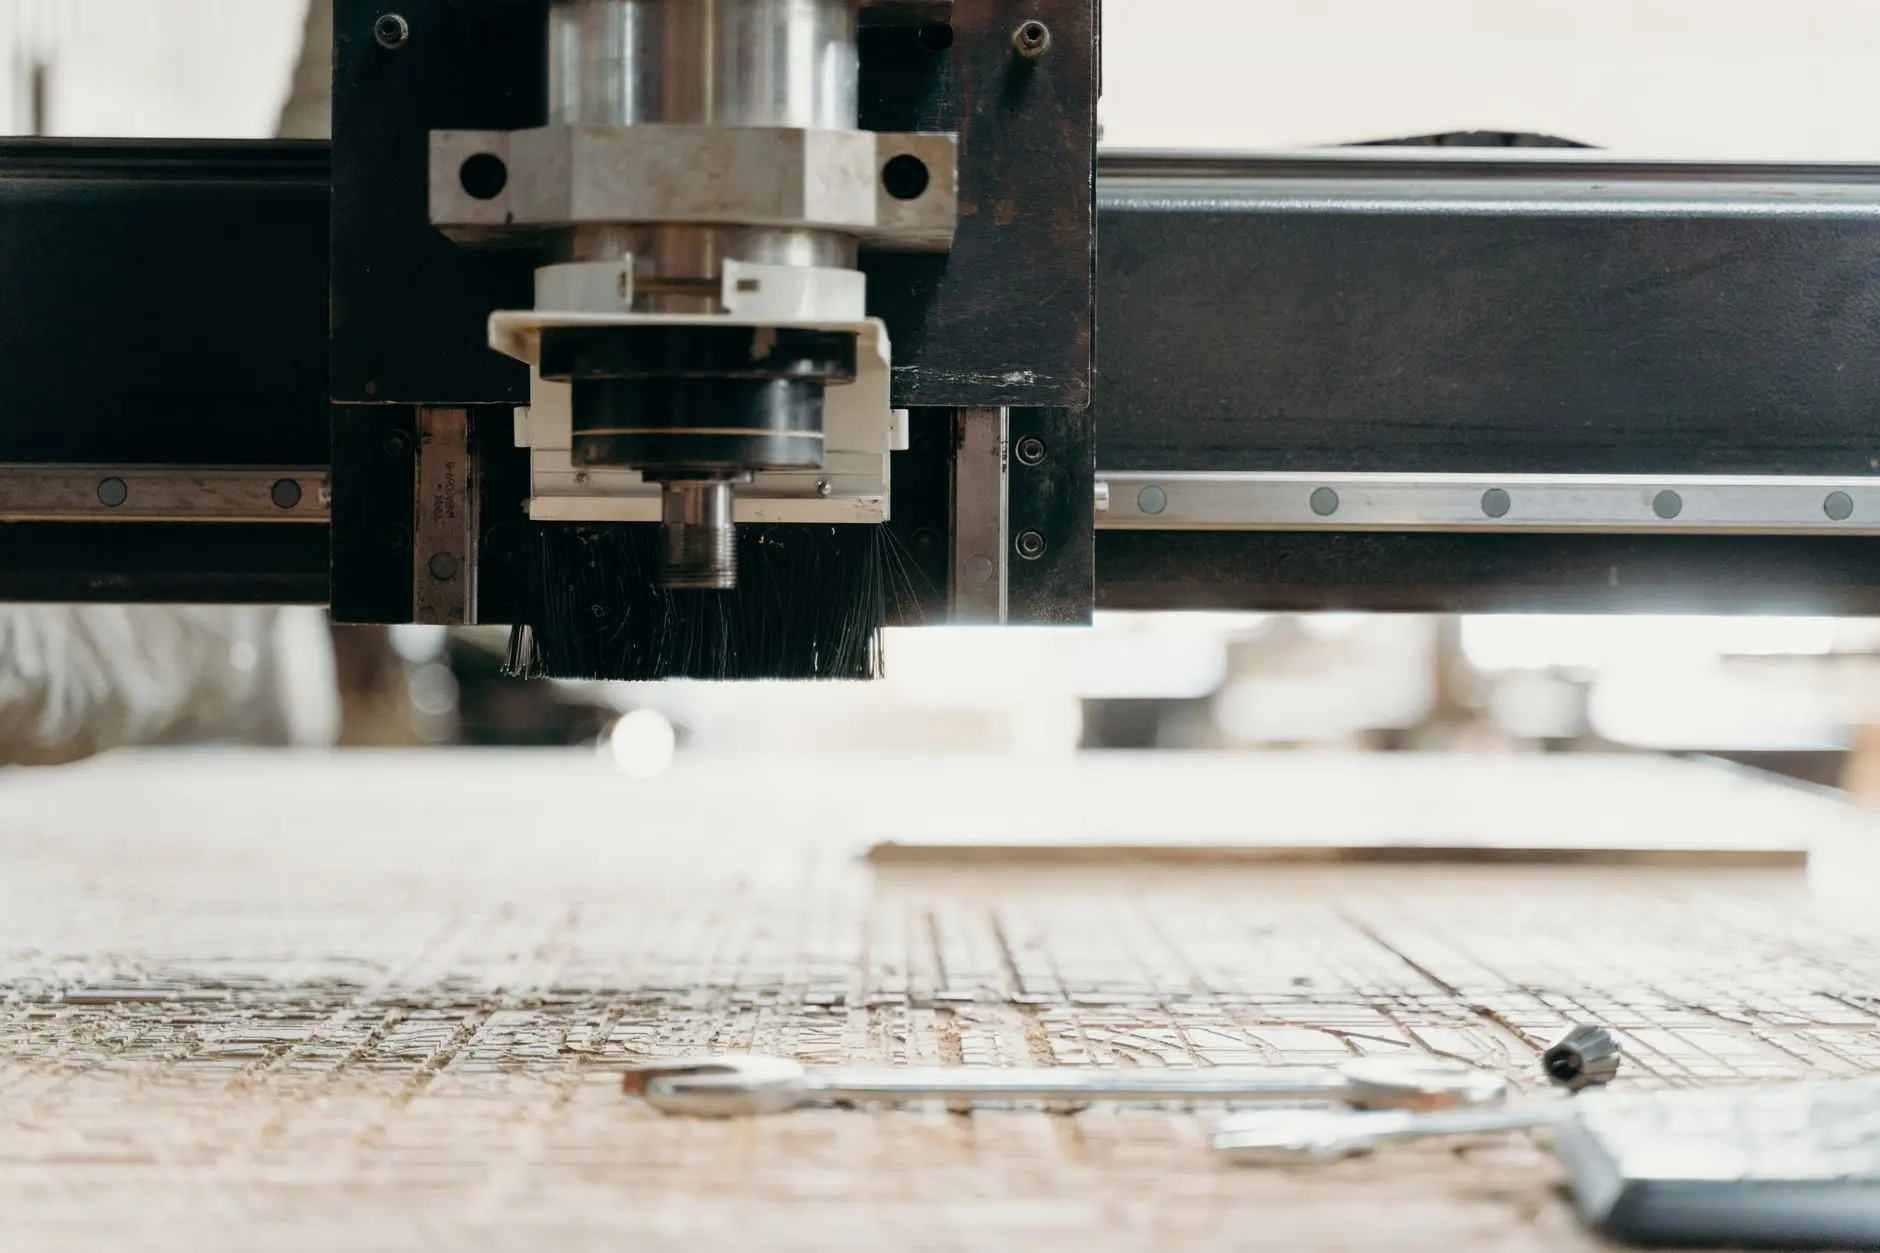
在石材加工车间里,同一批设备打出来的浮雕,有的线条锐利、底面平整,有的却出现锯齿、崩边甚至深浅不一。问题往往不在操作工的手艺,而在于石材雕刻机本身的精度稳定性与工艺匹配度。本文从机械、控制、刀具三个层面拆解精度成因,并结合济南恒胜数控的实测数据,给出可落地的优化路径。
一、精度偏差从哪里来?
石材硬度高、脆性大,切削时冲击载荷远高于木材和亚克力。影响数控雕刻机加工精度的核心变量有三类:
- 机械刚性:横梁挠度、导轨间隙、丝杠反向间隙,直接决定重复定位精度。以1.3m×2.5m台面为例,横梁每增加0.1mm挠度,雕刻深度误差可能放大到0.3mm以上。
- 控制系统:脉冲当量、加减速曲线、伺服响应带宽。步进系统在高速换向时容易丢步,而闭环伺服可将跟随误差控制在±0.02mm以内。
- 刀具与参数:金刚石刀具的粒度、进给速度、主轴转速匹配不当,会引发颤振,表现为石材表面波纹。
二、恒胜数控的工艺优化实践
济南恒胜数控在给山东、河北多家石材厂做设备调试时,总结出一套“先稳刚性、再调伺服、后配刀具”的流程。以HS-1325重型石材雕刻机为例,横梁采用整体铸铝+箱式结构,配合台湾上银H级导轨,实测反向间隙≤0.01mm。伺服电机与减速机直连,减少皮带传动带来的弹性变形。
控制系统方面,恒胜采用DSP+伺服闭环方案,将脉冲当量设为0.005mm,并针对花岗岩、大理石分别预设加减速曲线。现场测试显示,在进给6m/min、主轴18000rpm条件下,连续加工4小时,深度一致性偏差控制在0.05mm以内。
刀具与参数匹配清单
不同石材对刀具的要求差异明显,恒胜技术团队推荐以下组合:
- 大理石:金刚石磨头粒度80-120目,主轴转速16000-18000rpm,进给4-6m/min。
- 花岗岩:钎焊金刚石刀,粒度60-80目,转速12000-15000rpm,进给2-4m/min,分层切削深度≤3mm。
- 砂岩:硬质合金涂层刀,转速20000rpm以上,进给8m/min,配合水冷除尘。
这套参数同样适用于木工雕刻机和广告雕刻机的跨材质加工场景,只是需重新标定Z轴对刀基准。
三、从单机到产线的精度延伸
当激光雕刻机与数控雕刻机混线作业时,精度管理要从单机扩展到工序衔接。恒胜数控建议在产线中设置“基准件校验”环节:每班次首件用标准试块检测XY垂直度与Z重复定位,数据录入MES系统。一旦偏差超过0.03mm,系统自动触发补偿或停机提醒。
石材雕刻的精度提升没有捷径,靠的是机械刚性、控制算法与刀具参数的协同优化。济南恒胜数控持续收集各行业客户的加工数据,反哺下一代机型的结构设计与伺服调校,让石材雕刻机在重切削工况下也能保持稳定的加工品质。