数控雕刻机在石材与木工加工中的技术升级与应用趋势分析
过去三年,石材与木工加工行业对雕刻精度的要求从±0.1mm收紧到±0.05mm,这个变化直接倒逼设备端的技术迭代。济南恒胜数控在走访了山东、河北、福建等地近百家加工企业后发现,数控雕刻机的性能瓶颈往往不在机械结构本身,而在于控制系统与工艺参数的匹配度。
石材与木工加工的核心差异在哪里
石材雕刻机面对的是硬度高、脆性大的花岗岩、大理石,主轴转速通常需要控制在6000-12000rpm之间,进给速度偏慢,但要求极高的刚性。木工雕刻机则相反,加工密度板、实木时转速可达18000-24000rpm,追求的是排屑效率和表面光洁度。很多企业试图用一台设备兼顾两种材料,结果两头都不讨好——这不是操作问题,是结构设计上的根本矛盾。
广告雕刻机在这两者之间找到了另一个生态位:加工亚克力、PVC、铝塑板时,它更强调换刀效率和XY轴的高速响应能力。而激光雕刻机虽然在某些薄材加工上形成替代,但面对3cm以上的石材或硬木,机械雕刻仍然是不可绕过的方式。
技术升级的三个实际方向
1. 伺服系统替代步进电机
- 步进电机在低速重载时容易丢步,石材加工中一次丢步可能导致整块板材报废
- 伺服闭环控制将定位精度稳定在±0.02mm以内,且扭矩输出更线性
- 恒胜数控近两年的出货数据显示,伺服配置占比已从35%上升至68%
2. 水冷主轴与气冷主轴的场景分化
石材加工产生的粉尘对主轴轴承是致命威胁,气冷主轴配合正压防尘结构成为主流选择。木工加工则更多采用水冷主轴,因为长时间高转速运行下,水冷的散热效率优势明显。这个选型逻辑如果搞反,主轴寿命可能缩短40%以上。
3. 控制系统从脉冲到总线
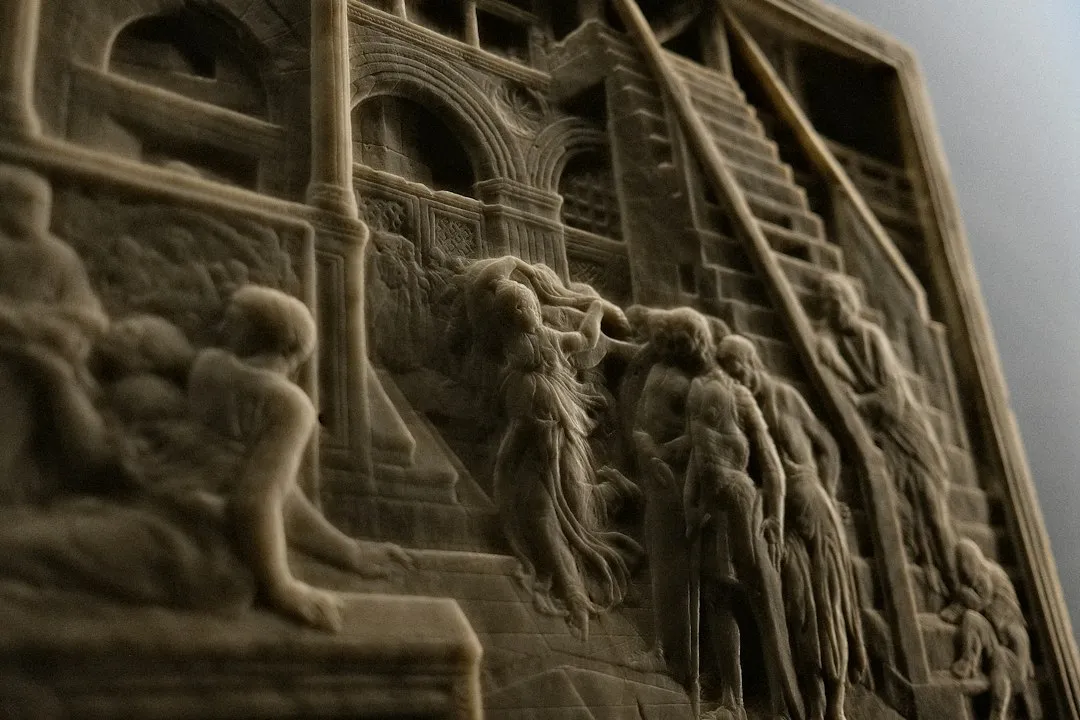
EtherCAT总线控制替代传统脉冲控制后,多轴联动的一致性显著提升。特别是加工复杂浮雕时,Z轴的跟随误差从0.08mm降至0.03mm,这在人物雕像和复杂纹样的加工中体现得尤为明显。
一线加工的实践建议
刀具选择上,石材推荐使用金刚石涂层刀,木工则用硬质合金刀具即可。切削参数方面,大理石粗雕建议进给速度800-1200mm/min,精雕降至400-600mm/min,这个区间是大量实测数据的收敛结果。
冷却方式常被忽视。石材干雕时,高压气吹配合间歇式水雾冷却,既能降温又能抑制粉尘扩散。木工加工则必须配备有效的集尘系统,否则粉尘进入导轨会加速磨损。
设备维护方面,导轨润滑周期建议缩短到每48小时一次,特别是加工石材的企业。粉尘环境的磨损速度远超说明书上的理想工况。
从趋势看,数控雕刻机正从单机作业向自动化产线集成演变。自动换刀系统、在线检测、MES对接这些需求,在规模以上加工企业中已经从“可选”变为“刚需”。济南恒胜数控在这方面的技术储备,也在跟随客户的实际产线需求持续调整。