石材雕刻机加工精度影响因素解析与工艺优化方向
日期:2026-10-06
标签:数控雕刻机,石材雕刻机,木工雕刻机,广告雕刻机,激光雕刻机
在石材加工现场,不少操作师傅都遇到过这样的困惑:同一台石材雕刻机,昨天雕出的浮雕线条锐利清晰,今天却出现边缘崩缺、底面不平。设备没换、刀具没换,问题究竟出在哪?加工精度从来不是单一变量决定的,它是一套系统性工程。
精度波动的根源:从机械到工艺的传导链
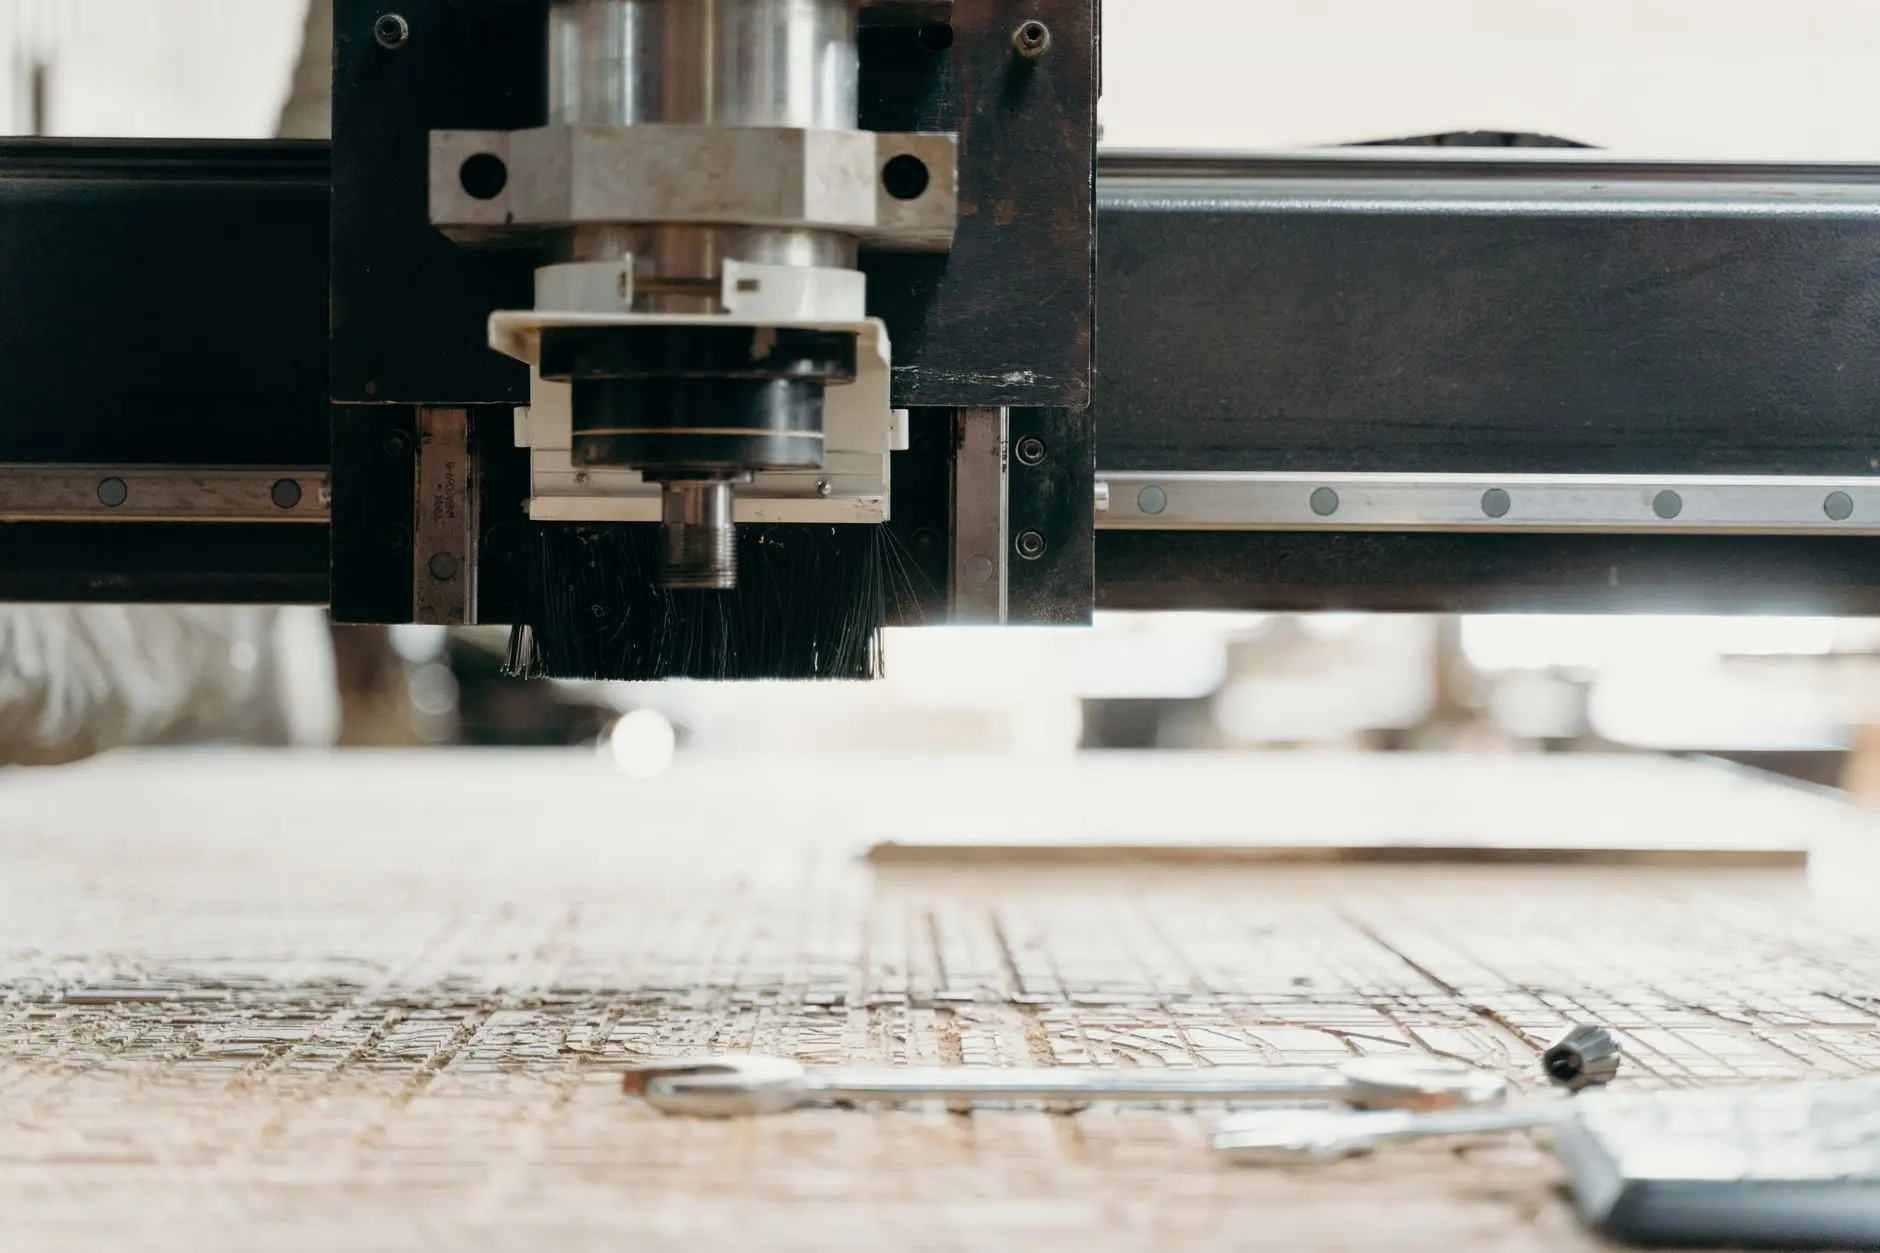
石材雕刻与木工雕刻机、广告雕刻机的加工逻辑有本质区别——石材硬度高、脆性大,切削过程中刀具与材料的相互作用更剧烈。精度偏差通常来自三个层面:机械几何精度、数控系统插补能力、以及工艺参数匹配度。
机械层面,导轨磨损、丝杠间隙、主轴径向跳动是常见诱因。一台使用两年以上的数控雕刻机,如果未定期做激光干涉仪检测,X/Y轴反向间隙可能已累积到0.05mm以上,反映在石材拼花加工中就是接缝错位。
核心变量:主轴转速与进给匹配
很多操作者习惯凭经验调节参数,但石材品类差异极大。以济南青花岗岩为例,莫氏硬度约6-7,推荐主轴转速在8000-12000rpm,进给速度控制在800-1500mm/min。转速过高会导致金刚石刀具胎体过热、金刚石颗粒过早脱落;转速过低则切削力增大,容易引起崩边。
- 刀具选择:粗加工用烧结金刚石刀,精加工用钎焊金刚石刀,后者出刃高度更均匀
- 冷却方式:水冷优于风冷,流量建议不低于3L/min,直接冲刷刀尖
- 分层切削:单次切深不超过刀具直径的1/3,大理石可适当放宽
值得注意的还有激光雕刻机在石材表面处理中的补充作用——对于需要精细纹理的板岩、砂岩,激光可以完成数控刀具难以实现的微米级刻蚀,两者结合能拓展工艺边界。
工艺优化的可执行路径
与其在问题出现后反复调试,不如建立一套日常校验流程。建议每周进行一次空运行精度检测,每月检查一次导轨润滑状态和联轴器紧固度。
- 开机后先回参考点,用百分表打主轴端面跳动,超过0.02mm需检修
- 首件加工采用“低速试切”策略,进给降至正常值的60%,确认无误再提速
- 建立刀具寿命台账,金刚石刀具在花岗岩加工中累计切削40-60小时后应更换
从行业趋势看,石材雕刻正从“能雕”向“雕得稳、雕得精”转变。恒胜数控在服务客户的过程中发现,那些将设备维护、参数库建设、刀具管理三者同步推进的加工厂,成品合格率普遍高出行业平均水平20%以上。精度不是调出来的,是管出来的。