石材雕刻机与木工雕刻机核心参数对比:如何根据加工需求选型
在石材与木工加工领域,很多客户在采购设备时都会遇到同一个困惑:看起来结构相似的数控雕刻机,为什么有的报价几万,有的却要十几万?更关键的是,用木工雕刻机去啃花岗岩,或者拿石材雕刻机去雕密度板,结果往往都不理想。这背后的核心差异,其实藏在几个关键参数里。
一、主轴功率与冷却方式:决定"啃得动"还是"雕得精"
石材雕刻机通常配备5.5kW至7.5kW的水冷主轴,转速范围多在0-24000rpm,但实际加工花岗岩时往往控制在8000-12000rpm区间。水冷的作用不仅是降温,更关键的是在长时间重切削下保持主轴热稳定性——石粉导热差,风冷主轴连续工作两小时就可能因过热导致轴承间隙变化,直接影响雕刻深度的一致性。
木工雕刻机则更多采用3.2kW至4.5kW风冷主轴,转速可拉高到24000rpm,追求的是切削面光洁度和进给速度。广告雕刻机的主轴功率通常更低,多在1.5kW-2.2kW,因为亚克力、PVC等材料切削阻力小,轻量化设计反而能提升动态响应。
二、床身结构与导轨:刚性决定加工边界
石材雕刻机的床身普遍采用厚壁钢管焊接+振动时效处理,台面多为铸铝或钢制,承重能力在500kg以上。导轨方面,重载型石材机倾向于使用方轨(矩形导轨),接触面积大、抗冲击力强,但摩擦力略高;木工雕刻机则广泛采用圆轨或滚珠直线导轨,运动更轻快,适合高速走刀。
这里有一个容易被忽略的参数:X/Y轴行程与Z轴下压深度。石材加工常常需要一次下刀3-5mm,Z轴刚性不足会导致让刀,雕刻出的浮雕层次模糊。木工雕刻机Z轴行程通常更短,但重复定位精度要求更高,一般在±0.02mm以内。
- 石材雕刻机典型配置:方轨+齿条传动+5.5kW水冷主轴+铸铝台面
- 木工雕刻机典型配置:圆轨或滚珠导轨+丝杠/齿条+3.2kW风冷主轴+真空吸附台面
- 广告雕刻机典型配置:滚珠丝杠+1.5kW主轴+轻型铝型材床身
三、从加工需求反推选型:三个实操判断点
如果你的加工材料是花岗岩、大理石、青石,且批量较大,石材雕刻机是唯一选择——木工机即使勉强能走刀,主轴和导轨的寿命也会急剧缩短。反之,如果主要加工实木、密度板、亚克力,木工雕刻机在速度和表面质量上优势明显。
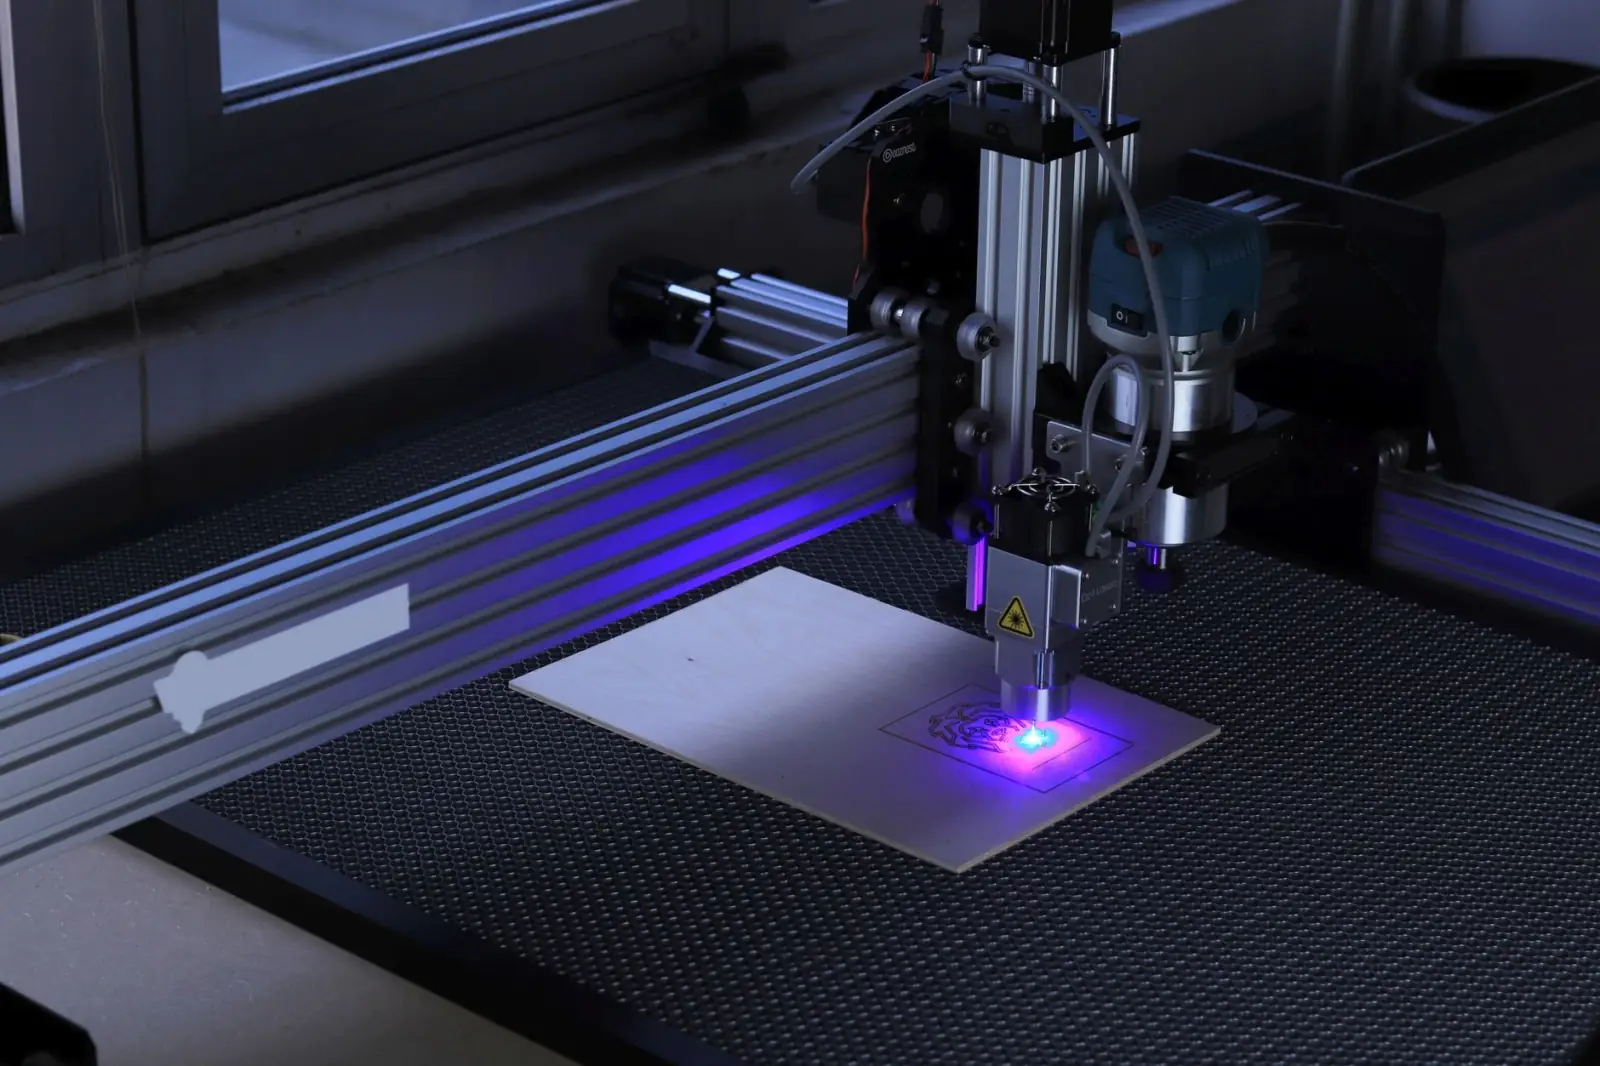
对于广告标识行业,广告雕刻机和激光雕刻机往往形成互补:前者负责切割亚克力、PVC等板材,后者擅长精细镂空和表面雕花。激光雕刻机在非金属材料上的热影响区控制,是机械雕刻难以替代的。
还有一个折中方案值得关注:部分厂家推出石材木工两用机,通过更换主轴和调整参数来兼顾两种材料。但实际使用中,这种设备的刚性设计往往偏向石材,加工木材时动态响应偏慢,效率不如专用木工机。选型时建议以80%以上的加工材料作为决策依据。
从行业趋势看,石材雕刻机正在向多主轴头、自动换刀方向发展,木工雕刻机则在高速高精和自动化上下料上持续迭代。理解主轴、导轨、床身这三大核心参数的匹配逻辑,比单纯比较价格更有意义。济南恒胜数控设备有限公司建议您在选型前,先明确材料硬度、批量大小和精度要求,再对照参数表做取舍。