数控雕刻机在广告标识制作中的应用趋势与设备配置要点
广告标识行业这两年变化很快,尤其是终端客户对标识成品的精度、交付周期和异形加工能力提出了更高要求。不少标识厂在采购设备时会问:一台雕刻机到底能不能同时应付亚克力、PVC、铝塑板甚至石材?答案取决于设备配置与工艺匹配度。本文从实际生产场景出发,梳理数控雕刻机在广告标识制作中的应用趋势与选型要点。
广告标识加工面临的现实问题
传统手工切割和简易机械加工在面对3mm以下薄板精雕、三维立体字、石材镶嵌标识时,良品率和效率都难以保证。尤其是连锁品牌标识的批量订单,要求重复精度稳定在±0.05mm以内,人工方式基本无法满足。
另一个痛点是材料多样性。同一车间可能上午加工亚克力面板,下午换成铝板或PVC发泡板,周末还要处理石材雕刻机才能胜任的花岗岩标牌。设备如果缺乏足够的刚性和主轴兼容性,换料即意味着重新调机,停机时间被大幅拉长。
核心技术配置决定加工边界
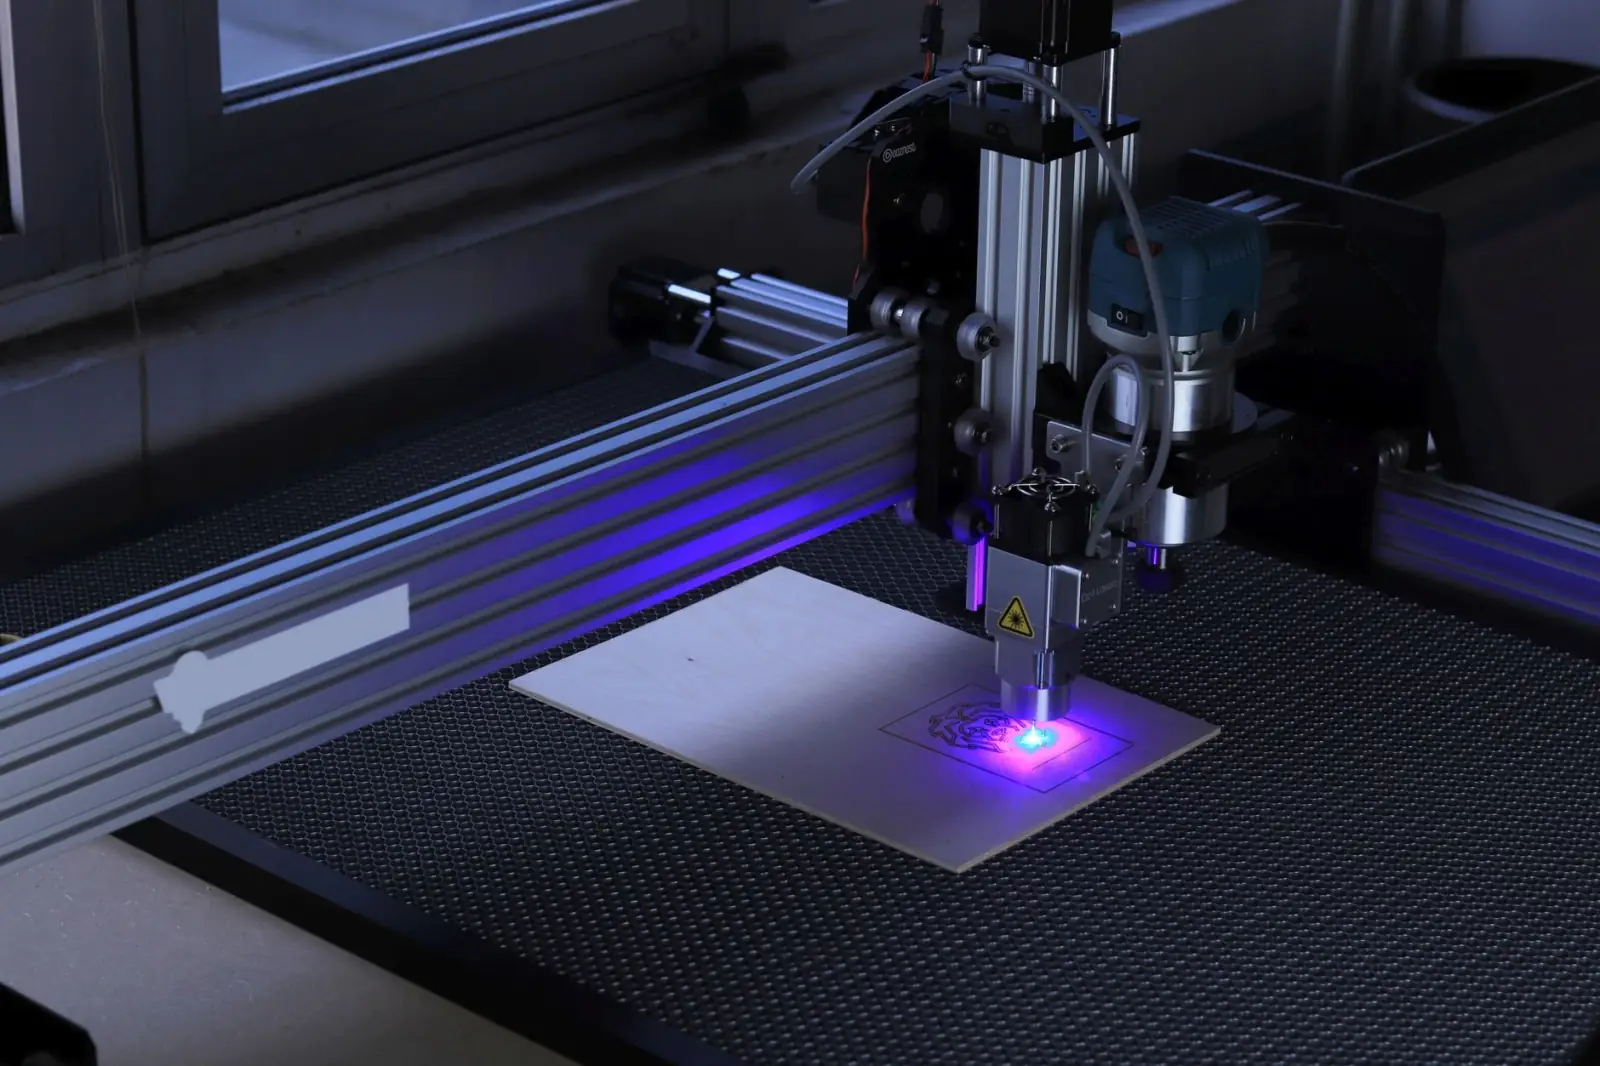
广告标识用广告雕刻机与通用木工雕刻机在结构上有明显差异。前者通常采用龙门移动结构,台面以真空吸附为主,主轴转速可达24000rpm,适合亚克力、双色板的高速精雕;后者侧重厚板切削,主轴功率更大但转速偏低。选型时需要根据主要材料确定结构方向。
- 主轴功率:加工3mm亚克力建议1.5kW以上,铝塑板建议2.2kW,石材则需3kW以上水冷主轴
- 重复定位精度:品牌标识批量生产建议≤0.03mm
- 台面配置:真空吸附+T型槽混合台面可兼顾薄板与厚料装夹
- 控制系统:支持断点续雕和阵列加工的控制卡能显著提升排版效率
对于需要切割金属面板或精细镂空的场景,激光雕刻机与数控雕刻机形成互补——激光负责薄板高速切割,雕刻机负责三维浮雕和厚板加工,两者配合可覆盖绝大多数广告标识工艺需求。
实践中的工艺匹配方法
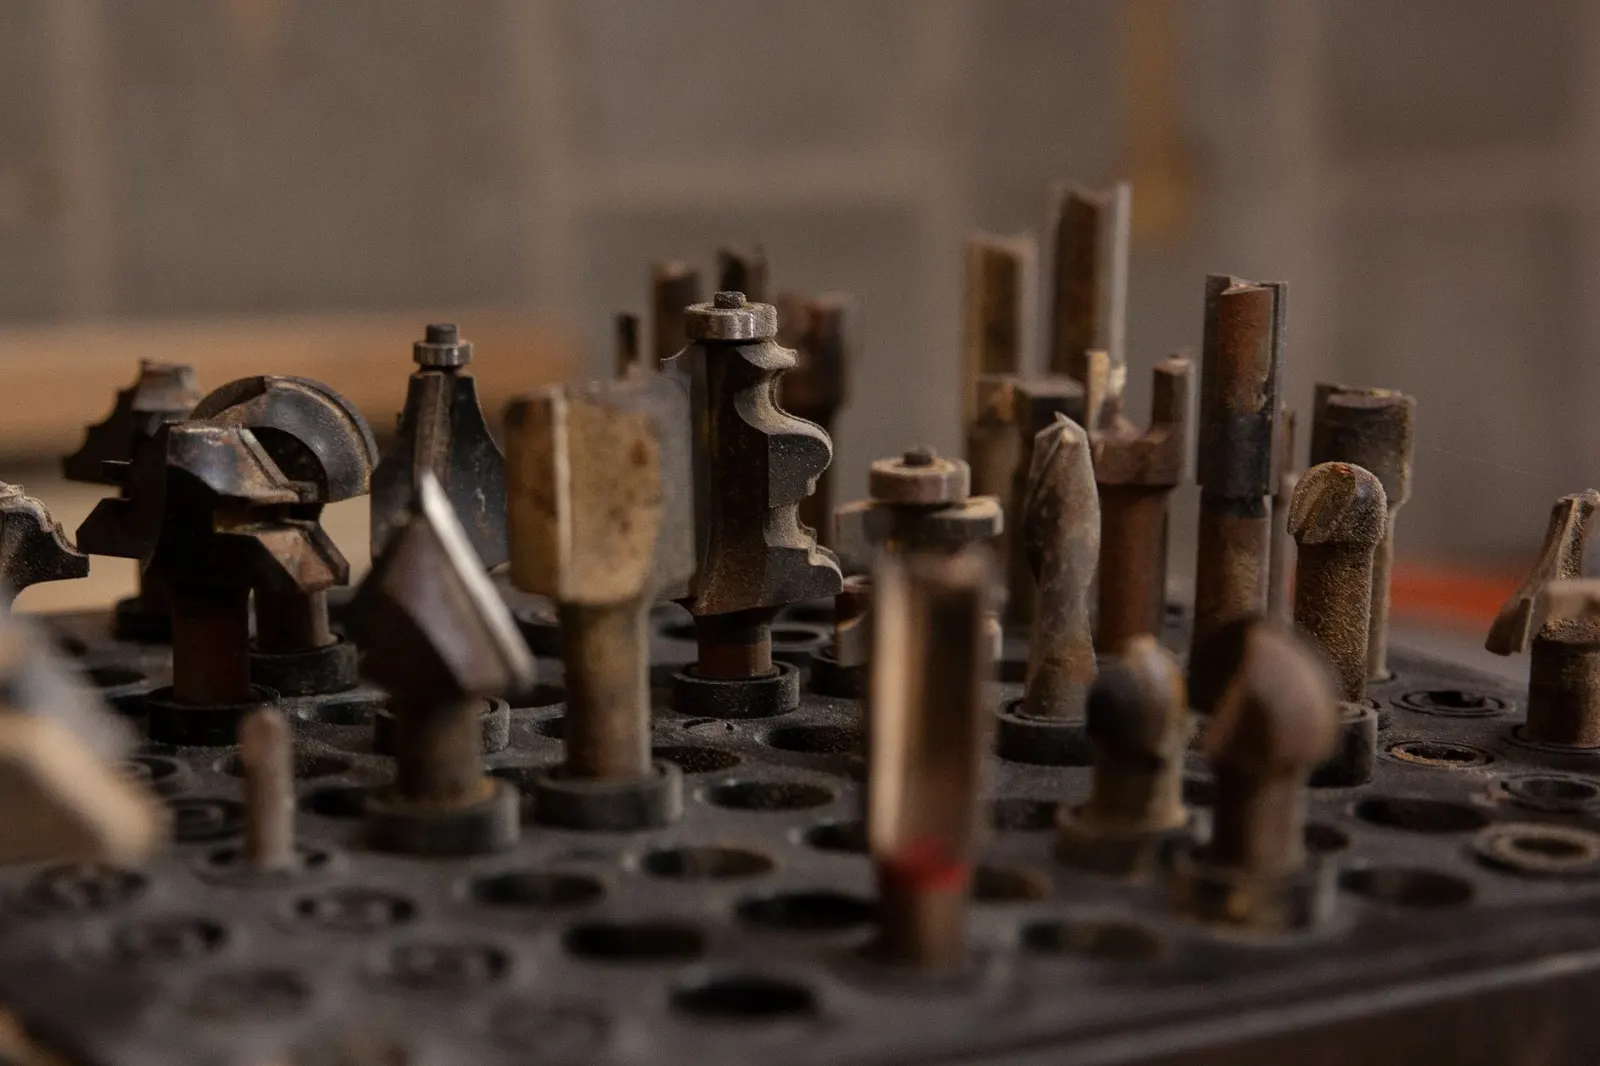
以常见的亚克力立体字为例,推荐工艺路线为:CNC开粗外形→精雕刀具走轮廓→火焰抛光或布轮抛光。刀具选择上,单刃螺旋铣刀排屑效果好,适合亚克力;双刃直槽刀则更适合PVC和铝塑板。
石材标识加工则需要切换至石材雕刻机配置,使用金刚石磨头配合水冷系统,进给速度控制在800-1500mm/min,避免烧刀和崩边。实际生产中,不少工厂采用一台重型数控雕刻机搭配可更换主轴模块的方式,兼顾木工、广告和石材加工,降低设备投入。
应用前景与选型建议
随着标识行业向定制化、小批量、多品种方向发展,设备的多材料适应能力和自动化程度将成为核心竞争力。自动换刀系统、CCD视觉定位、MES对接等功能正在从高端配置向中端机型下沉。对于中小型标识厂,优先明确主力材料类型,再匹配对应结构的数控雕刻机,比盲目追求多功能更务实。
济南恒胜数控设备有限公司长期服务于广告标识与石材加工行业,可根据实际工艺需求提供设备配置方案与工艺支持。