数控雕刻机与激光雕刻机在石材加工中的技术选型对比分析
在石材加工领域,数控雕刻机与激光雕刻机的选择常常让加工厂陷入两难。两者虽都属"雕刻"范畴,但技术原理截然不同,适用场景也差异明显。选错设备不仅浪费预算,更可能拖累交付效率。本文从加工原理、材料适应性、精度效率等维度拆解选型逻辑。
一、加工原理决定适用边界
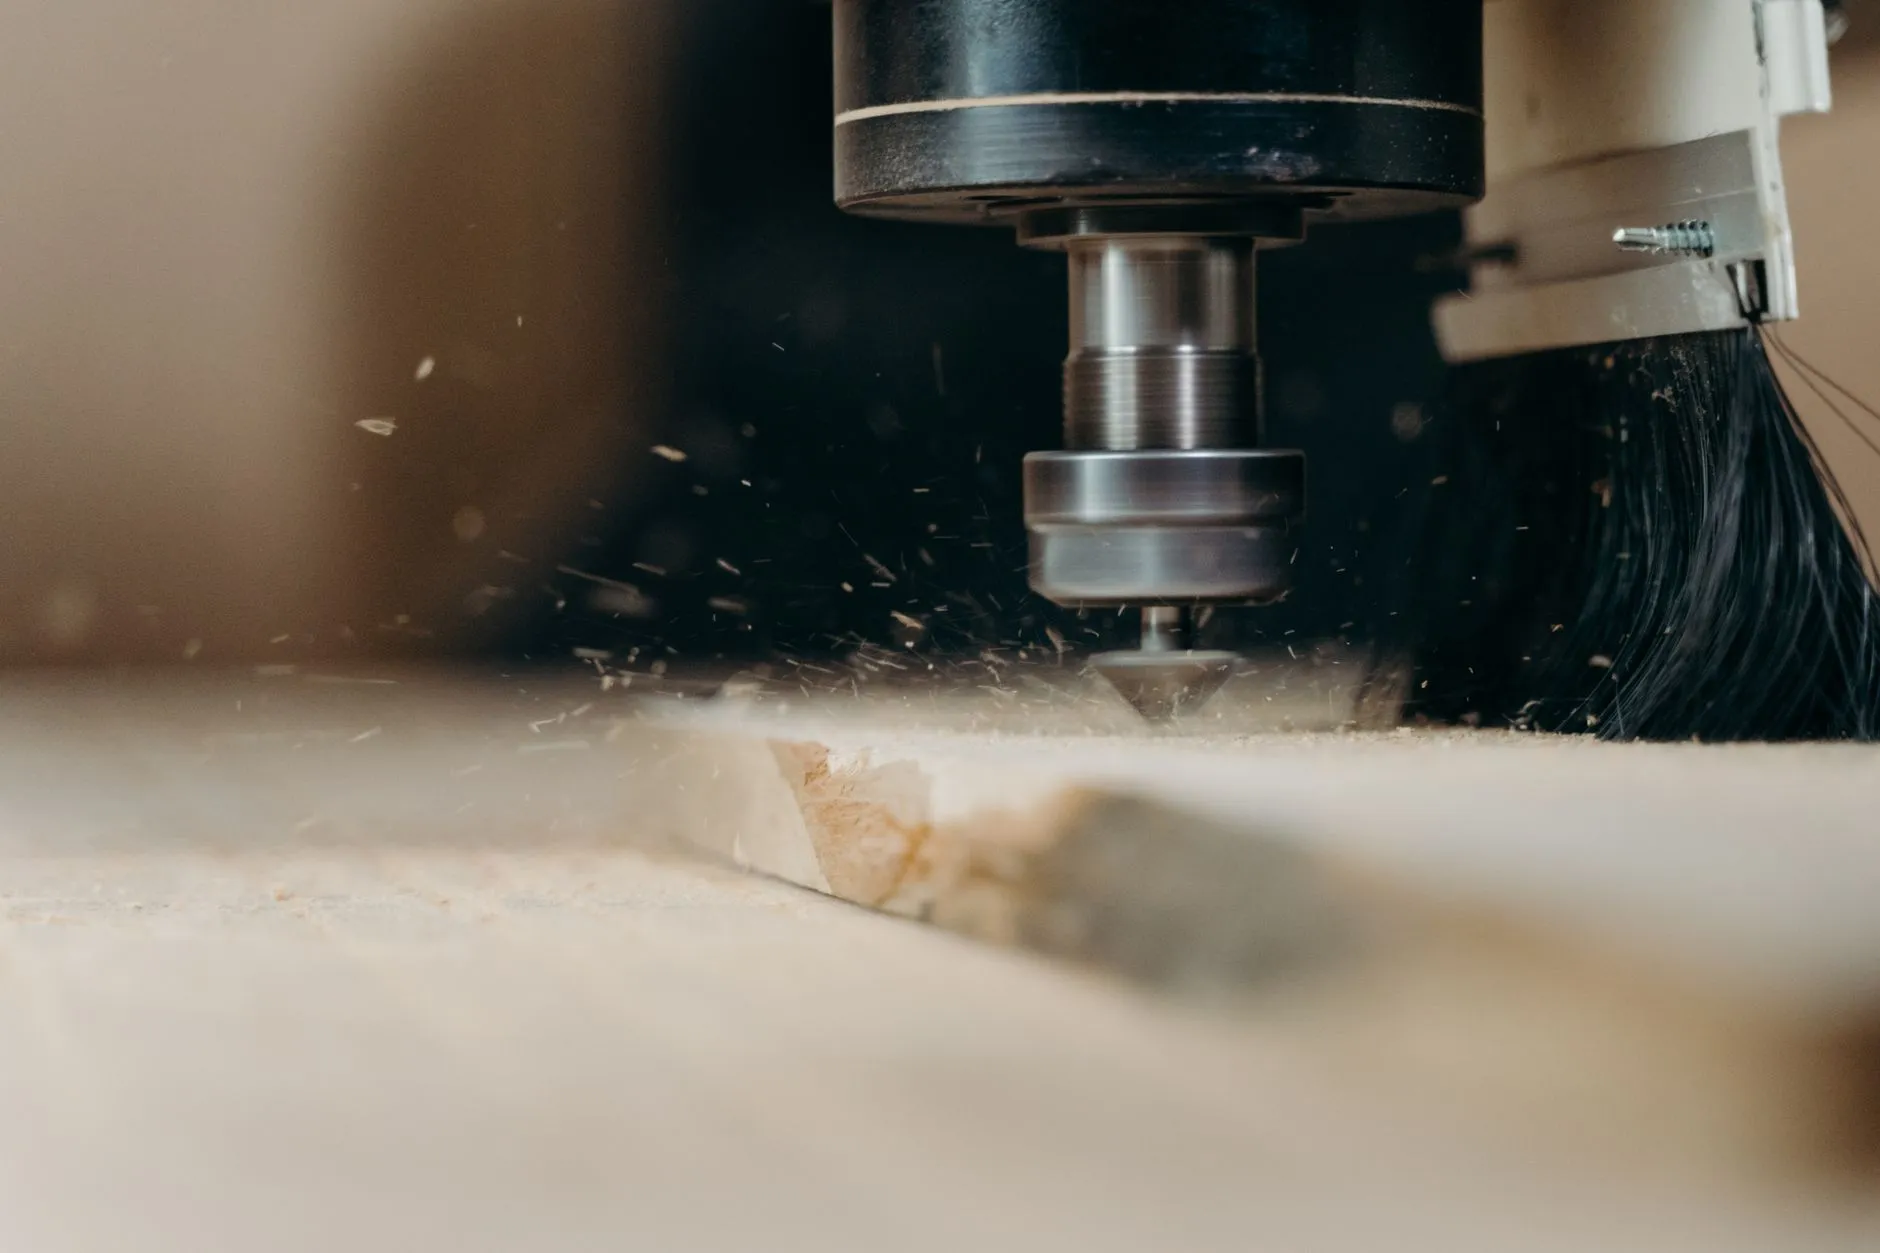
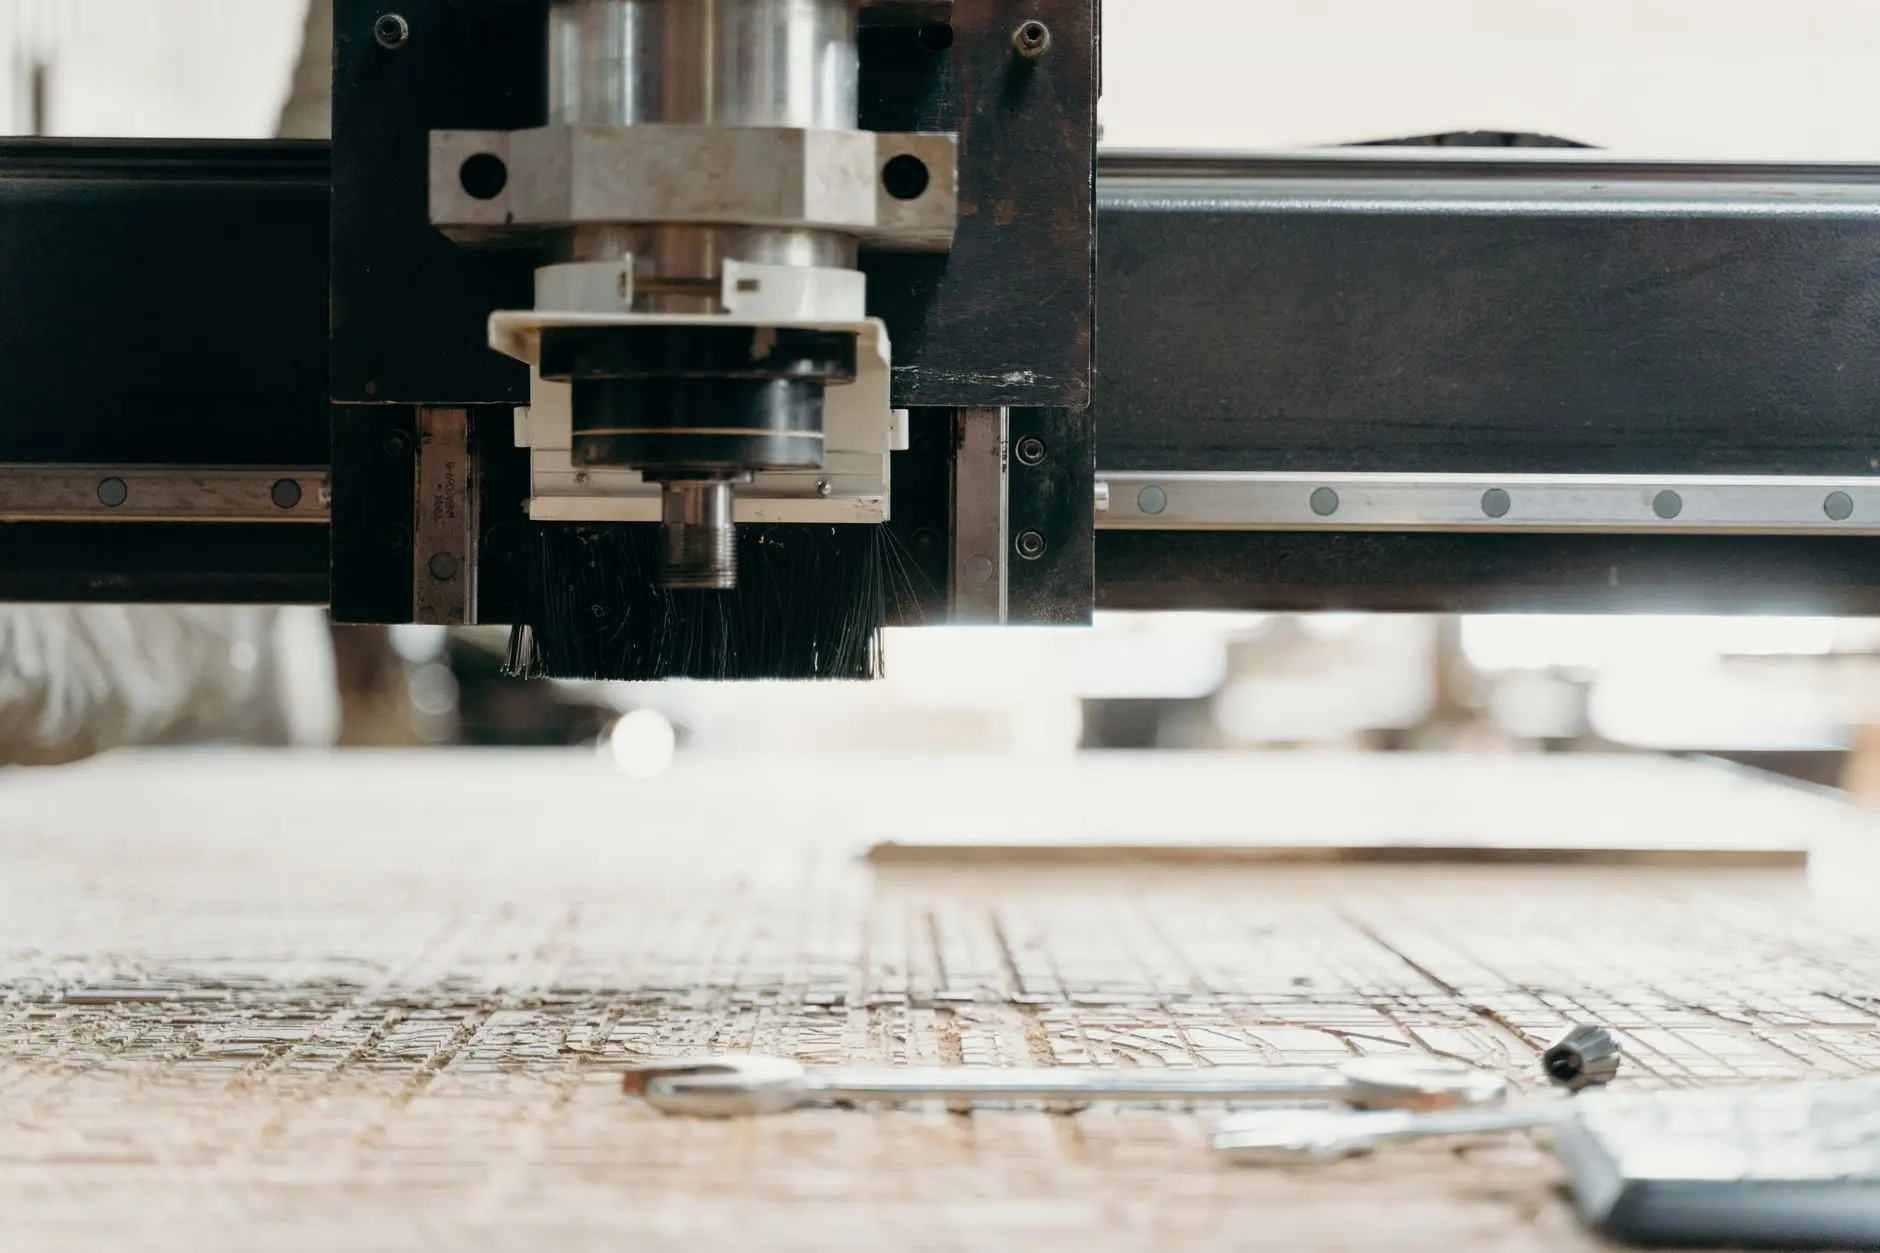
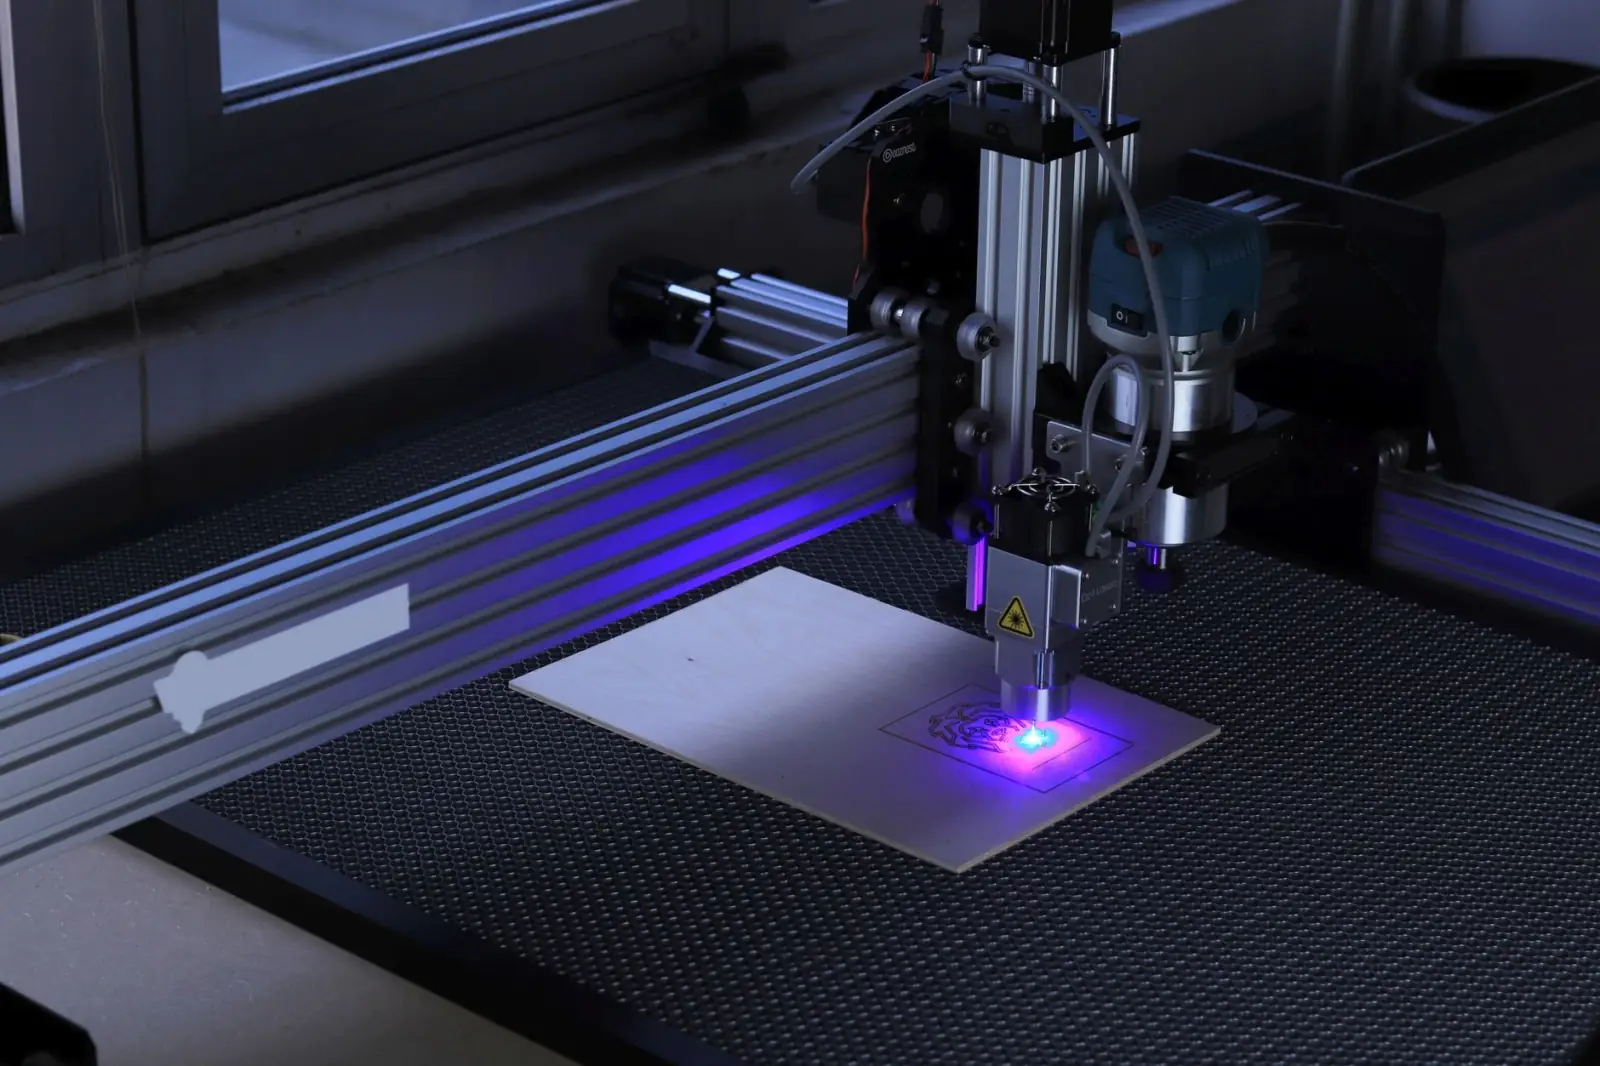
数控雕刻机依靠高速旋转的铣刀对石材进行物理切削,通过X/Y/Z三轴联动或四轴、五轴联动完成浮雕、镂空、切割等工序。而激光雕刻机利用高能激光束使石材表层材料瞬间熔化或气化,属于非接触式热加工。这一本质差异直接划定了两者的能力圈:数控设备擅长深度去除材料,激光设备则精于表面浅层刻画。
值得注意的是,石材对激光的吸收率受矿物成分影响极大。大理石、花岗岩中的石英、长石成分对CO₂激光(波长10.6μm)反射率较高,导致激光雕刻深度通常不超过2-3mm,且边缘易产生玻璃化熔渣。
二、关键选型指标对比
从加工厂实际运营角度,建议重点评估以下五项指标:
- 材料硬度适应性:数控石材雕刻机可加工莫氏硬度3-7的石材,配备金刚石刀具后甚至可处理硬度更高的花岗岩;激光设备仅适合软质石材(如砂岩、滑石)的表面标记。
- 加工深度:数控雕刻机可实现10-200mm的深度雕刻与切割;激光雕刻机有效深度通常<5mm,多用于图案打标。
- 精度与表面质量:激光设备光斑可达0.1mm以内,适合精细纹理;数控设备受刀具半径限制,但可通过精雕刀将公差控制在±0.05mm。
- 效率与成本:批量浅层雕刻激光效率更高;但涉及三维浮雕、异形切割时,数控雕刻机单件成本更低。
- 粉尘与环保:数控加工产生大量石粉,需配套水幕除尘;激光加工产生烟尘,需配置排烟净化系统。
此外,若企业同时涉及木工雕刻机或广告雕刻机业务,数控平台的通用性优势更为突出——同一台设备更换刀具与夹具后即可跨材质加工。
三、典型应用场景与案例
以济南某石材加工厂为例,该厂主营墓碑浮雕与园林景观构件。2022年引入一台数控雕刻机(配备1.5kW水冷主轴与四轴旋转夹具)后,花岗岩碑面浮雕加工时间从人工的6小时缩短至1.8小时,刀具寿命提升至每刃口加工12延米。而该厂此前采购的激光雕刻机仅用于碑面文字打标,日处理量约40块,深度仅0.5mm。
另一家专营砂岩文化墙的企业则采用激光雕刻机进行浅浮雕纹理制作,利用其非接触特性避免砂岩崩边,成品率从78%提升至94%。可见,石材雕刻机与激光设备并非替代关系,而是互补组合。
对于同时承接广告标识、木艺制品的综合加工厂,建议优先配置广告雕刻机或木工雕刻机作为基础平台,再根据石材业务占比决定是否增购激光模块。若石材加工以深度雕刻、切割为主,数控设备是唯一选择;若仅需表面图案、文字标记,且材料以软质石材为主,激光设备投入更低。
选型的核心不是比较设备优劣,而是匹配自身订单结构。建议加工厂统计近半年石材订单的深度要求、材质分布与批量特征,再结合上述指标做加权评分,避免被单一参数误导。